
Bạn thiết kế các bộ phận tiện kim loại như thế nào để sản xuất có hiệu quả về mặt chi phí?
Tại sao các quyết định thiết kế lại quyết định phần lớn chi phí của các bộ phận tiện kim loại
A phần quay kim loạiđược sản xuất trên máy tiện, trong đó phôi quay và dụng cụ một điểm sẽ loại bỏ vật liệu dọc theo trục quay. Quá trình này có hiệu quả cao đối với các đối tượng hình trụ—nhưng nó có các giới hạn hình học. Các tính năng nằm ngoài các giới hạn đó buộc phải thực hiện các hoạt động phụ, sử dụng công cụ đặc biệt hoặc thời gian chu kỳ chậm hơn.
Các lựa chọn thiết kế quan trọng nhất:
- Chú thích dung sai vượt quá mức quy trình tự nhiên nắm giữ
- Yêu cầu hoàn thiện bề mặt yêu cầu các hoạt động thứ cấp
- Độ dày của tường gây rung hoặc lệch
- Thông số kỹ thuật của ren yêu cầu dụng cụ đặc biệt
- Độ cứng của vật liệu làm tăng tốc độ mài mòn của dụng cụ
Một bộ phận được thiết kế cho quá trình tiện ngay từ đầu sẽ có chi phí thấp hơn, chạy nhanh hơn và có dung sai ổn định hơn một bộ phận coi việc tiện là việc cần làm sau.
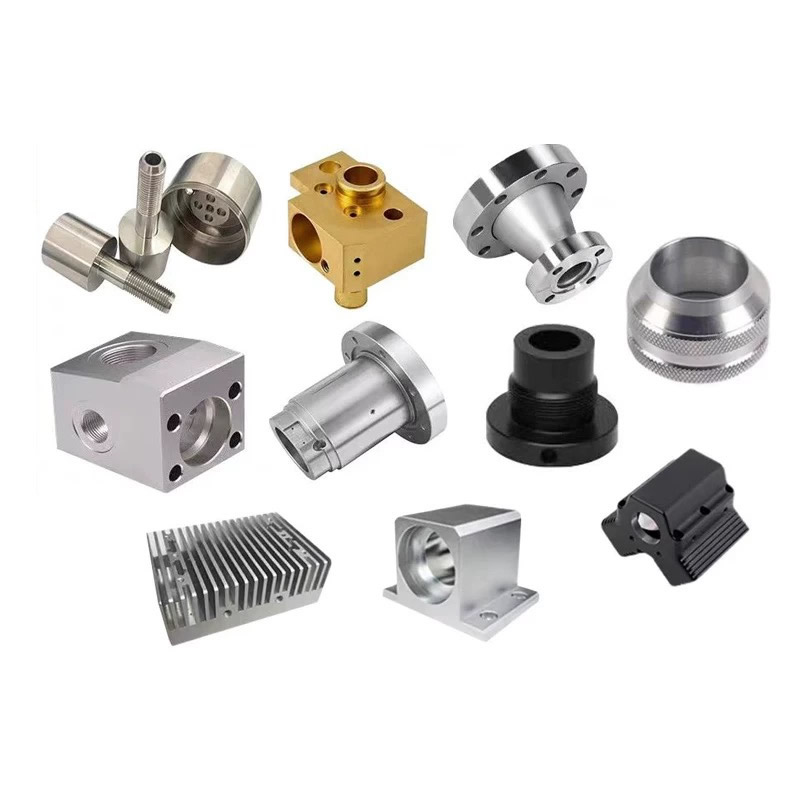
Ba đặc điểm thiết kế làm tăng chi phí quay vòng
Khoan dung quá mức—Thói quen tốn kém nhất
Một lỗi phổ biến là áp dụng dung sai chặt chẽ cho mọi chiều thay vì chỉ các chiều chức năng. Khả năng xoay tiêu chuẩn giữ ±0,05 mm trên kim loại theo ISO 2768-f. Tiện chính xác đạt ±0,01 mm. Tuy nhiên, dung sai ±0,01 mm đối với kích thước không có chức năng sẽ làm tăng thêm chi phí mà không tăng thêm giá trị.
| Mức dung sai | Quy trình điển hình | Tác động chi phí tương đối |
|---|---|---|
| ±0,10 mm | Tiện tiêu chuẩn | Đường cơ sở |
| ±0,05 mm | Tiện tiêu chuẩn | +0–10% |
| ±0,02 mm | Tiện chính xác, đo trong quá trình | +20–35% |
| ±0,005 mm | Tiện chính xác + SPC, điều khiển nhiệt | +50–80% |
Cách khắc phục:Chỉ áp dụng dung sai chặt chẽ cho các bề mặt tiếp xúc, ổ trục và các bề mặt tiếp xúc chức năng. Để lại kích thước mỹ phẩm và giải phóng mặt bằng ở mức dung sai chung.
Tường mỏng và phần nhô ra dài
Độ dày thành dưới 1 mm trênphần quay kim loạimời gọi rung động, huyên thuyên và lệch hướng. Công cụ đẩy bức tường đi thay vì cắt nó một cách sạch sẽ. Kết quả là kích thước không nhất quán và độ hoàn thiện bề mặt kém.
Cách khắc phục:Nếu cần có một bức tường mỏng về mặt chức năng, hãy chỉ định vật liệu giảm ứng suất và mong đợi các thông số cắt chậm hơn. Nếu bức tường không cần thiết về mặt chức năng, hãy làm dày nó. Tường 1,5 mm hoạt động nhanh hơn bốn lần so với tường 0,8 mm với cùng dung sai.
Ren và rãnh yêu cầu dụng cụ đặc biệt
Ren hệ mét và ren tiêu chuẩn được cắt bằng dụng cụ có sẵn ở thời gian chu kỳ bình thường. Nhưng cấu hình ren không chuẩn, ren bên trái, ren nhiều lần khởi động và rãnh bên trong hẹp yêu cầu các công cụ nối đất tùy chỉnh, tốc độ chậm hơn và thường phải thực hiện thao tác thứ hai.
Cách khắc phục:Sử dụng hồ sơ chủ đề tiêu chuẩn bất cứ khi nào có thể. Nếu cần một ren đặc biệt, hãy hợp nhất nó thành một tính năng cho mỗi bộ phận thay vì phân phối nó trên nhiều đường kính.
Lựa chọn vật liệu - Hiệu suất phù hợp với quy trình
Vật liệu xác định tốc độ cắt, tuổi thọ dụng cụ, độ bóng bề mặt và các yêu cầu vận hành thứ cấp. Tại Nuote Metals, chúng tôi chế tạo năm dòng vật liệu, mỗi dòng có đặc tính gia công riêng biệt.
| Vật liệu | Khả năng gia công | Tốt nhất cho | Ghi chú thiết kế |
|---|---|---|---|
| Đồng thau (C36000) | Xuất sắc (chỉ số 100%) | Đầu nối, phụ kiện, ống lót khối lượng lớn | Cắt nhanh nhất, kiểm soát phoi tốt nhất, độ mòn dụng cụ thấp nhất |
| Đồng thau (C2680) | Tốt (chỉ số ~ 30%) | Các bộ phận điện đòi hỏi độ dẻo | Tốc độ chậm hơn, chip dài hơn, không có chì |
| Nhôm (6061) | Rất tốt | Vỏ nhẹ, miếng đệm, tản nhiệt | Tốc độ cao, độ hoàn thiện tốt, dẻo dai ở tốc độ thấp |
| Thép không gỉ (303) | Tốt | Trục, phụ kiện chống ăn mòn | Làm việc chăm chỉ; yêu cầu nguồn cấp dữ liệu tích cực và công cụ sắc bén |
| Thép không gỉ (316) | Vừa phải | Linh kiện hàng hải và y tế | Tốc độ chậm hơn, độ mòn dụng cụ cao hơn 303 |
| Thép cacbon (12L14) | Xuất sắc | Trục, chốt công nghiệp tổng hợp | Lớp gia công tự do, độ hoàn thiện tốt, cần mạ |
Quy tắc của chúng tôi:Nếuphần quay kim loạikhông yêu cầu khả năng chống ăn mòn, đồng thau hoặc thép cacbon được gia công tự do sẽ là lựa chọn có chi phí thấp nhất. Nếu cần có khả năng chống ăn mòn, thép không gỉ 303 sẽ dễ gia công hơn 316. Chỉ chỉ định 316 khi môi trường yêu cầu.
Hai trường hợp thiết kế thay đổi để cắt giảm chi phí
Lắp ống góp thủy lực (Hợp lý hóa dung sai)
Vấn đề: Một nhà sản xuất hệ thống thủy lực đã gửi một khớp nối ống góp có dung sai ±0,01 mm trên mọi kích thước—bao gồm các mặt phẳng lục giác và chiều dài tổng thể. Bộ phận này được báo giá ở mức giá cao vì mọi tính năng đều yêu cầu đo lường trong quá trình sản xuất.
Đánh giá của chúng tôi:Chỉ có ba kích thước quan trọng về mặt chức năng: đường kính bước ren, đường kính rãnh vòng chữ O và độ vuông góc của mặt giao phối. Các mặt phẳng hình lục giác và chiều dài tổng thể không có yêu cầu chức năng nào vượt quá dung sai chung.
Sự thay đổi:Chúng tôi đề xuất ±0,05 mm cho các kích thước không quan trọng và chỉ giữ lại ±0,01 mm cho ba tính năng chức năng.
Kết quả: Thời gian chu kỳ giảm 22%. Bộ phận này hiện đang chạy với các bước kiểm tra tiêu chuẩn trong quá trình trên ba khía cạnh quan trọng và lấy mẫu chung ở phần còn lại. Tiết kiệm chi phí hàng năm vượt quá 15%.
Vỏ cảm biến bằng thép không gỉ (Thay thế vật liệu)
Vấn đề: Nhà sản xuất cảm biến đã chỉ định thép không gỉ 316 cho vỏ chỉ tiếp xúc với không khí trong phòng thí nghiệm. Bộ phận này có lỗ khoan sâu bên trong với thành 1,2 mm. Gia công 316 ở độ dày thành đó gây ra tiếng kêu và yêu cầu tốc độ chậm, khiến chi phí tăng lên.
Đánh giá của chúng tôi:Môi trường hoạt động khô ráo, được kiểm soát nhiệt độ và không có clorua. 316 đã được chỉ định quá mức.
Sự thay đổi:Chúng tôi đề xuất thép không gỉ 303—dễ gia công hơn, có khả năng chống ăn mòn thích hợp cho môi trường trong nhà và tương thích với vật liệu bịt kín hiện có.
Kết quả: Tốc độ cắt tăng 40%. Trò chuyện bị loại bỏ. Tuổi thọ công cụ tăng gấp ba lần. Khách hàng đủ tiêu chuẩn 303 cho tất cả các mẫu cảm biến trong nhà.
Thông số kỹ thuật – Phong bì tiện của chúng tôi
| tham số | Phạm vi | Ghi chú |
|---|---|---|
| Đường kính phần tối đa | 431 mm | Đường kính lớn hơn yêu cầu máy tiện đầu cố định |
| Chiều dài phần tối đa | 990mm | Các bộ phận dài hơn có thể yêu cầu cố định đặc biệt |
| Dung sai tiêu chuẩn | ±0,05 mm | ISO 2768-f cho kim loại |
| Dung sai chính xác | ±0,01 mm đến ±0,005 mm | Yêu cầu đo trong quá trình và SPC |
| Bề mặt hoàn thiện | Ra 0,4 µm đến Ra 3,2 µm | Hoàn thiện tốt hơn có sẵn với các hoạt động phụ |
| Nguyên vật liệu | Đồng thau, nhôm, thép không gỉ, thép carbon, đồng | Áp dụng các thông số dành riêng cho vật liệu |
Vìbộ phận quay kim loạingoài những phạm vi này, chúng tôi sẽ cho bạn biết trước khi trích dẫn thay vì sau khi bài viết đầu tiên thất bại.
Câu hỏi thường gặp
Câu hỏi 1: Làm cách nào để biết phần của tôi có phù hợp để chuyển hay không?
A: Yếu tố quyết định là tính đối xứng quay. Nếu các đặc điểm quan trọng của bộ phận đồng tâm với một trục—trục, chốt, ống lót, phụ kiện, đầu nối, miếng đệm—tiện hầu như luôn là quy trình nhanh nhất và tiết kiệm nhất. Nếu bộ phận có các hốc, rãnh hoặc các mẫu lỗ phân bố trên nhiều mặt thì phay hoặc phay tiện là quy trình cơ bản chính xác. Một nhà cung cấp có năng lực sẽ cho bạn biết khi tiện không phải là câu trả lời đúng thay vì buộc bộ phận của bạn vào máy tiện. Tại Nuote Metals, chúng tôi xem xét từng bản vẽ để đảm bảo phù hợp với quy trình trước khi báo giá.
Câu hỏi 2: Tôi nên chỉ định dung sai nào trên một bộ phận được tiện bằng kim loại?
Đáp: Chỉ xác định dung sai chặt chẽ ở những nơi chúng quan trọng về mặt chức năng—bề mặt tiếp xúc, ổ trục, rãnh bịt kín và đường kính bước ren. Đối với tất cả các kích thước khác, hãy sử dụng dung sai chung (± 0,05 mm theo ISO 2768-f). Dung sai quá mức là nguyên nhân chi phí phổ biến nhất mà chúng tôi thấy. Một bộ phận có ±0,01 mm trên mỗi kích thước sẽ có giá cao hơn 20–35% so với bộ phận tương tự với dung sai chặt chẽ chỉ áp dụng cho ba hoặc bốn tính năng chức năng. Nếu bạn không chắc kích thước nào là quan trọng, hãy gửi cho chúng tôi bản vẽ và chúng tôi sẽ xác định các chú thích chức năng trước khi báo giá.
Câu 3: Những vật liệu nào có sẵn để làmbộ phận quay kim loạitại Nuote Metals?
Trả lời: Chúng tôi tiện đồng thau (C36000 và C2680), nhôm (6061), thép không gỉ (303 và 316), thép carbon (12L14) và đồng. Mỗi vật liệu có hành vi gia công riêng biệt. Đồng thau C36000 là loại nhanh nhất và tiết kiệm nhất cho các bộ phận có khối lượng lớn. Thép không gỉ 303 dễ gia công hơn 316 và phù hợp với hầu hết các môi trường trong nhà và ngoài trời ôn hòa. 316 được dành riêng cho các ứng dụng hàng hải, hóa học và y tế, nơi cần có khả năng kháng clorua. Thép carbon 12L14 là lựa chọn có chi phí thấp nhất khi không cần khả năng chống ăn mòn. Chúng tôi sẽ đề xuất vật liệu có chi phí thấp nhất đáp ứng được môi trường hoạt động thực tế của bạn—không phải vật liệu đắt nhất.
Câu hỏi 4: Moq và thời gian giao hàng cho các bộ phận tiện kim loại từ Nuote Metals là bao nhiêu?
Trả lời: Moq tiêu chuẩn của chúng tôi là 500 chiếc cho các bộ phận tiện tùy chỉnh, với số lượng thấp hơn dành cho nguyên mẫu và sản phẩm đầu tiên. Vật liệu có sẵn và hồ sơ tiêu chuẩn có thể vận chuyển từ 100 chiếc. Thời gian sản xuất vật liệu tiêu chuẩn với số lượng lên tới 50.000 chiếc là 7–12 ngày. Mạ tùy chỉnh hoặc các hoạt động thứ cấp thêm 5–8 ngày. Các bộ phận mới yêu cầu dụng cụ và kiểm tra sản phẩm đầu tiên có tổng thời gian là 15–25 ngày. Mỗi báo giá đều bao gồm thời gian thực hiện chắc chắn chứ không phải một khoảng thời gian. Chứng nhận ISO 9001:2015.
Gửi yêu cầu
X
Chúng tôi sử dụng cookie để cung cấp cho bạn trải nghiệm duyệt web tốt hơn, phân tích lưu lượng truy cập trang web và cá nhân hóa nội dung. Bằng cách sử dụng trang web này, bạn đồng ý với việc chúng tôi sử dụng cookie.
Chính sách bảo mật