Điều gì tạo nên sự khác biệt giữa dịch vụ tiện CNC đáng tin cậy và cửa hàng báo giá và vận chuyển?
Khi nào rẽ là đúng quy trình—và khi nào không
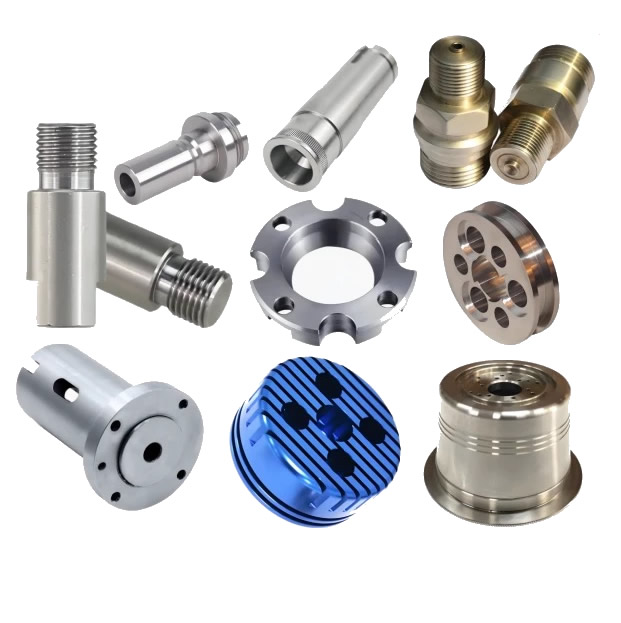
Tiện CNC được tối ưu hóa cho các bộ phận có tính đối xứng dọc theo trục trung tâm của chúng. Trục bị chi phối bởi các tính năng OD và ID hầu như sẽ luôn quay nhanh hơn và rẻ hơn so với phay. Các bộ phận tiện thường được sản xuất nhanh hơn và với chi phí thấp hơn so với các bộ phận được phay đối với hình dạng tròn.
Ma trận lựa chọn quy trình
| Hình học một phần | Quy trình được đề xuất | Lý do |
|---|---|---|
| Trục, chốt, miếng đệm, ống lót | tiện CNC | Đối xứng quay, hành động cắt liên tục |
| Đầu nối, phụ kiện có ren | tiện CNC | Các luồng OD/ID được cắt trong một lần thiết lập |
| Vỏ hình lăng trụ, túi, tính năng nhiều mặt | phay CNC | Xoay không thể tiếp cận các tính năng ngoài trục quay |
| Các bộ phận phức tạp có cả tính năng tròn và phay | Phay quay (5 trục) | Kẹp đơn, không có hoạt động thứ cấp |
Một nơi đáng tin cậyDịch vụ tiện CNCsẽ cho bạn biết khi nào phần của bạn không phải là một công việc quay vòng. Nếu các đặc điểm quan trọng là các dạng túi hoặc lỗ phân bổ trên nhiều mặt thì việc quay một mình sẽ yêu cầu các hoạt động thứ cấp làm tăng thêm chi phí và rủi ro xử lý. Các nhà cung cấp tốt nhất đánh dấu điều này trước khi báo giá.
Các tín hiệu về khả năng thực sự dự đoán được hiệu suất
Danh sách máy và chứng chỉ ISO là điểm khởi đầu chứ không phải kết luận. Điều gì tạo nên sự khác biệt giữa một người có năng lựcDịch vụ tiện CNCtừ mức cận biên là khả năng lặp lại trong điều kiện sản xuất.
Dung sai và độ hoàn thiện bề mặt—Những con số thực
Khả năng Phạm vi tiêu chuẩn Phạm vi chính xác Ý nghĩa của bộ phận của bạn
| Khả năng | Phạm vi tiêu chuẩn | Phạm vi chính xác | Ý nghĩa của nó đối với phần của bạn |
|---|---|---|---|
| Dung sai kích thước | ±0,05 mm (ISO 2768-f) | ±0,005 mm đến ±0,01 mm | Phạm vi chính xác yêu cầu kẹp đất, kiểm soát nhiệt và đo trong quá trình |
| Bề mặt hoàn thiện (Ra) | 3,2 µm (như được gia công) | 0,8 µm hoặc cao hơn | Lớp hoàn thiện mịn hơn yêu cầu tốc độ tiến dao giảm, hạt dao được đánh bóng hoặc các hoạt động phụ |
| Độ đồng tâm | TIR 0,05 mm | TIR 0,01 mm | Quan trọng đối với trục giao phối, ổ trục và cụm quay |
ISO 2768-f đối với kim loại chỉ định ±0,05 mm trên kích thước danh nghĩa từ 0,5 đến 6 mm và ±0,1 mm từ 6 đến 30 mm. Nhà cung cấp tuyên bố ±0,005 mm trên cơ sở sản xuất phải có thể hiển thị dữ liệu SPC từ một bộ phận có thể so sánh được chứ không chỉ là mẫu một lần.
Lợi thế kiểu Thụy Sĩ cho các bộ phận mảnh mai
Đối với các bộ phận có đường kính dưới 20–32 mm với tỷ lệ chiều dài trên đường kính trên 5:1, máy tiện ụ trước trượt (loại Thụy Sĩ) là thiết bị phù hợp. Ống lót dẫn hướng hỗ trợ phôi phôi tại khu vực cắt, mang lại khả năng chống rung tốt hơn đáng kể so với máy tiện có đầu cố định. Nếu bộ phận của bạn dài và mảnh và nhà cung cấp báo giá máy có đầu cố định, dự kiến sẽ có độ lệch, tiếng kêu hoặc độ côn.
Tài liệu chất lượng—Những gì một đối tác nghiêm túc cung cấp làm tiêu chuẩn
Sự khác biệt giữa một người có năng lựcDịch vụ tiện CNCvà giao dịch được hiển thị trong giấy tờ đi kèm với các bộ phận.
Kiểm tra bài viết đầu tiên (FAI) không phải là tùy chọn
FAI xác minh rằng bộ phận sản xuất đầu tiên tuân thủ mọi yêu cầu về bản vẽ. Đây là tài liệu cơ bản cho bất kỳ phần giới thiệu phần mới nào. Đối với các chương trình ô tô, PPAP còn đi xa hơn—nó chứng minh rằng toàn bộ hệ thống sản xuất có thể lặp lại chứ không chỉ một mẫu được thông qua. Một nhà cung cấp cung cấp “báo cáo chiều theo yêu cầu” đang nói với bạn rằng FAI là một bước bán thêm chứ không phải một bước tiêu chuẩn.
Xác minh trong quá trình, không chỉ là kiểm tra cuối cùng
Kiểm tra lần cuối sẽ phát hiện lỗi sau khi giá trị đã được thêm vào. Đối tác tiện đáng tin cậy sẽ xác minh kích thước trong quá trình sản xuất:
- Xác minh CMM ở bài viết đầu tiên, bắt đầu hàng loạt và phát hành cuối cùng
- Đo chính hoặc đo quang cho các tính năng quan trọng có khối lượng lớn
- Giám sát SPC về dung sai quan trọng, với hành động khắc phục được kích hoạt theo xu hướng, không chỉ ngoài thông số kỹ thuật
Truy xuất nguồn gốc vật liệu theo số nhiệt
Mỗi lô phải truy ngược lại giấy chứng nhận của nhà máy đối với tồn kho thanh thô. Nếu không có điều này, sự thay thế vật liệu hoặc sự không nhất quán trong xử lý nhiệt sẽ không thể nhìn thấy được cho đến khi bộ phận đó bị hỏng.
Hai trường hợp sản xuất trong đó một sự thay đổi mang tính bước ngoặt đã giải quyết được vấn đề
Trục rôto động cơ EV (Quay phay 5 trục, dung sai và giảm thiết lập)
Vấn đề: Một nhà cung cấp động cơ xe điện đang sản xuất trục rôto trên năm cơ cấu tiện và phay riêng biệt. Mỗi lần kẹp lại đều gây ra lỗi đồng tâm và việc xếp chồng tích lũy đã đẩy độ đảo từ lỗ khoan đến đường kính ngoài vượt quá giới hạn ±0,02 mm. Tỷ lệ phế liệu là 4%.
Cách tiếp cận của chúng tôi: Chúng tôi đã di chuyển bộ phận này sang ô phay tiện 5 trục. Tiện, phay và khoan được hoàn thành chỉ bằng một lần kẹp. Việc loại bỏ việc kẹp lại đã loại bỏ nguyên nhân chính gây ra lỗi đồng tâm.
Kết quả: Độ lệch đảo giảm xuống dưới ±0,01 mm. Số lượng thiết lập giảm từ năm xuống còn một và tỷ lệ phế liệu giảm xuống dưới 0,5%.
Vít xương y tế (Tiện Thụy Sĩ, Hoàn thiện bề mặt và Truy xuất nguồn gốc)
Vấn đề: Một công ty khởi nghiệp về thiết bị y tế cần ốc vít xương được gia công từ thép không gỉ 17-4PH. Các mặt ren yêu cầu Ra dưới 0,8 µm để có khả năng chống mỏi và mỗi lô phải được truy nguyên theo chỉ số nhiệt của nhà máy. Nhà cung cấp trước đó đã cung cấp các bộ phận đã vượt qua kiểm tra trực quan nhưng không đạt được kiểm tra độ mỏi ở gốc ren.
Cách tiếp cận của chúng tôi:Chúng tôi đã gia công vít trên máy tiện kiểu Thụy Sĩ bằng dụng cụ trực tiếp cho tính năng truyền động. Việc tạo ren được thực hiện trong một lần chạy liên tục với miếng chèn cacbua được đánh bóng và Ra được xác minh trên mỗi chi tiết thứ 50 bằng máy đo biên dạng di động. Mỗi lô được vận chuyển kèm theo chứng chỉ nhà máy và báo cáo kích thước bao gồm mọi đặc điểm bản vẽ.
Kết quả: Rễ ren Ra được đo nhất quán trong khoảng từ 0,4 đến 0,6 µm. Kiểm tra độ mỏi đã được thông qua với mức chênh lệch. Khách hàng loại bỏ 100% việc kiểm tra đầu vào sau lô thứ ba.
Thông số kỹ thuật – Phong bì tiện của chúng tôi
| tham số | Phạm vi | Ghi chú |
|---|---|---|
| Đường kính phần tối đa | 431mm | Đường kính lớn hơn yêu cầu máy tiện đầu cố định |
| Chiều dài phần tối đa | 990 mm | Các bộ phận dài hơn có thể yêu cầu cố định đặc biệt |
| Dung sai đường kính thân | ±0,005 mm đến ±0,05 mm | Phạm vi chính xác yêu cầu đo trong quá trình |
| Bề mặt hoàn thiện | Ra 0,4 µm đến Ra 3,2 µm | Hoàn thiện tốt hơn có sẵn với các hoạt động phụ |
| Nguyên vật liệu | Nhôm, đồng thau, đồng, thép không gỉ, thép carbon | Áp dụng các thông số dành riêng cho vật liệu |
Đối với những phần nằm ngoài phạm vi này, chúng tôi sẽ thông báo cho bạn trước khi trích dẫn thay vì sau khi bài viết đầu tiên thất bại.
Câu hỏi thường gặp
Câu hỏi 1: Làm cách nào để biết bộ phận của tôi nên được tiện hay phay?
A: Yếu tố quyết định là hình học. Nếu bộ phận quay đối xứng—trục, chốt, ống lót, khớp nối hoặc đầu nối—tiện CNC hầu như luôn nhanh hơn và rẻ hơn so với phay. Tiện sử dụng tác động cắt liên tục trên phôi quay, mang lại tốc độ loại bỏ vật liệu cao hơn trên các bộ phận tròn và chi phí dụng cụ thấp hơn cho khối lượng trung bình đến cao. Nếu các đặc điểm quan trọng là các hốc, rãnh hoặc các mẫu lỗ được phân bố trên nhiều mặt thì phay là quy trình cơ bản chính xác. Các bộ phận kết hợp cả tính năng tròn và lăng trụ được sản xuất tốt nhất trên trung tâm phay tiện, hoàn thành cả hai nguyên công trong một lần kẹp duy nhất. Một người có khả năngDịch vụ tiện CNCsẽ khuyên bạn nên phay khi tiện không phải là câu trả lời đúng.
Câu hỏi 2: Tôi nên mong đợi tài liệu chất lượng nào từ dịch vụ tiện CNC?
Trả lời: Ở mức tối thiểu, hãy yêu cầu Kiểm tra Điều Đầu tiên (FAI) đối với bộ phận sản xuất đầu tiên, chứng chỉ vật liệu có thể truy nguyên theo số nhiệt của nhà máy và hồ sơ kiểm tra trong quá trình đối với các kích thước quan trọng. Đối với các chương trình ô tô, tài liệu PPAP là tiêu chuẩn - riêng FAI không chứng minh được rằng hệ thống sản xuất có thể lặp lại. Đối với công việc y tế hoặc hàng không vũ trụ, có thể cần phải có kỷ luật quy trình phù hợp với AS9102 (FAI hàng không vũ trụ) hoặc ISO 13485. Một đối tác nghiêm túc sẽ cung cấp những điều này dưới dạng các bước quy trình làm việc tiêu chuẩn chứ không phải dưới dạng các tiện ích bổ sung phải trả phí. Nếu nhà cung cấp không thể hiển thị FAI đã hoàn thành từ một bộ phận có thể so sánh được thì tuyên bố về chất lượng sẽ không được xác minh.
Câu hỏi 3: Dịch vụ tiện CNC có thể giữ được dung sai thực tế trong sản xuất là bao nhiêu?
Đáp: Khả năng tiện trong sản xuất tiêu chuẩn giữ ±0,05 mm trên kim loại theo ISO 2768-f đối với kích thước danh nghĩa dưới 30 mm. Tiện chính xác thường xuyên đạt được ±0,01 mm khi kẹp đất và đo trong quá trình. Có thể đạt được dung sai ±0,005 mm trên các tính năng được chọn bằng máy tiện và bù nhiệt kiểu Thụy Sĩ, nhưng chúng yêu cầu giám sát SPC—không chỉ là mẫu một lần. Ràng buộc thực tế không phải là khả năng hoạt động tốt nhất của máy mà là khả năng của nhà cung cấp trong việc duy trì dung sai đó đối với hàng nghìn bộ phận. Yêu cầu biểu đồ kiểm soát trong quá trình sản xuất chứ không phải báo cáo kiểm tra từng phần.
Câu 4: Moq và thời gian thực hiện tiện CNC tại Nuote Metals là bao nhiêu?
Trả lời: Moq tiêu chuẩn của chúng tôi là 500 chiếc cho các bộ phận tiện tùy chỉnh, với số lượng thấp hơn dành cho nguyên mẫu và sản phẩm đầu tiên. Hồ sơ kết nối tiêu chuẩn và đồng thau có sẵn có thể vận chuyển từ 100 chiếc. Thời gian sản xuất vật liệu tiêu chuẩn với số lượng lên tới 50.000 chiếc là 7–12 ngày. Mạ tùy chỉnh hoặc các hoạt động thứ cấp thêm 5–8 ngày. Các bộ phận mới yêu cầu dụng cụ và FAI cho phép tổng cộng 15–25 ngày. Mỗi báo giá đều bao gồm thời gian thực hiện chắc chắn chứ không phải một khoảng thời gian. Chứng nhận ISO 9001:2015.
Gửi yêu cầu
X
Chúng tôi sử dụng cookie để cung cấp cho bạn trải nghiệm duyệt web tốt hơn, phân tích lưu lượng truy cập trang web và cá nhân hóa nội dung. Bằng cách sử dụng trang web này, bạn đồng ý với việc chúng tôi sử dụng cookie.
Chính sách bảo mật