
Tại sao đinh tán bán rỗng liên tục thất bại trong quá trình sản xuất—và bạn làm cách nào để ngăn chặn nó?
Vấn đề đặt tên tạo ra sai lầm đầu tiên
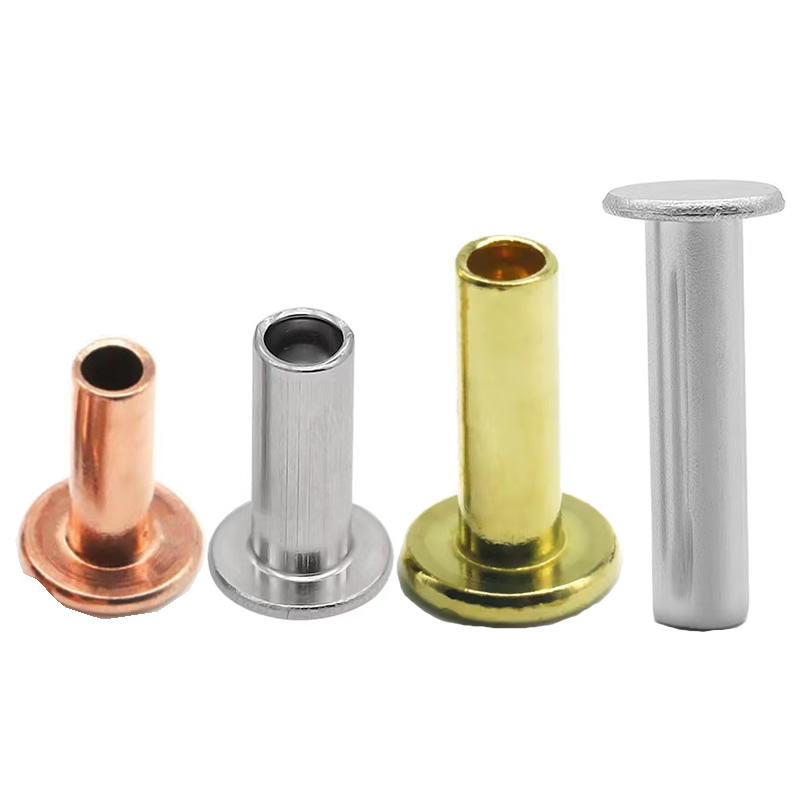
Người mua tìm kiếmđinh tán bán rỗngthường tìm thấy các trang sản phẩm xung đột. Một số nhà cung cấp gọi chúng là bán ống. Những người khác gọi chúng là nửa rỗng hoặc rỗng. Đây không phải là sự khác biệt của sản phẩm. Đinh tán nửa rỗng, nửa đinh tán hình ống và đinh tán bán hình ống là cùng một loại dây buộc: đinh tán có khoang nông ở đầu đuôi, thường bằng 45–55% chiều dài nòng súng. McMaster-Carr và Grainger đều liệt kê các đinh tán đầu rỗng vào danh mục hình bán ống.
Sự nhầm lẫn khi đặt tên gây ra lỗi đặc tả thực sự. Người mua đặt hàng “đinh tán rỗng” có thể nhận được một sản phẩm hoàn toàn dạng ống, có độ bền khác và cửa sổ lắp đặt khác. Độ sâu khoang là tính năng xác định. Bất cứ điều gì nông hơn 45% sẽ hoạt động giống như một chiếc đinh tán vững chắc và không đạt được mục đích. Bất cứ thứ gì sâu hơn 55% sẽ khiến thành tường trở nên quá mỏng để có thể lăn sạch.
Bốn chế độ thất bại và cách khắc phục chúng
Thất bại thứ nhất – Chất liệu không phù hợp với ứng dụng
Thép không gỉ cứng nhanh hơn thép có hàm lượng carbon thấp hoặc đồng thau. Khi một thép không gỉđinh tán bán rỗngđược đặt vào một lỗ chật với lực lớn, kim loại cứng lại trước khi có thể lăn và tường bị nứt. Chúng tôi thấy điều này thường xuyên nhất khi người mua tiêu chuẩn hóa chất liệu không gỉ để chống ăn mòn nhưng lại áp dụng các thông số cài đặt tương tự mà họ đã sử dụng cho thép.
Việc sửa chữa:Nếu môi trường không yêu cầu inox thì chuyển sang dùng thép cacbon hoặc đồng thau mạ kẽm. Nếu bắt buộc phải dùng thép không gỉ, hãy giảm lực ép và tăng khoảng hở lỗ thêm 0,02–0,03 mm để tạo khoảng trống cho tường lăn trước khi quá trình đông cứng bắt đầu.
Thất bại thứ hai – Độ sâu khoang quá sâu
Một khoang sâu hơn 55% chiều dài thùng để lại quá ít vật liệu thành để hỗ trợ hoạt động lăn. Tường gấp thay vì cuộn, tạo ra một móc sắt yếu, không đều và không thể chịu được khi rung.
Việc sửa chữa:Chỉ định độ sâu khoang ở mức 45–50% chiều dài nòng đối với hợp kim không gỉ và độ bền cao và 50–55% đối với đồng thau và nhôm mềm hơn. Độ sâu phải được xác minh trên sản phẩm đầu tiên và được đo trên cơ sở lấy mẫu trong quá trình sản xuất.
Thất bại thứ ba – Lực thiết lập quá cao
Chúng thường được đặt trên máy ép được hiệu chỉnh cho đinh tán rắn. Một đinh tán rắn 5 mm cần lực khoảng 3,5 tấn. Đinh tán bán rỗng tương đương chỉ cần 1,0–1,2 tấn—ít hơn khoảng 70%. Chạy máy ép với lực đinh tán rắn sẽ làm sập bức tường rỗng và tạo ra vết nứt mà người vận hành báo cáo là “lỗi vật liệu”.
Việc sửa chữa:Giảm 30% lực cài đặt khi chuyển từ đặc sang nửa rỗng, sau đó chỉ điều chỉnh lên trên nếu móc cài chưa hoàn chỉnh. Một cú đánh dứt khoát và dứt khoát là điều cần thiết. Nhiều cú đánh có tác dụng làm cứng tường và gây nứt.
Thất bại thứ tư - Chiều dài thùng quá ngắn
Nếu thùng không nhô ra đủ xa qua đống vật liệu thì phần đuôi rỗng không thể tạo thành một cuộn hoàn chỉnh. Móc sắt yếu và khớp bị lỏng khi sử dụng. Lỗi này thường bị nhầm lẫn với vấn đề về độ bền khi đó là lỗi tính toán độ dài.
Việc sửa chữa:Đối với đinh tán hình bán nguyệt, chiều dài nòng phải là độ dày lớp vật liệu + (0,8 đến 1,2) × đường kính thân. Sử dụng hệ số nhân cao hơn cho vật liệu cứng hơn và hệ số nhân thấp hơn cho vật liệu mềm hơn. Luôn kiểm tra hai chiều dài liền kề trên vật liệu thực tế trước khi sản xuất.
Họ thực sự giỏi về lĩnh vực gì
Chúng không phải là sự thay thế phổ biến cho đinh tán rắn. Giá trị của chúng là cụ thể.
| Tài sản | Đinh tán bán rỗng | Đinh tán rắn |
|---|---|---|
| Lực đặt | 25–30% chất rắn | 100% (cơ sở) |
| Sức mạnh cắt | 80–90% chất rắn | 100% |
| Độ sâu khoang | 45–55% chiều dài thùng | Không có |
| Khả năng xoay vòng | Có—có thể được đặt ở chế độ vừa vặn có kiểm soát | KHÔNG |
| Tốt nhất cho | Lắp ráp khối lượng lớn, vật liệu mỏng, khớp trục, má phanh, nội thất-39-40-41 | Tải trọng kết cấu cực lớn |
Khả năng xoay vòng đáng được nhấn mạnh. Bởi vì sự giãn nở bị giới hạn ở phần đuôi rỗng, nên một đinh tán hình bán nguyệt có thể được đặt đủ chặt để giữ một bộ phận lại với nhau nhưng cũng đủ lỏng để cho phép quay. Đây là lý do tại sao chúng xuất hiện trong bản lề, cơ cấu gấp và các khớp liên kết—các ứng dụng mà đinh tán rắn sẽ giữ chặt khớp.
Hai trường hợp sản xuất trong đó một sự thay đổi đã giải quyết được vấn đề
Phần cứng cửa gara – Thiết lập giảm lực giúp loại bỏ gãy xương do ứng suất
Vấn đề:Một nhà sản xuất phần cứng cửa gara đã sử dụng đinh tán đặc để lắp ráp bản lề và giá đỡ trên các kênh thép có thành mỏng. Các đinh tán rắn cần lực đóng 3,5 tấn, gây ra các vết nứt do ứng suất trên thành kênh. Tỷ lệ loại bỏ cao và dây chuyền chưa đạt mục tiêu sản xuất.
Sự thay đổi của chúng tôi:Chúng tôi đã cung cấpđinh tán bán rỗng—Cân 4,0 mm, đầu tròn 7,0 mm, chiều dài nòng 10,0 mm, thép mạ kẽm. Lực ép giảm từ 3,5 tấn xuống còn 1,0 tấn.
Kết quả: Các vết nứt do ứng suất biến mất. Tốc độ lắp ráp tăng 35%. Khách hàng đã thử nghiệm 1.000 đinh tán trên 500 tổ hợp và chạy 10.000 chu kỳ đóng mở mà không xảy ra lỗi nào. Bây giờ họ đặt hàng 200.000 chiếc mỗi năm.
Phụ kiện lót phanh – Hiệu chỉnh độ sâu vật liệu và khoang
Vấn đề: Một nhà cung cấp lót phanh hậu mãi đã sử dụng đinh tán dạng bán ống không gỉ trên các tấm lót bằng thép. Các đinh tán bị nứt trong quá trình cài đặt ở khoảng 3% số đơn vị. Các vết nứt không còn nhìn thấy được sau khi sơn và lan ra hiện trường.
Phân tích của chúng tôi:Độ sâu khoang là 60% chiều dài nòng súng — trên giới hạn 55%. Bức tường còn lại quá mỏng để lăn theo tốc độ làm cứng bằng thép không gỉ. Lực định hình cũng được chuyển từ quy trình đinh tán rắn trước đó.
Sự thay đổi của chúng tôi:Chúng tôi đã giảm độ sâu khoang xuống 48% và chuyển vật liệu sang thép có hàm lượng cacbon thấp được mạ kẽm-niken để chống ăn mòn. Lực cài đặt đã giảm 30% so với cài đặt trước đó.
Kết quả: Độ nứt giảm xuống dưới 0,1%. Lớp hoàn thiện kẽm-niken đã trải qua 480 giờ phun muối, đáp ứng yêu cầu ăn mòn của khách hàng. Việc sản xuất đã tiếp tục trong hơn 18 tháng mà không thu được lợi nhuận từ lĩnh vực nào.
Thông số kỹ thuật – Những gì cần đưa vào bản vẽ
| tham số | Phạm vi | Sức chịu đựng |
|---|---|---|
| Đường kính thân | 1,5 mm – 8,0 mm | ±0,05 mm |
| chiều dài thùng | 2mm – 30mm | ±0,15 mm |
| Độ sâu khoang | 45–55% chiều dài thùng | ±5% |
| Đường kính đầu | Đường kính thân 1,6 – 2,8 × | ±0,10 mm |
| Độ đồng tâm | — | TIR .10,1 mm |
Vật liệu có sẵn và hành vi gia công của chúng
| Vật liệu | Thiết lập hành vi | Tốt nhất cho |
|---|---|---|
| Thép carbon thấp (mạ kẽm) | Tha thứ nhất; cuộn sạch sẽ | Công nghiệp nói chung, ô tô, nhạy cảm với chi phí |
| Đồng thau (C2680) | Dễ uốn, yêu cầu lực thấp | Đồ trang trí, đồ điện, đồ da |
| Thép không gỉ (304) | Làm việc cứng lại nhanh chóng; yêu cầu kiểm soát lực lượng | Ngoài trời, thiết bị thực phẩm, y tế |
| Đồng (C1100) | Mềm nhất; lực thấp nhất | Điện, nhiệt, di sản |
| Nhôm (5056) | Nhẹ; độ dẻo vừa phải | Nhạy cảm với trọng lượng, thiết bị điện tử |
Câu hỏi thường gặp
Câu 1: Đinh tán bán rỗng có giống đinh tán bán hình ống không?
Đúng. Các đinh tán bán rỗng, bán hình ống, nửa rỗng, nửa hình ống và đầu rỗng đều là tên của cùng một sản phẩm: đinh tán có khoang nông ở đầu đuôi, thường bằng 45–55% chiều dài thùng. Việc đặt tên thay đổi tùy theo ngành và khu vực. McMaster-Carr, Grainger và hầu hết các nhà phân phối dây buộc đều liệt kê chúng vào danh mục bán ống. Tại Nuote Metals, chúng tôi sản xuất cùng loại dây buộc dưới tất cả các tên này. Nếu nhà cung cấp cho bạn biết đó là những sản phẩm khác nhau thì có thể họ đã cung cấp thông tin sai hoặc bán thứ khác.
Câu hỏi 2: Tại sao đinh tán bán rỗng của tôi bị nứt trong quá trình lắp đặt?
Các vết nứt hầu như luôn xuất phát từ một trong ba nguyên nhân. Đầu tiên, vật liệu không phù hợp: thép không gỉ cứng nhanh hơn thép hoặc đồng thau và sẽ bị nứt nếu lực quá cao hoặc lỗ quá chật. Thứ hai, độ sâu khoang quá sâu: trên 55% chiều dài thùng, thành còn lại quá mỏng để cuộn và gấp lại. Thứ ba, lực định hình được truyền từ quá trình đinh tán rắn:đinh tán bán rỗngcần lực ít hơn khoảng 70% so với đinh tán rắn có cùng đường kính. Kiểm tra vật liệu, đo độ sâu khoang và giảm 30% lực ép làm điểm bắt đầu. Nếu cuộn vẫn chưa hoàn thành ở mức lực giảm đó, hãy tăng dần—không quay lại cài đặt đinh tán chắc chắn.
Câu hỏi 3: Chúng có thể được sử dụng làm điểm mấu chốt không?
Có, và đây là một trong những lợi thế khác biệt của họ. Do sự giãn nở trong quá trình lắp đặt bị giới hạn ở phần đuôi rỗng nên đinh tán hình bán nguyệt có thể được đặt ở mức vừa khít có kiểm soát—đủ chặt để giữ cụm lại với nhau, đủ lỏng để cho phép xoay. Điều này làm cho chúng phù hợp với bản lề, cơ cấu gấp, mối nối liên kết và trục quay dụng cụ. Một chiếc đinh tán rắn nở ra theo hướng xuyên tâm dọc theo toàn bộ thân và lấp đầy lỗ, giữ chặt mối nối. Nếu ứng dụng yêu cầu di chuyển, hãy chỉ định mộtđinh tán bán rỗngvà kiểm soát độ sâu cài đặt để có khoảng trống mong muốn.
Câu 4: Moq và thời gian sản xuất đinh tán từ Nuote Metals là bao nhiêu?
A: MOQ tiêu chuẩn của chúng tôi là 20.000 chiếc cho kích cỡ chứng khoán. Đối với các đơn đặt hàng đầu tiên và các đợt chạy mẫu, chúng tôi đáp ứng số lượng thấp hơn—thấp nhất là 5.000 chiếc. Chúng tôi cung cấp mẫu miễn phí cho các kích cỡ có sẵn; bạn chỉ phải trả phí chuyển phát nhanh. Thời gian thực hiện: 3–5 ngày đối với số lượng hàng tồn kho; 15–20 ngày đối với các kích thước không chuẩn bao gồm độ sâu khoang tùy chỉnh hoặc kiểu đầu. Mỗi lô bao gồm giấy chứng nhận vật liệu, báo cáo kiểm tra kích thước và tờ khai RoHS. Chứng nhận ISO 9001:2015.
Gửi yêu cầu
X
Chúng tôi sử dụng cookie để cung cấp cho bạn trải nghiệm duyệt web tốt hơn, phân tích lưu lượng truy cập trang web và cá nhân hóa nội dung. Bằng cách sử dụng trang web này, bạn đồng ý với việc chúng tôi sử dụng cookie.
Chính sách bảo mật