Các sản phẩm
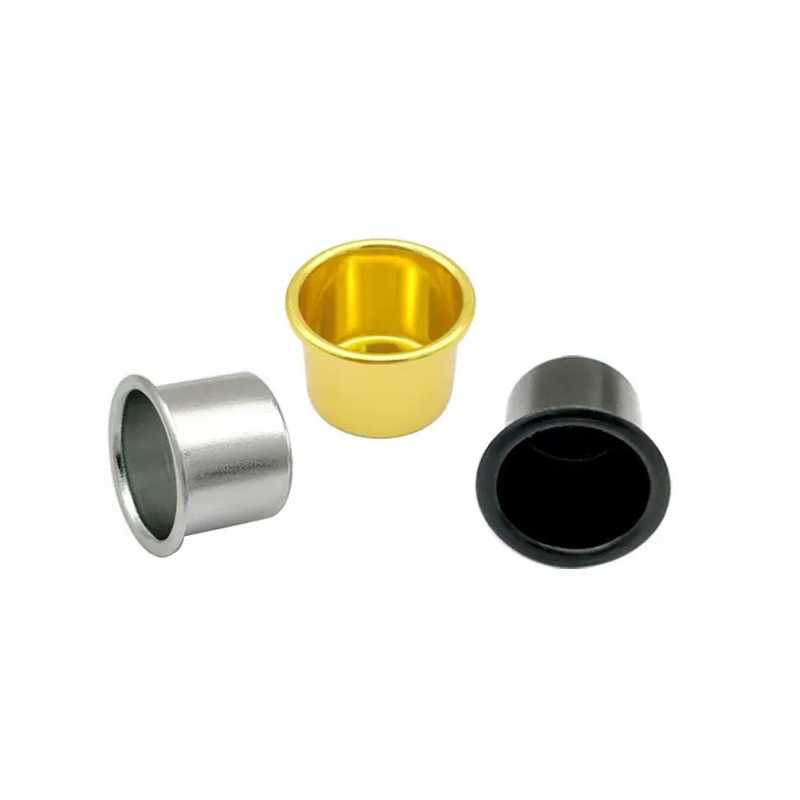
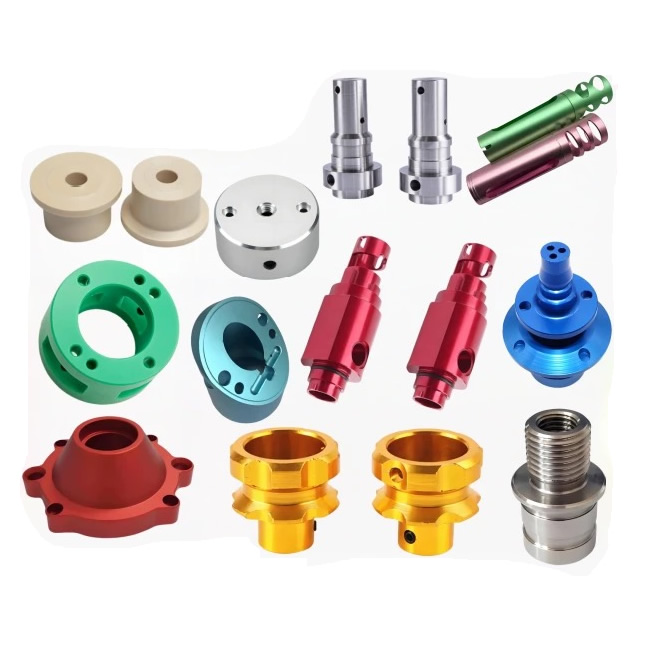
Bộ phận quay nhôm
Một bộ phận tiện bằng nhôm được đánh giá hai lần—một lần trên máy tiện và một lần sau khi anodizing. Bề mặt có Ra 0,8μm trên máy tiện có thể hiển thị các vòng quay có thể nhìn thấy được sau khi anod hóa, vì lớp oxit để lộ mọi dấu vết dụng cụ. Nuote Metals sản xuất các bộ phận tiện bằng nhôm ở Trung Quốc với kết cấu bề mặt được kiểm soát để anodizing—các hạt dao được đánh bóng không tráng phủ, dấu cấp liệu được kiểm soát và Ra được xác minh trước khi phủ. 6061, 7075, 2024.
Gửi yêu cầu
Mô tả Sản phẩm
Một chi tiết nhôm tiện chưa hoàn thiện khi rời khỏi máy tiện. Nó được hoàn thiện sau khi hoàn tất quá trình anod hóa—và bề mặt trông có vẻ chấp nhận được dưới ánh đèn cửa hàng hiển thị mọi dấu cấp liệu dưới dạng một vòng có thể nhìn thấy được. Lớp oxit không che giấu kết cấu; nó khuếch đại nó.
Các bộ phận tiện bằng nhôm được đánh giá bằng bề mặt của chúng hai lần—một lần bằng máy đo biên dạng trên máy tiện và một lần bằng mắt sau khi anodizing. Máy đo biên dạng đo Ra; nó không đo lường xem kết cấu là các vòng tròn, vết xước ngẫu nhiên hay bề mặt bị lem. Cả hai phần đều có thể đo Ra 0,8μm—một phần trông đồng nhất sau khi anod hóa, phần còn lại có các vòng tròn.
Tại Nuote Metals, chúng tôi sản xuất các bộ phận tiện bằng nhôm với kết cấu bề mặt được kiểm soát để anodizing—các hạt dao được đánh bóng không tráng phủ, dấu cấp liệu được kiểm soát và Ra được xác minh trước khi phủ. Bài viết này đề cập đến dụng cụ, dấu cấp liệu và những điều cần xác minh trước khi chấp nhận một bộ phận tiện bằng nhôm.
Ba bước ngoặt có thể nhìn thấy được sau khi Anodizing
Anodizing chuyển đổi bề mặt nhôm thành nhôm oxit—oxit tuân theo địa hình bề mặt, do đó các đỉnh phát triển thành các đỉnh và các thung lũng phát triển thành các thung lũng. Kết cấu trở nên rõ ràng hơn, không ít hơn.
| Dấu rẽ | Nguyên nhân gì | Xuất hiện sau khi Anodizing | Cách chúng tôi ngăn chặn nó |
|---|---|---|---|
| Vòng cấp liệu theo chu vi | Bước tiến trên mỗi vòng quay quá thô hoặc hạt dao bị mòn | Dải xoắn ốc màu tối xung quanh đường kính | Bước tiến hoàn thiện mịn hơn (0,05–0,08mm/vòng), miếng gạt nước |
| Xé cạnh tích hợp | Mối hàn nhôm với chi tiết được phủ hoặc xỉn màu | Bề mặt gồ ghề, có mây | Hạt dao được đánh bóng không tráng phủ, bán kính cạnh sắc <0,02mm |
| Dấu vết bôi nhọ | Dụng cụ cùn đẩy kim loại thay vì cắt | Dải không đồng đều, xỉn màu và bị anot hóa nhiều mây | Hạt dao đã thay trước khi mòn, độ cào dương cao |
Vòng cấp liệu theo chu vilà những lời phàn nàn phổ biến nhất. Dao di chuyển dọc theo trục trong khi phôi quay - bước tiến trên mỗi vòng quay sẽ thiết lập khoảng cách vòng. Bước tiến thô (0,2mm/vòng) tạo ra các vòng có thể nhìn thấy được; bước tiến hoàn thiện (0,05–0,08mm/vòng) tạo ra các vòng nhỏ khó nhìn thấy hơn sau khi anod hóa.
Vết rách cạnh tích tụxảy ra khi nhôm hàn vào dụng cụ. Hạt dao được phủ (TiAlN, AlCrN) có bề mặt nhám ở cấp độ vi mô—nhôm dính vào và rách ra. Vùng bị rách được anot hóa theo cách khác—nó trông như một miếng vá thô ráp.
Vết bẩnxảy ra khi một dụng cụ cùn đẩy kim loại thay vì cắt nó. Lớp bị ố được làm cứng và anod hóa không đồng đều - nó xuất hiện dưới dạng một dải mây.
Đối với các bộ phận tiện bằng nhôm, thông số kỹ thuật bề mặt không chỉ là Ra—mà còn là kết cấu. Một bản vẽ chỉ định Ra 0,8μm nhưng không xác định hướng kết cấu sẽ khiến cho bề ngoài được anod hóa có cơ hội xảy ra.
Dụng cụ – Tại sao mảnh dao được đánh bóng không tráng phủ cắt nhôm tốt hơn
Nhôm mềm và dẻo - nó dính vào cạnh dụng cụ. Miếng đệm được phủ có bề mặt nhám ở cấp độ vi mô—nhôm hàn vào nó và tạo thành một cạnh tích hợp. Các cạnh tích hợp phát triển và vỡ ra một cách khó lường—nó xé rách bề mặt và để lại một mảng ố và anot hóa không đều.
Những gì chúng tôi sử dụng:
- Các hạt cacbua được đánh bóng, không tráng phủ (các loại nhôm Korloy, Sandvik)—bề mặt được đánh bóng giúp giảm ma sát và ngăn ngừa sự bám dính. Độ cào dương cao - cạnh sắc, không bị cọ xát.
- Bán kính cạnh sắc—dưới 0,02mm. Một cạnh cùn đẩy kim loại; một cạnh sắc cắt nó.
- Miếng lót gạt nước cho bước cuối cùng—làm phẳng vòng cấp liệu, tạo ra bề mặt trông đồng nhất sau khi anod hóa.
- Tốc độ trục chính cao, bước tiến vừa phải—nhôm cắt tốt nhất ở tốc độ cao. Tốc độ cao tạo ra đường cắt sạch; nguồn cấp dữ liệu vừa phải sẽ kiểm soát chip và dấu nguồn cấp dữ liệu.
Những gì chúng tôi tránh:
- Hạt dao được tráng phủ—lớp phủ làm tăng ma sát và thúc đẩy sự hình thành cạnh.
- Các miếng đệm bị mòn—một cạnh bị mòn sẽ cọ xát, tạo vết ố và tạo ra bề mặt anod hóa không đồng đều.
Tiêu chuẩn tham khảo:Kết cấu bề mặt tuân theo ISO 1302 và ISO 4287. Chất lượng anodizing tuân theo MIL-A-8625 Loại II hoặc Loại III nếu được chỉ định.
Thiết bị và năng lực
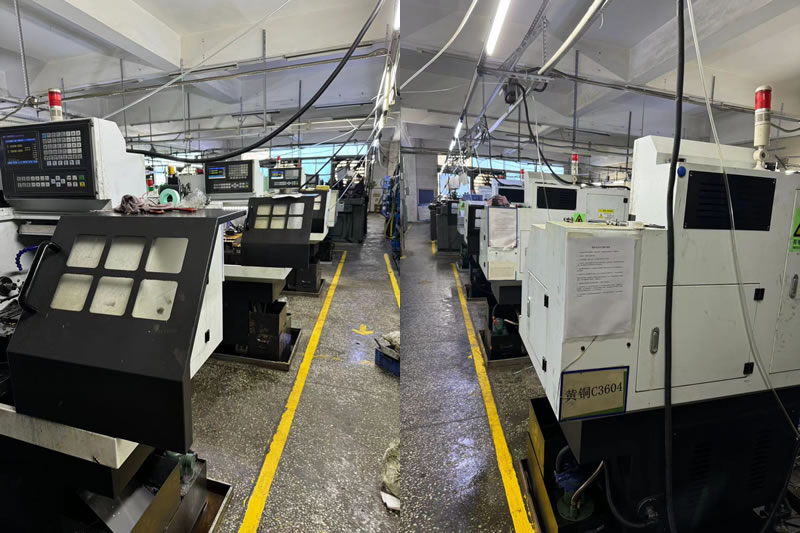
Nuote Metals vận hành một tế bào tiện bằng nhôm chuyên dụng với dụng cụ được đánh bóng và các thông số cấp liệu được kiểm soát.
- Máy tiện CNC (Haas ST-20Y, Okuma Genos L) – cấp phôi lên tới 80mm, mâm cặp lên tới 300mm.
- Miếng đệm được đánh bóng không tráng phủ – loại nhôm Korloy và Sandvik, chỉ dành riêng cho nhôm.
- Miếng gạt nước – dành cho lần di chuyển cuối cùng trên các bề mặt nhìn thấy được.
- Máy đo cấu hình (Mitutoyo SJ-210) - Ra và Rz được xác minh trước khi anodizing.
- CMM (Zeiss Contura 7/10/6) – xác minh kích thước, cố định trên mốc gia công.
Chứng nhận:ISO 9001:2015 (có thể cấp chứng chỉ theo yêu cầu). Công suất hàng năm: 2 triệu bộ phận tiện nhôm cho khách hàng điện tử, y tế và ô tô.
Hạn chế:Miếng đệm gạt nước được xác nhận cho đường kính ≥10 mm. Dưới 10 mm, hình dạng cần gạt không vừa với hạt dao—dấu nạp vẫn hiển thị và bộ phận có thể cần được đánh bóng lần thứ hai.
Một ví dụ thực tế - Nhẫn Anodized bị từ chối, được sửa bằng cách chèn Wiper và thay đổi nguồn cấp dữ liệu
Một nhà sản xuất thiết bị điện tử của Đức cần một vỏ bọc bằng nhôm—6061-T6, đường kính 40mm, Ra 0,8μm, anodizing loại II. Nhà cung cấp trước đây của họ sử dụng một miếng đệm được phủ và bước tiến 0,15 mm/vòng—các bộ phận đo được Ra 0,8μm, nhưng sau khi anod hóa, 20% cho thấy các vòng xoắn ốc có thể nhìn thấy được và bị loại bỏ.
Những gì chúng tôi đã làm khác nhau:
- Chuyển sang các hạt dao được đánh bóng không tráng phủ với độ cào dương cao—không có cạnh tích hợp, không bị nhòe.
- Giảm bước tiến hoàn thiện xuống 0,06 mm/vòng—vòng trở nên mịn và đồng nhất.
- Đã sử dụng miếng gạt nước ở bước cuối cùng—vòng được làm phẳng và bề mặt trông đồng nhất sau khi anod hóa.
- Đã xác minh Ra trước khi anodizing—trung bình 0,6μm và kết cấu đồng nhất.
Một bài học chúng ta đã học được:Đầu chương trình tiện nhôm của chúng tôi, chúng tôi đã sử dụng các hạt dao được phủ trên một loạt vỏ có thể nhìn thấy được. Sau khi anod hóa, 30% xuất hiện các vết cạnh tích tụ—lô hàng đã bị loại bỏ. Kể từ đó, mọi bộ phận bằng nhôm sẽ được anod hóa đều chạy với các chi tiết được đánh bóng không tráng phủ—không có ngoại lệ.
Hạn chế:Miếng đệm gạt nước được xác nhận cho đường kính ≥10mm. Dưới 10 mm, hình dạng cần gạt không vừa với hạt dao—dấu nạp vẫn hiển thị và bộ phận có thể cần được đánh bóng lần thứ hai.
Đã vận chuyển 300.000 vỏ mà không bị từ chối anodizing. Đây là những gì mà các bộ phận tiện bằng nhôm sẽ mang lại: không chỉ là bộ phận đo Ra trên máy tiện mà còn là một bề mặt trông đồng nhất sau khi anod hóa—vì dụng cụ và cấp liệu phù hợp với lớp phủ chứ không chỉ bản vẽ.
Câu hỏi thường gặp
Câu hỏi 1: Tại sao các bộ phận tiện bằng nhôm của tôi có vòng sau khi anodizing?
Đáp: Anodizing khuếch đại kết cấu bề mặt—nó không che giấu kết cấu đó. Dấu cấp liệu theo chu vi không nhìn thấy được trên nhôm thô sẽ trở thành một vòng tối sau khi anodizing. Cách khắc phục là giảm bước tiến hoàn thiện (0,05–0,08mm/vòng), sử dụng miếng chèn gạt nước để làm phẳng vòng và chuyển sang miếng chèn được đánh bóng không tráng phủ để ngăn ngừa hiện tượng tích tụ cạnh. Đối với các bộ phận tiện bằng nhôm sẽ được anod hóa, kết cấu bề mặt phải được kiểm soát trước khi phủ—chứ không phải sau.
Câu hỏi 2: Tôi có thể sử dụng hạt dao được phủ để tiện nhôm không?
Đáp: Không—các hạt dao được phủ (TiAlN, AlCrN) có bề mặt nhám ở cấp độ vi mô và được hàn bằng nhôm với chúng. Các cạnh tích hợp làm rách bề mặt và để lại một mảng ố và anod hóa không đồng đều. Sử dụng các hạt dao cacbua được đánh bóng không tráng phủ có độ cào dương cao—bề mặt được đánh bóng giúp giảm ma sát và cạnh sắc cắt nhôm một cách sạch sẽ.
Câu hỏi 3: Tôi nên chỉ định loại hoàn thiện bề mặt nào cho các bộ phận tiện bằng nhôm anodized?
A: Chỉ định Ra và hướng kết cấu. Ra 0,8μm là đủ cho nhiều bộ phận công nghiệp—nhưng chỉ khi kết cấu đồng nhất. Có thể chấp nhận được dấu cấp liệu đồng đều, mịn (0,05–0,08 mm/vòng); một dấu vết thô ráp, không đều thì không. Đối với các bộ phận có thể nhìn thấy được, hãy chỉ định Ra 0,4μm và lớp hoàn thiện chèn gạt nước. Đối với những phần này, kết cấu cũng quan trọng như Ra.
Câu hỏi 4: Bạn có thể cung cấp phản hồi DFM về kết cấu bề mặt trước khi tôi đặt hàng không?
Đ: Vâng. Gửi bản vẽ kèm theo thông số kỹ thuật anodizing (Loại II hoặc Loại III), yêu cầu Ra và liệu bề mặt có nhìn thấy được hay có chức năng hay không. Nhóm kỹ thuật của chúng tôi xem xét dụng cụ và nguồn cấp dữ liệu để đảm bảo khả năng tương thích anodizing—xác nhận xem bề mặt có trông đồng nhất sau khi phủ hay không, hoặc đề xuất miếng gạt nước hoặc chất đánh bóng thứ cấp. Khi bề ngoài được anot hóa đóng vai trò quan trọng, chúng tôi sẽ xác minh kết cấu trước khi lô được anot hóa—chứ không phải sau đó.
Gửi yêu cầu
Xin vui lòng gửi yêu cầu của bạn trong mẫu dưới đây. Chúng tôi sẽ trả lời bạn trong 24 giờ.
X
Chúng tôi sử dụng cookie để cung cấp cho bạn trải nghiệm duyệt web tốt hơn, phân tích lưu lượng truy cập trang web và cá nhân hóa nội dung. Bằng cách sử dụng trang web này, bạn đồng ý với việc chúng tôi sử dụng cookie.
Chính sách bảo mật