Các sản phẩm
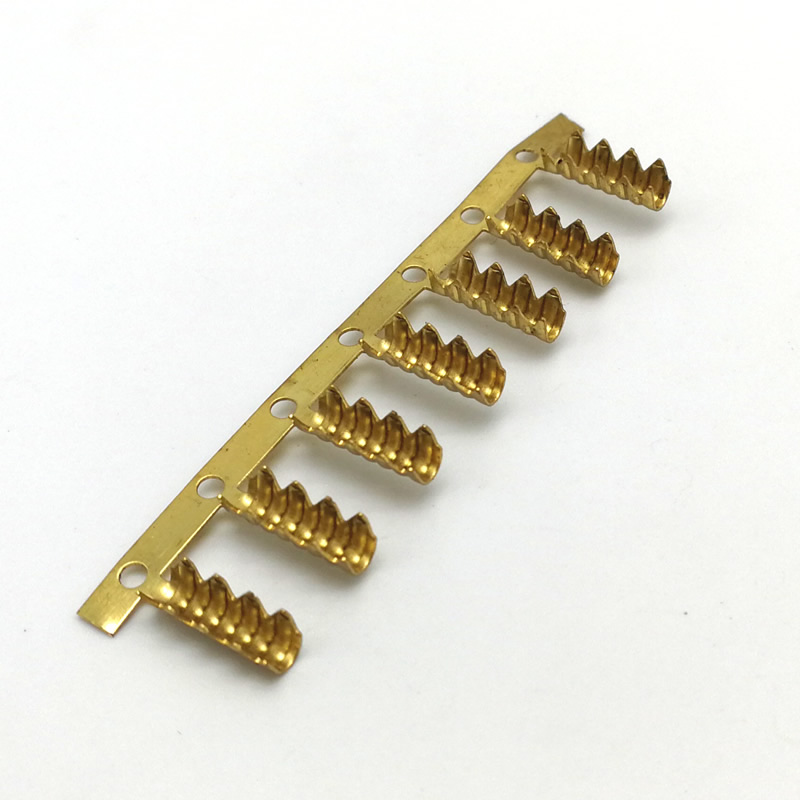
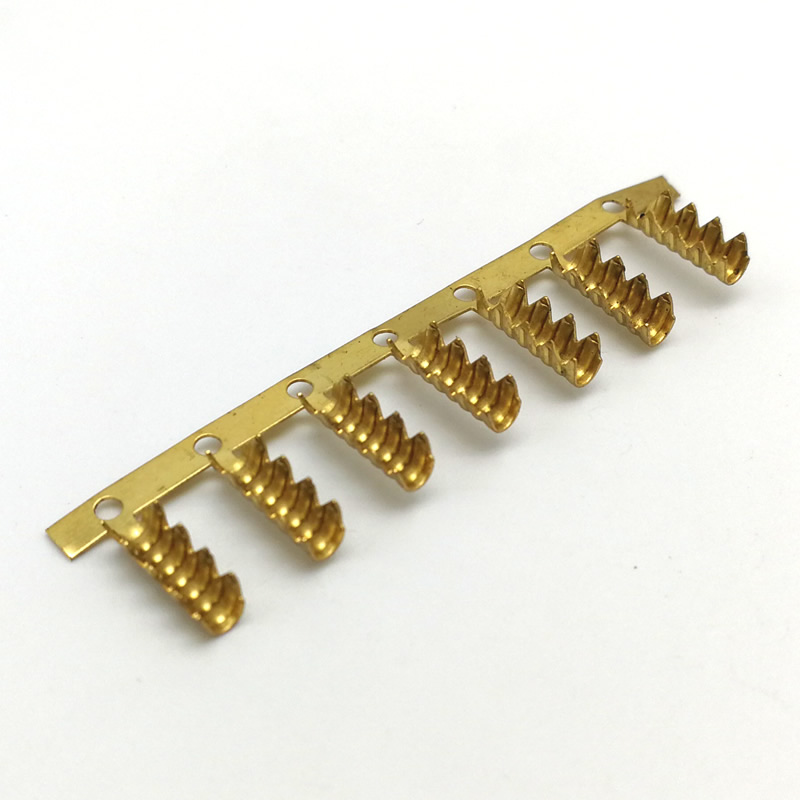
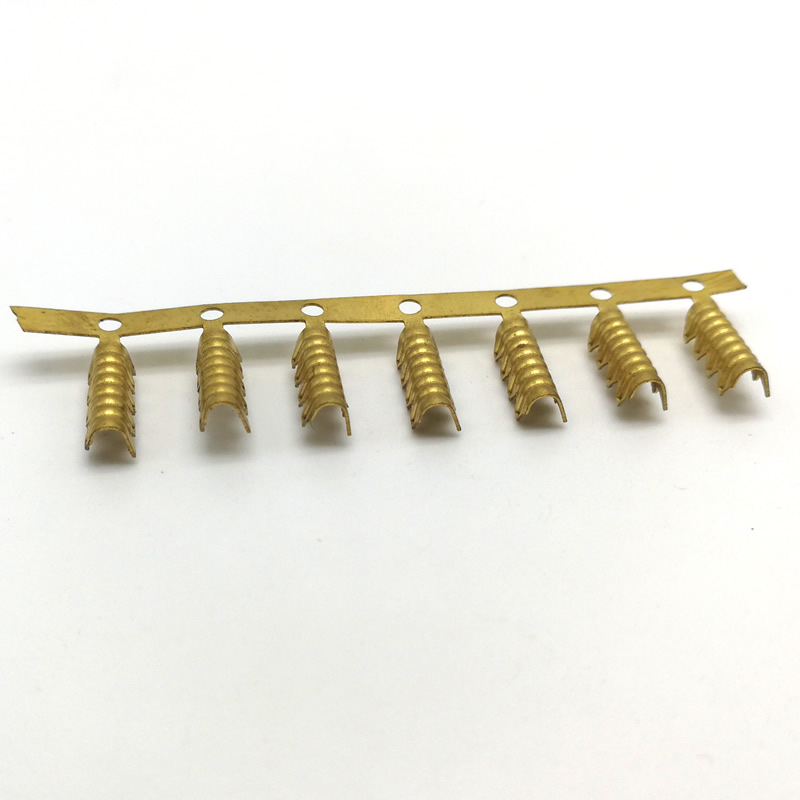
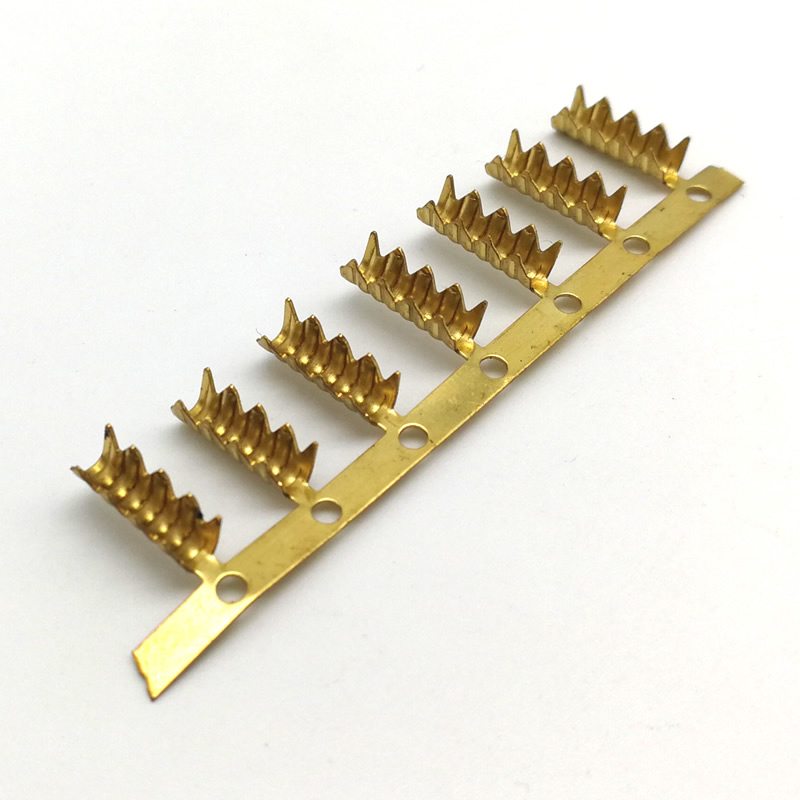
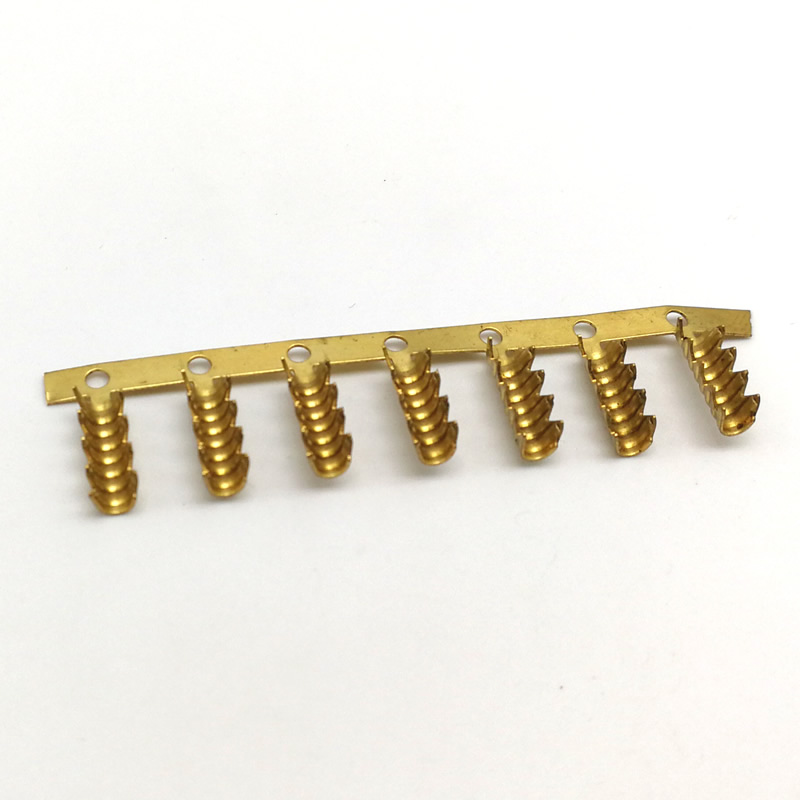
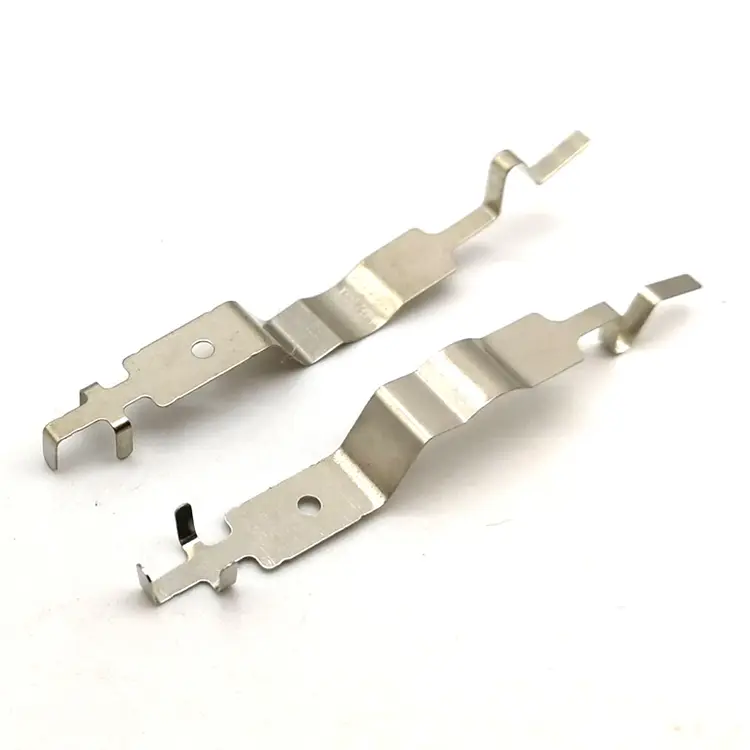
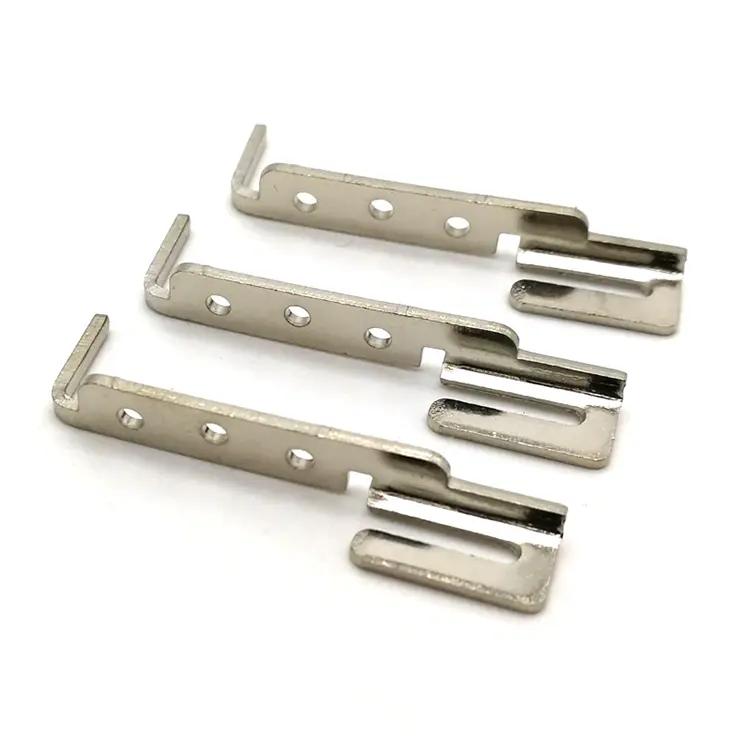
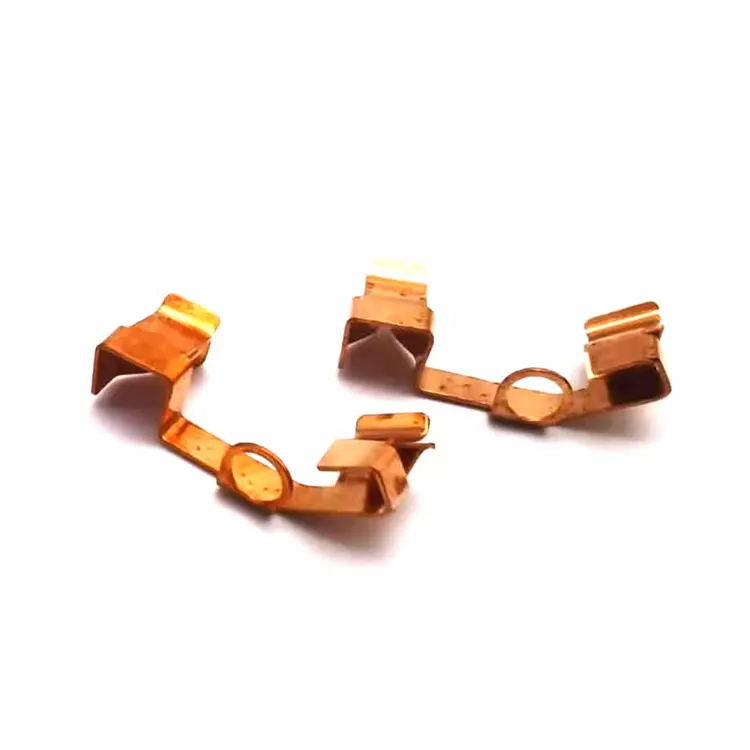
thiết bị đầu cuối dập
Bản vẽ thiết bị đầu cuối xác định kích thước—chiều dài chùm tia, độ dày chùm tia, độ cong tiếp xúc. Nhưng thiết bị đầu cuối được đánh giá bởi một điều mà bản vẽ hiếm khi nêu rõ: lực chèn. Thiết bị đầu cuối quá cứng 0,05mm sẽ không cắm được; 0,05mm quá mềm sẽ không giữ được. Nuote Metals sản xuất thiết bị đầu cuối dập tùy chỉnh ở Trung Quốc với lực bình thường và lực chèn được đo trên sản phẩm đầu tiên và được xác minh trên mỗi lô—vết thương trên cuộn để chèn tự động. Đồng thau, đồng phốt-pho và đồng. Mạ cuộn-to-reel.
Gửi yêu cầu
Mô tả Sản phẩm
Thiết bị đầu cuối dập tùy chỉnh là các bộ phận được dập liên tục—dải được cấp qua khuôn liên tục, các thiết bị đầu cuối vẫn được gắn vào giá đỡ và cuộn được chuyển đến máy chèn của khách hàng. Thiết bị đầu cuối phải đáp ứng ba yêu cầu về chức năng: lực bình thường (áp lực tiếp xúc với chốt giao phối), lực chèn và rút (nỗ lực kết nối và không kết nối) và điện trở tiếp xúc (đường dẫn điện qua giao diện tiếp xúc). Không cái nào trong số này xuất hiện trên bản vẽ kích thước tiêu chuẩn—và cả ba đều xác định xem đầu nối có hoạt động hay không.
Tại Nuote Metals, chúng tôi sản xuất các thiết bị đầu cuối tùy chỉnh với lực bình thường và lực chèn được đo trên sản phẩm đầu tiên và được xác minh trên mỗi lô. Bài viết này đề cập đến ba yêu cầu chức năng, hình học điều khiển chúng, lớp mạ bảo quản chúng và bao bì cung cấp chúng.

Ba yêu cầu chức năng của thiết bị đầu cuối
Thiết bị đầu cuối không phải là một giá đỡ có thể uốn cong. Đó là một lò xo phải lệch hướng, quay trở lại và dẫn điện—hàng nghìn lần.
| Yêu cầu chức năng | Nó có nghĩa là gì | Kiểm soát bởi | Chế độ lỗi |
|---|---|---|---|
| Lực bình thường | Áp lực tiếp xúc với chốt giao phối | Chiều dài dầm, độ dày dầm, độ cong tiếp xúc | Quá thấp—liên lạc không liên tục; quá cao—thiệt hại chèn |
| Lực chèn / rút | Nỗ lực để giao phối và hủy kết bạn | Lực bình thường, góc vát đầu vào, ma sát mạ | Quá cao—người vận hành không thể chèn được; quá thấp—các bản phát hành đầu cuối |
| Điện trở tiếp xúc | Đường dẫn điện qua giao diện | Vật liệu mạ, độ dày mạ, diện tích tiếp xúc | Quá cao—giảm điện áp, nhiệt, mất tín hiệu |
Lực bình thườnglà áp suất của chùm lò xo tác dụng lên chốt giao phối. Nó phải đủ cao để xuyên qua lớp oxit bề mặt và duy trì tiếp xúc—thường là 1–3N đối với đầu cực tín hiệu, 3–8N đối với đầu cực nguồn. Quá thấp và tiếp điểm sẽ không liên tục khi bị rung. Quá cao và lực chèn trở nên không thể chấp nhận được—hoặc chốt giao tiếp bị hỏng.
Lực chèn và rútlà những gì người vận hành hoặc robot cảm thấy. Nó là tổng của lực pháp tuyến, hệ số ma sát của lớp mạ và hình dạng đầu vào. Thiết bị đầu cuối có lực thông thường 3N và lớp mạ thiếc có thể yêu cầu lực chèn 15N—có thể chấp nhận được đối với đầu nối thủ công, quá cao đối với lắp ráp tự động mật độ cao.
Điện trở tiếp xúclà đường dẫn điện qua giao diện tiếp xúc. Nó phụ thuộc vào vật liệu mạ, độ dày lớp mạ và diện tích tiếp xúc. Thiết bị đầu cuối mạ thiếc có thể có điện trở tiếp xúc 5–10mΩ; thiết bị đầu cuối mạ vàng có thể có 1–3mΩ. Điện trở phải ổn định trong suốt thời gian sử dụng của đầu nối—không chỉ ở lần cắm đầu tiên.
Đối với các thiết bị đầu cuối dập tùy chỉnh, ba yêu cầu được liên kết với nhau: thay đổi độ dày chùm tia sẽ thay đổi lực bình thường, lực này thay đổi lực chèn, làm thay đổi độ mòn trên lớp mạ. Thiết bị đầu cuối là một hệ thống—không phải là một danh sách các kích thước.
Hình học điều khiển lực thông thường
Lực bình thường được xác định bởi ba thông số hình học—và mỗi thông số đều có sự đánh đổi.
Chiều dài chùm tia.Chùm tia dài hơn dễ bị lệch hơn—lực bình thường thấp hơn đối với cùng một độ lệch. Chùm ngắn hơn sẽ cứng hơn—lực bình thường cao hơn. Độ dài chùm tia được đặt theo bước đầu cuối—khoảng cách giữa các đầu cuối trên dải.
Độ dày dầm.Chùm dày hơn thì cứng hơn—lực bình thường cao hơn. Chùm mỏng hơn sẽ tuân thủ tốt hơn—lực thông thường thấp hơn nhưng có nguy cơ bị uốn cong cao hơn. Độ dày của dầm được thiết lập bởi độ dày của dải—cũng là độ dày của thùng uốn và độ dày của vật mang. Độ dày dải không thể được tối ưu hóa cho riêng dầm.
Độ cong điểm tiếp xúc.Bán kính nhỏ hơn sẽ tập trung lực tiếp xúc lên một diện tích nhỏ hơn—áp suất tiếp xúc cao hơn, điện trở tiếp xúc thấp hơn. Bán kính lớn hơn sẽ lan truyền lực—áp suất tiếp xúc thấp hơn, điện trở tiếp xúc cao hơn nhưng độ mài mòn trên lớp mạ thấp hơn.
Sự đánh đổi:Một thiết bị đầu cuối đủ cứng để duy trì lực bình thường có thể quá cứng để lắp vào. Thiết bị đầu cuối dễ dàng lắp vào có thể không duy trì được tiếp xúc khi bị rung. Hình dạng là sự cân bằng—và sự cân bằng được xác minh bằng cách đo lực pháp tuyến và lực chèn lên vật đầu tiên, chứ không chỉ bằng cách đo kích thước chùm tia.
Tiêu chuẩn tham khảo:Kích thước và dung sai của đầu nối tuân theo IEC 60512 (đầu nối dành cho thiết bị điện tử) và EIA-364 (quy trình kiểm tra đầu nối điện) nếu được chỉ định. Lực chèn và rút được đo theo EIA-364-13.
Mạ – Lớp chống tiếp xúc và mài mòn
Lớp mạ không mang tính thẩm mỹ. Nó xác định điện trở tiếp xúc, lực chèn và tuổi thọ mài mòn.
| mạ | Điện trở tiếp xúc | Lực chèn (tương đối) | Mặc cuộc sống | Ứng dụng tốt nhất |
|---|---|---|---|---|
| Thiếc | 5–10 mΩ | Đường cơ sở | Trung bình—mòn sau 50–100 chu kỳ | Đầu nối tiêu dùng, chi phí thấp |
| Bạc | 2–5 mΩ | Thấp hơn một chút so với thiếc | Tốt—200–500 chu kỳ | Thiết bị đầu cuối nguồn, dòng điện cao |
| Vàng (trên niken) | 1–3 mΩ | Thấp nhất | Tuyệt vời—hơn 1.000 chu kỳ | Thiết bị đầu cuối tín hiệu, độ tin cậy cao |
Thiếclà lớp mạ tiêu chuẩn cho các đầu nối tiêu dùng và ô tô—chi phí thấp, có thể hàn được, điện trở tiếp xúc phù hợp. Nhưng thiếc sẽ bị mòn sau 50–100 chu kỳ chèn - kim loại cơ bản lộ ra và điện trở tiếp xúc tăng lên.
Bạccó điện trở tiếp xúc thấp hơn thiếc và tuổi thọ mài mòn tốt hơn—được sử dụng cho các thiết bị đầu cuối nguồn và các ứng dụng có dòng điện cao. Bạc bị xỉn màu trong môi trường lưu huỳnh—lớp lót niken làm chậm quá trình xỉn màu.
Vàng trên niken tôiĐây là sự lựa chọn có độ tin cậy cao—điện trở tiếp xúc thấp nhất, tuổi thọ hao mòn dài nhất. Hàng rào niken ngăn chặn sự khuếch tán của đồng; lớp vàng duy trì điện trở tiếp xúc trong hơn 1.000 chu kỳ.
Cách chúng tôi áp dụng nó: Đối với các thiết bị đầu cuối dập tùy chỉnh, chúng tôi sử dụng lớp mạ dạng cuộn—các thiết bị đầu cuối vẫn nằm trên giá đỡ và đi qua dây chuyền mạ dưới dạng một dải liên tục. Lớp mạ từ cuộn này đến cuộn khác ổn định hơn lớp mạ từng phần—mật độ dòng điện đồng đều, độ dày đồng đều và các đầu nối không được xử lý riêng lẻ. Độ dày lớp mạ được xác minh bằng XRF trên mỗi lô.
Đóng gói – Tại sao thiết bị đầu cuối phải hoạt động
Thiết bị đầu cuối chính xác trên CMM vẫn có thể bị lỗi ở máy chèn của khách hàng—do bước cuộn sai, hướng bị đảo ngược hoặc sóng mang quá yếu.
Những gì máy chèn yêu cầu:
Cao độ nhất quán—khoảng cách giữa các thiết bị đầu cuối trên sóng mang phải phù hợp với bước trung chuyển. Sự thay đổi 0,1mm gây ra sai lệch.
Định hướng nhất quán—các thiết bị đầu cuối phải quay về cùng một hướng trên cuộn. Một thiết bị đầu cuối đảo ngược làm kẹt bộ nạp.
Sức mạnh của tàu sân bay—giá đỡ phải đỡ các thiết bị đầu cuối xuyên qua bộ cấp nguồn mà không bị giãn hoặc gãy.
Tính toàn vẹn của mối nối—khi hết cuộn, mối nối phải chắc chắn bằng vật mang—và bước phải được duy trì trên mối nối.
Đối với các thiết bị đầu cuối dán tem tùy chỉnh, bao bì là một phần của thông số kỹ thuật—không phải là điều cần cân nhắc. Chúng tôi xác minh bước quay, hướng và mối nối trên mỗi cuộn trước khi vận chuyển.

Một ví dụ thực tế – Đầu nối bước 0,64mm cho đầu nối ô tô
Một nhà cung cấp ô tô cấp 1 của Đức cần một thiết bị đầu cuối dập tùy chỉnh cho đầu nối bước 0,64mm—lực bình thường 2,5N ±15%, lực chèn dưới 12N, điện trở tiếp xúc dưới 5mΩ và bước cuộn 4mm ±0,05mm.
Vấn đề:Nhà cung cấp trước đây của họ đã đo kích thước chùm tia và nòng uốn—các thiết bị đầu cuối đã vượt qua kiểm tra kích thước, nhưng 6% không đạt trong bài kiểm tra lực chèn. Chùm tia quá dày 0,02mm—lực bình thường là 3,2N và lực chèn vượt quá 15N.
Những gì chúng tôi đã làm khác nhau:
- Đo lực pháp tuyến lên vật đầu tiên—không chỉ kích thước chùm tia. Độ dày của dầm được điều chỉnh để đưa lực pháp tuyến lên 2,4N.
- Đã xác minh lực chèn trên một mẫu từ mỗi lô—tối đa 12N.
- Mạ thiếc từ cuộn này sang cuộn khác đã qua sử dụng—độ dày đồng đều, hệ số ma sát ổn định.
- Đã xác minh cao độ cuộn trên mỗi cuộn—4mm ±0,03mm.
- Đã vận chuyển 5 triệu thiết bị đầu cuối mà không có lỗi chèn nào. Khách hàng loại bỏ việc kiểm tra lực chèn đầu vào.
Đây là những gì thiết bị đầu cuối dập tùy chỉnh sẽ mang lại: không chỉ là thiết bị đầu cuối phù hợp với bản vẽ mà còn là thiết bị đầu cuối có khả năng chèn, giữ và dẫn điện—vì lực pháp tuyến và lực chèn đã được đo chứ không phải giả định.
Câu hỏi thường gặp
Câu hỏi 1: Sự khác biệt giữa thiết bị đầu cuối dập tùy chỉnh và thiết bị đầu cuối tiêu chuẩn là gì?
Trả lời: Thiết bị đầu cuối tiêu chuẩn được chọn từ danh mục—hình dạng, lớp mạ và bước cuộn được cố định. Một thiết bị đầu cuối dập tùy chỉnh được thiết kế cho một đầu nối cụ thể—hình dạng chùm tia phù hợp với lực pháp tuyến cần thiết, lớp mạ phù hợp với điện trở tiếp xúc và tuổi thọ mài mòn, đồng thời bước cuộn phù hợp với máy chèn của khách hàng. Thiết bị đầu cuối tùy chỉnh không phải là một bộ phận trong danh mục có nhãn khác—nó là một lò xo được thiết kế cho một yêu cầu liên hệ cụ thể.
Câu hỏi 2: Bạn kiểm soát lực chèn trên thiết bị đầu cuối dập tùy chỉnh bằng cách nào?
A: Lực chèn được điều khiển bởi ba biến: lực pháp tuyến (được thiết lập bởi hình dạng dầm), ma sát mạ (được thiết lập bởi vật liệu mạ) và vát đầu vào (được thiết lập bởi khuôn). Chúng tôi đo lực bình thường trên sản phẩm đầu tiên, tính toán lực chèn dự kiến và xác minh nó trên một mẫu từ mỗi lô. Nếu lực chèn vượt quá thông số kỹ thuật thì độ dày của dầm hoặc lớp mạ sẽ được điều chỉnh—không phải quy trình lắp ráp. Đối với các thiết bị đầu cuối, lực chèn là giá trị đo được, không phải là ước tính được tính toán.
Câu hỏi 3: Tại sao mạ theo từng cuộn tốt hơn mạ từng phần?
Đáp: Lớp mạ từ cuộn này đến cuộn khác giữ cho các đầu cuối trên sóng mang đi qua dây mạ—mật độ dòng điện đồng đều, độ dày đồng đều và các đầu cuối không được xử lý riêng lẻ. Mạ từng phần đòi hỏi phải xử lý, có thể làm cong dầm, làm xước các điểm tiếp xúc và tạo ra độ dày không đồng đều. Đối với các thiết bị đầu cuối dập tùy chỉnh có yêu cầu về điện trở tiếp xúc chặt chẽ, lớp mạ từ cuộn này sang cuộn khác là tiêu chuẩn—độ dày lớp mạ được xác minh bằng XRF trên mỗi lô.
Câu hỏi 4: Bạn có thể cung cấp phản hồi DFM về hình dạng thiết bị đầu cuối trước khi tôi đặt hàng không?
Đ: Vâng. Gửi cho chúng tôi bản vẽ với kích thước chốt giao phối, lực pháp tuyến cần thiết, giới hạn lực chèn và mục tiêu điện trở tiếp xúc. Nhóm kỹ thuật của chúng tôi xem xét hình dạng chùm tia về ứng suất và độ võng—xác nhận xem chiều dài và độ dày đề xuất của chùm tia có thể đạt được lực bình thường mà không bị biến dạng hay không và liệu lực chèn có đáp ứng giới hạn hay không. Đối với các thiết bị đầu cuối dán tem, việc xem xét DFM sẽ ngăn ngừa lỗi phổ biến nhất—thiết bị đầu cuối đo chính xác và không chèn vào.
Gửi yêu cầu
Xin vui lòng gửi yêu cầu của bạn trong mẫu dưới đây. Chúng tôi sẽ trả lời bạn trong 24 giờ.
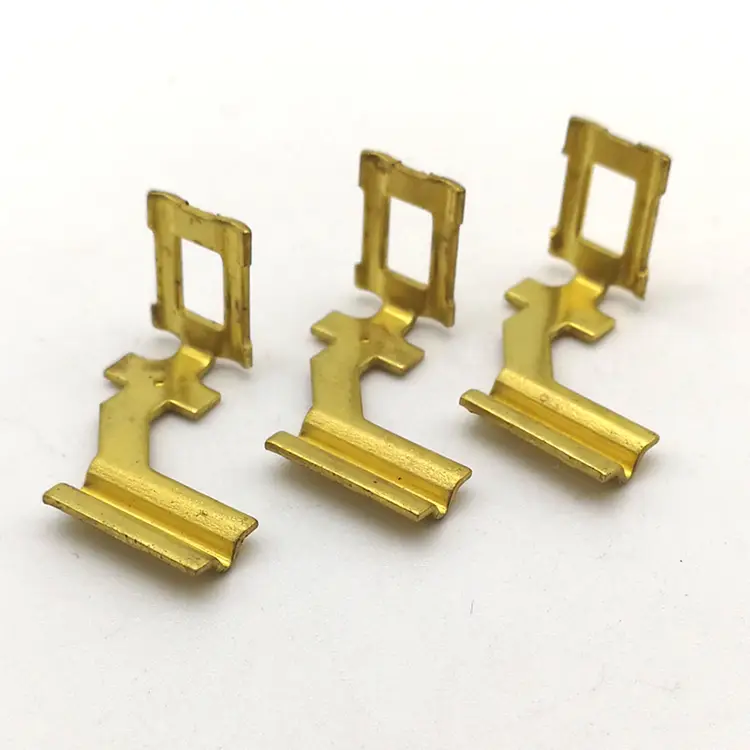
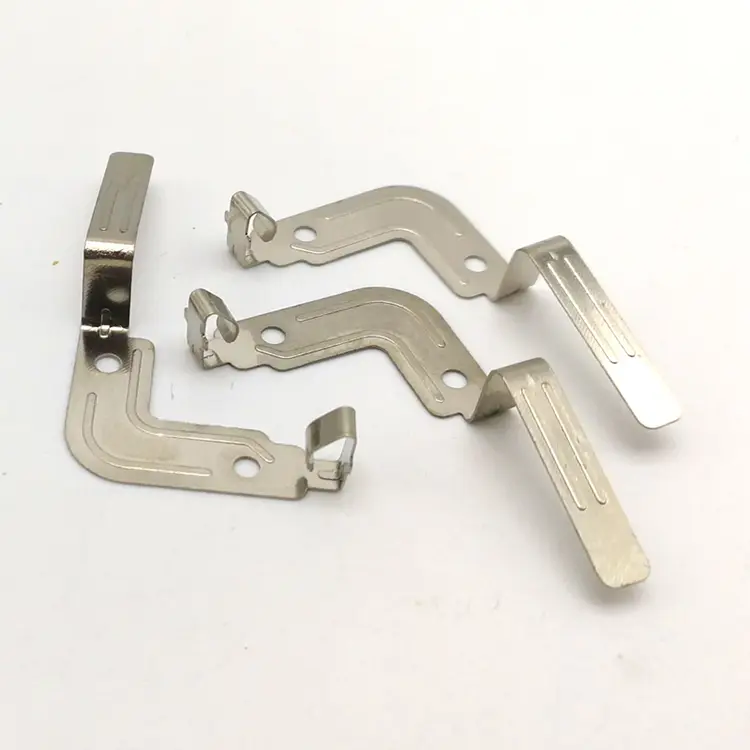

X
Chúng tôi sử dụng cookie để cung cấp cho bạn trải nghiệm duyệt web tốt hơn, phân tích lưu lượng truy cập trang web và cá nhân hóa nội dung. Bằng cách sử dụng trang web này, bạn đồng ý với việc chúng tôi sử dụng cookie.
Chính sách bảo mật