Các sản phẩm
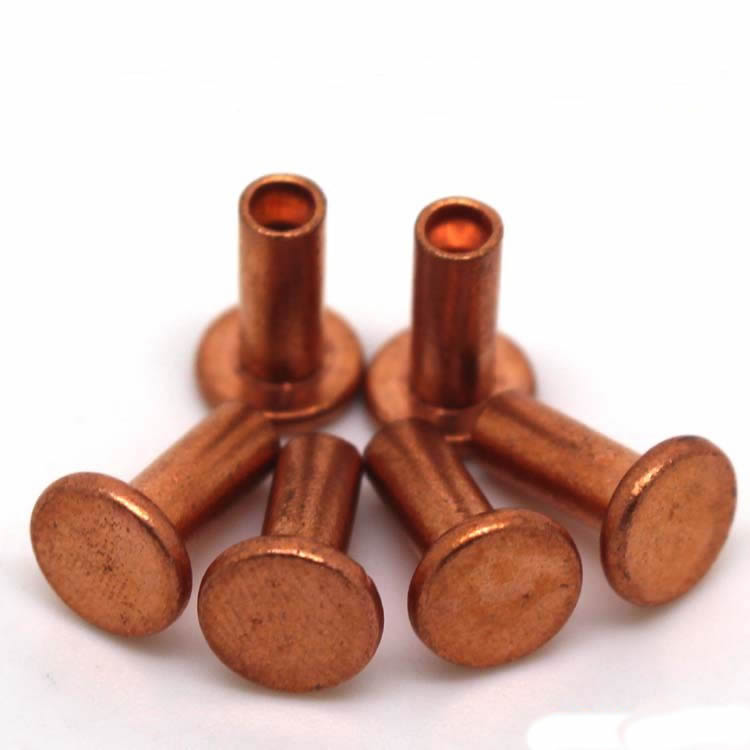
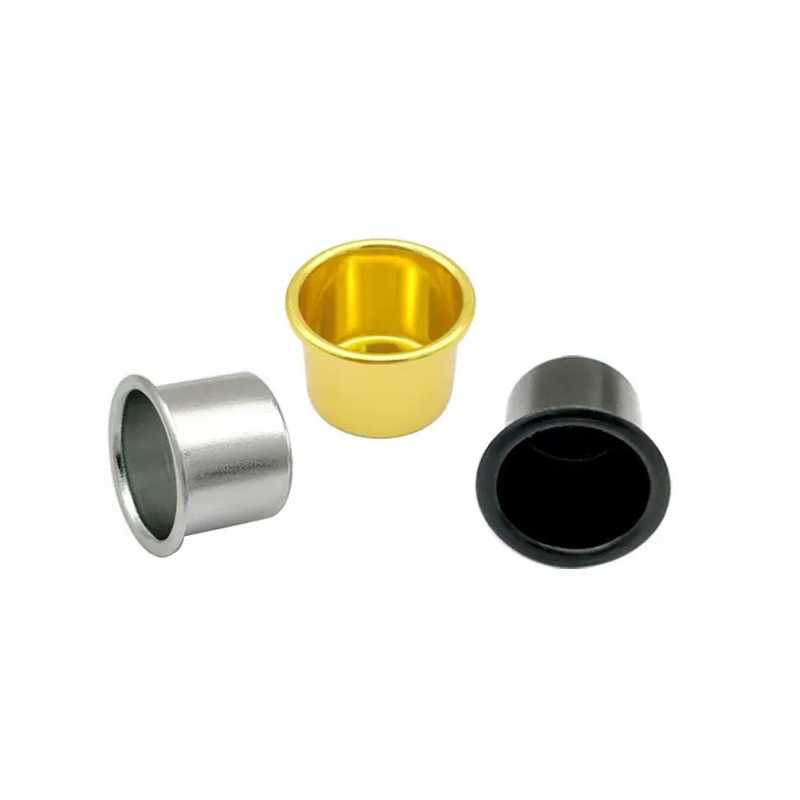
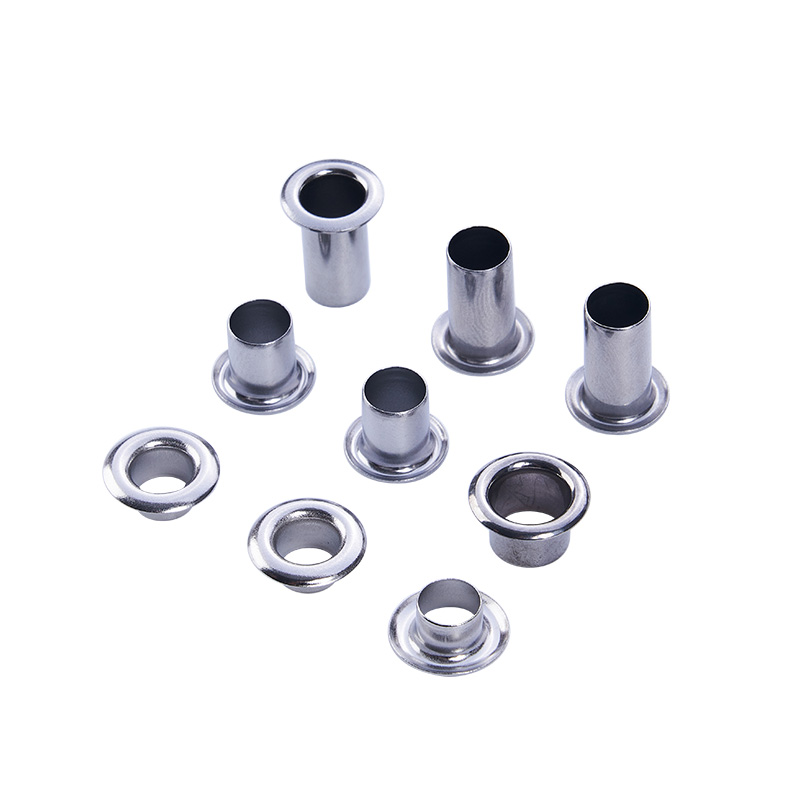
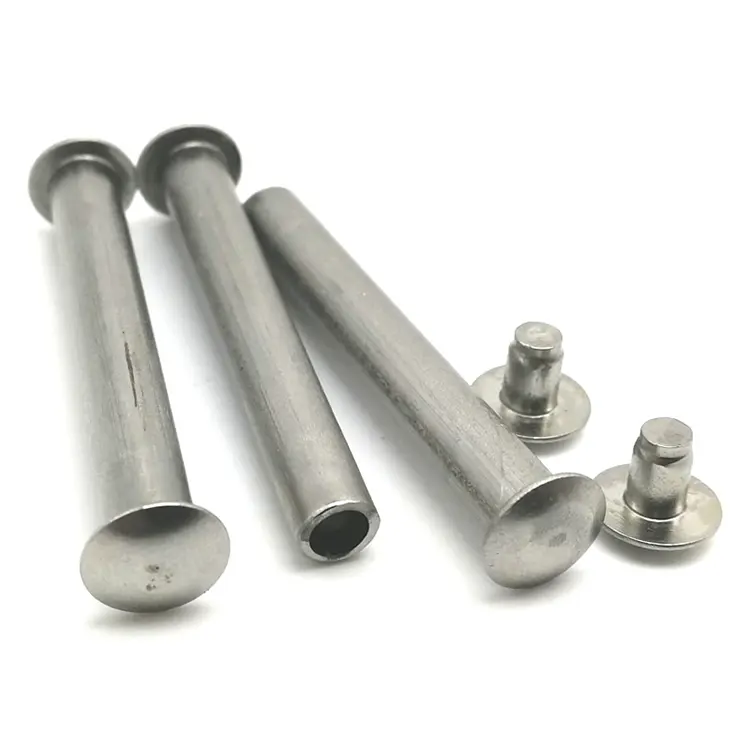
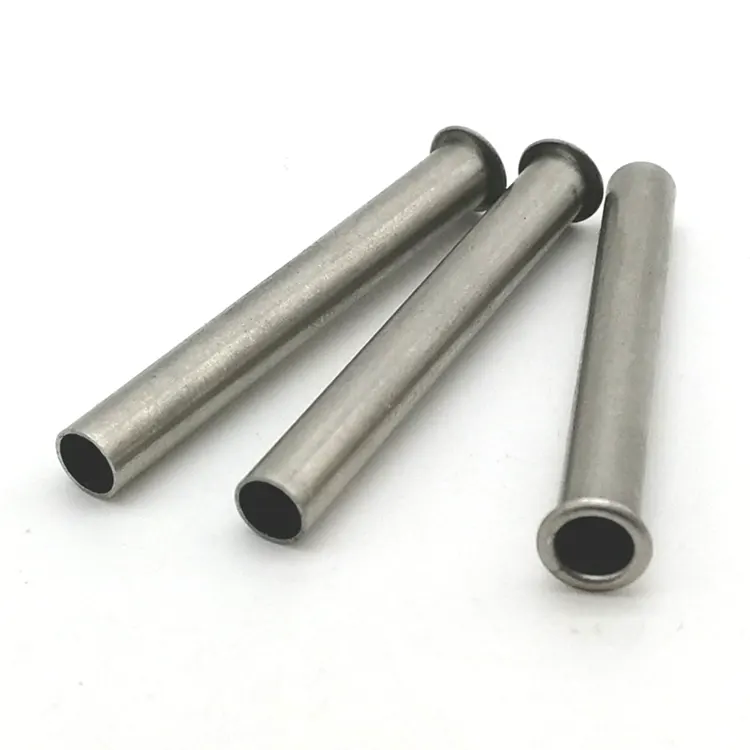
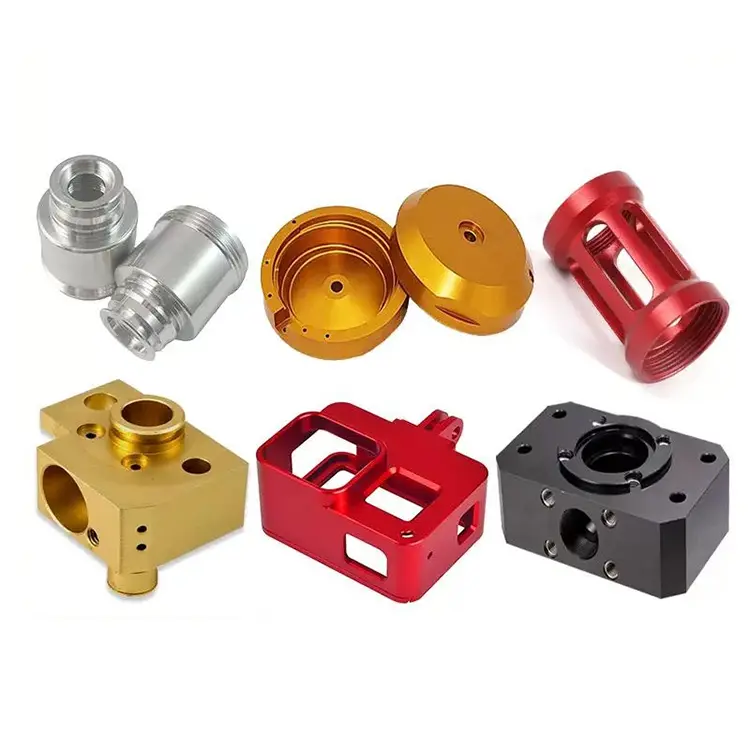
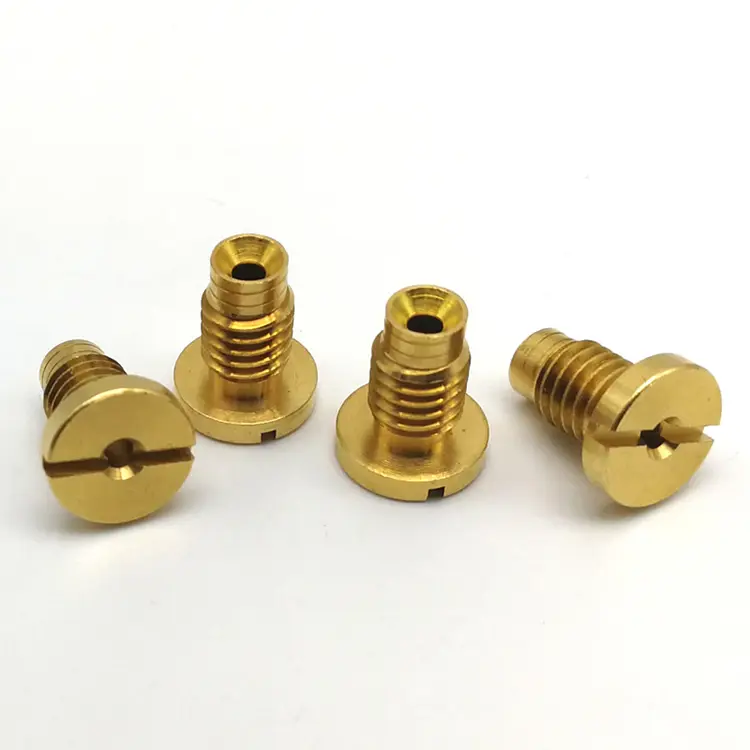
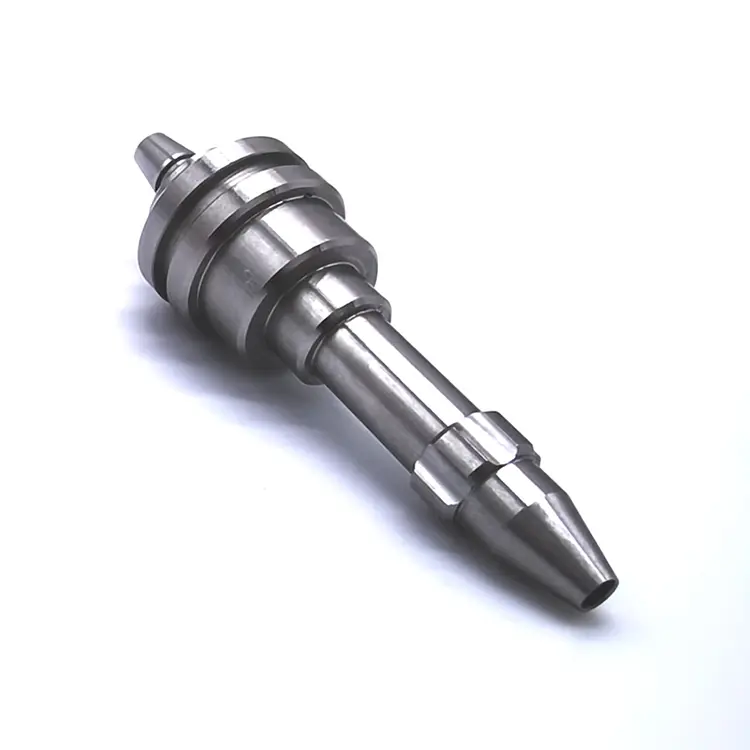
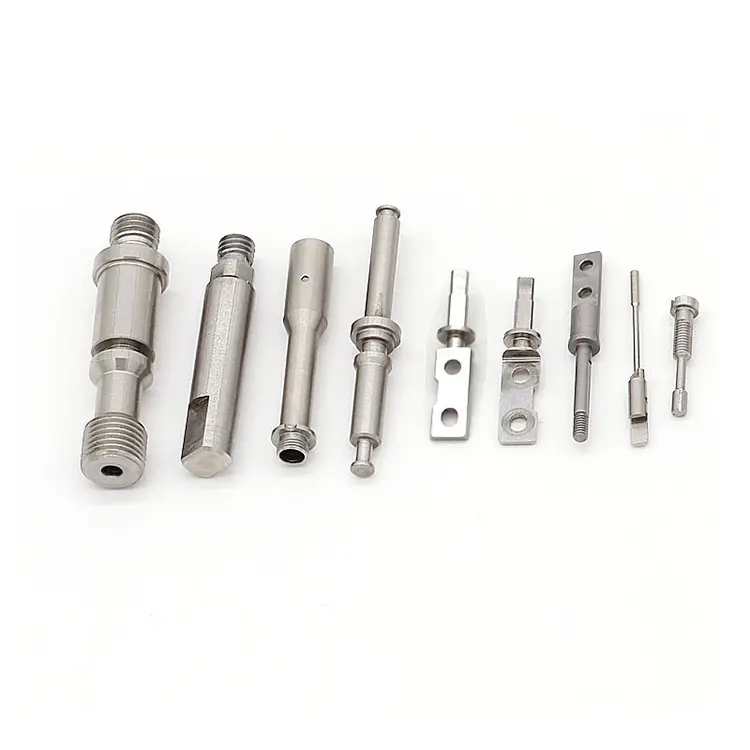
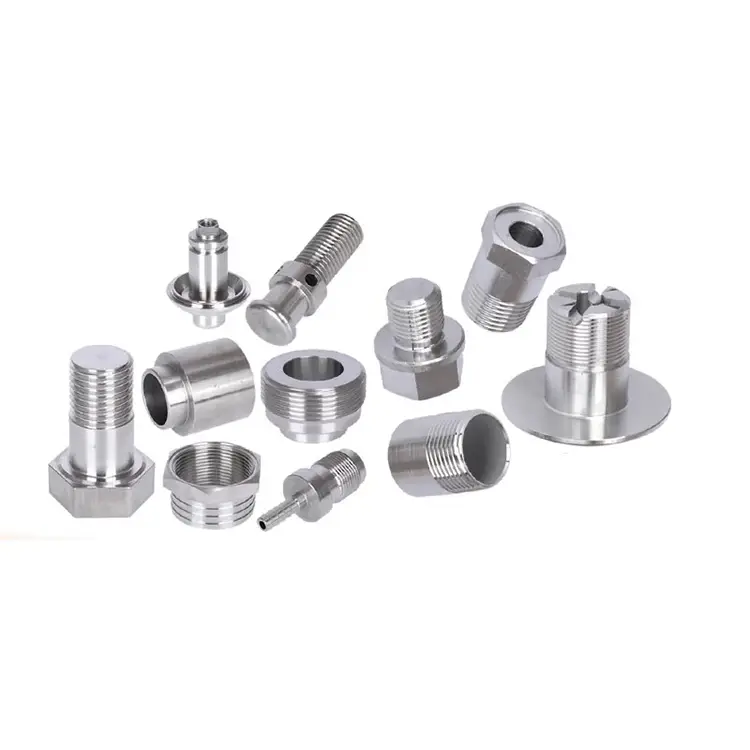
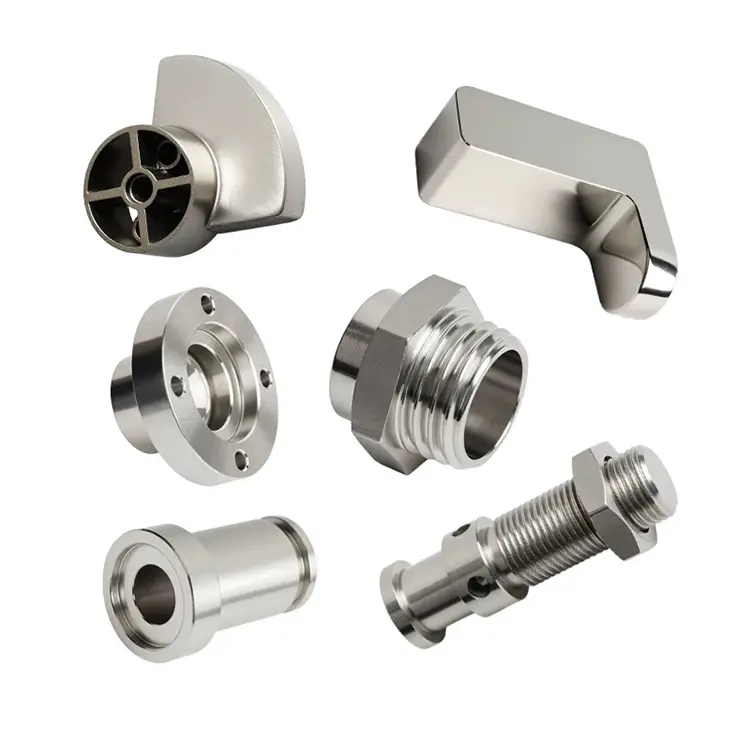
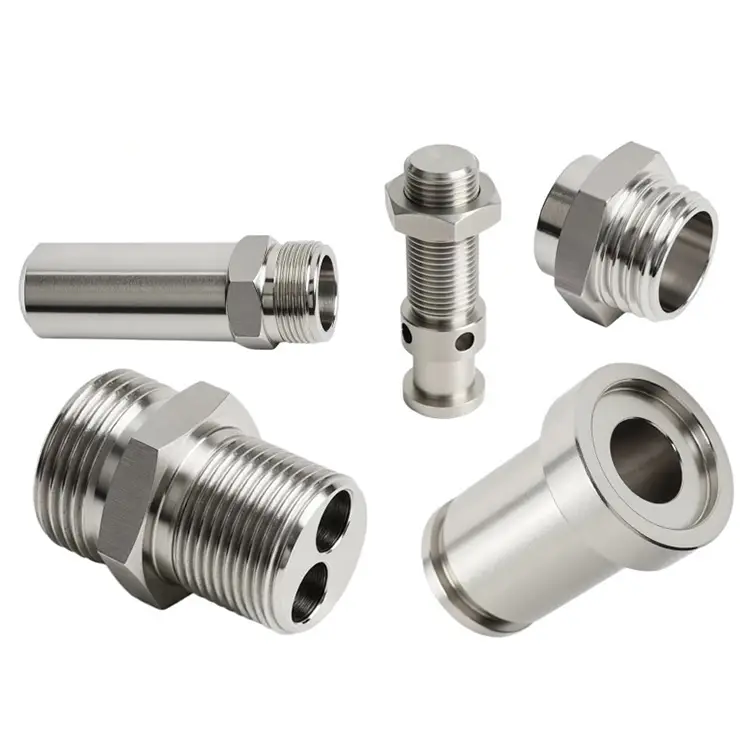
Bộ phận tiện nhôm
Nuote Metals sản xuất và cung cấp nhiều bộ phận tiện nhôm CNC tùy chỉnh ở Trung Quốc, cung cấp dịch vụ gia công nhôm. Chúng tôi có các máy tiện & phay CNC tiên tiến để cung cấp các giải pháp gia công một cửa.
Gửi yêu cầu
Mô tả Sản phẩm
Nhôm là kim loại dễ gia công nhất được sử dụng phổ biến. Nó cắt nhanh, tạo ra phoi ngắn và ít mài mòn dụng cụ hơn thép hoặc không gỉ. Đó là lý do tại sao nhiều cửa hàng coi nhôm là vật liệu dành cho người mới bắt đầu - báo giá đơn giản, vận hành đơn giản.
Nhưng độ chính xácBộ phận tiện nhômkhông đơn giản. Độ mềm của nhôm gây ra các vết gờ khó loại bỏ. Độ cứng thấp của nó có nghĩa là các bộ phận có thành mỏng sẽ bị lệch dưới áp lực kẹp. Độ giãn nở nhiệt cao có nghĩa là kích thước có thể thay đổi giữa gia công và kiểm tra. Và bề mặt của nó dễ bị ố hoặc trầy xước—một khiếm khuyết về mặt thẩm mỹ sẽ trở thành lỗi chức năng đối với các bề mặt được anot hóa hoặc bịt kín.
Nuote Metals gia công nhôm theo cách khác. Chúng tôi coi nó như một loại vật liệu chính xác chứ không phải một loại hàng hóa. Mỗi bộ phận đều có các quy trình về dụng cụ, chất làm mát và kiểm tra được thiết kế cho các hoạt động cụ thể của nhôm.
Ba vấn đề tiềm ẩn trong quá trình tiện nhôm
1. Hình thành gờ trên các cạnh và ren.
Các bộ phận tiện bằng nhôm dẻo, có các gờ dạng sợi bám vào bộ phận. Quá trình mài bavia tiêu chuẩn sẽ loại bỏ các cạnh bên trong, lỗ chéo và chân ren. Đối với các bộ phận được anot hóa, các vệt bị mắc kẹt trở thành các khuyết tật có thể nhìn thấy được. Để bịt kín các bề mặt, chúng gây rò rỉ. Chúng tôi sử dụng tốc độ tiến dao được kiểm soát và hình dạng công cụ để giảm thiểu sự hình thành lưỡi dao tại nguồn, sau đó loại bỏ bavia bằng nhiệt hoặc hoàn thiện dòng chảy mài mòn cho các tính năng bên trong mà dụng cụ cầm tay không thể chạm tới.
2. Độ lệch của thành mỏng khi kẹp.
Mô đun đàn hồi thấp của nhôm (69 GPa so với 200 GPa đối với thép) có nghĩa là các bộ phận có thành mỏng bị biến dạng dưới áp lực của mâm cặp. Một bức tường có kích thước 0,5mm có thể bị nén 0,1mm trong quá trình xoay, sau đó đàn hồi trở lại sau khi thả ra. Chúng tôi sử dụng hàm mềm được gia công theo đường kính ngoài của bộ phận, kẹp áp suất thấp và vòng đỡ cho các phần thành mỏng. Đối với các bộ phận quan trọng, chúng tôi xác minh độ dày thành bằng máy đo siêu âm sau khi gia công.
3. Độ giãn nở nhiệt.
Nhôm giãn nở 23 μm/m·°C—gần gấp đôi thép. Một bộ phận 100mm có thể tăng 0,05mm khi nhiệt độ thay đổi 20°C. Trong phòng kiểm tra được kiểm soát nhiệt độ, bộ phận sẽ co lại nhưng nếu xưởng máy ấm hơn, kích thước có thể vượt quá giới hạn cho phép. Chúng tôi ngâm các bộ phận ở nhiệt độ phòng trước khi kiểm tra lần cuối và sử dụng phép đo bù nhiệt độ cho các tính năng quan trọng.
Hợp kim nhôm chúng tôi gia công – Và mỗi loại dùng để làm gì
| hợp kim | Khả năng gia công | Sức mạnh | Chống ăn mòn | Ứng dụng tốt nhất |
|---|---|---|---|---|
| 6061-T6 | Xuất sắc | Trung bình (310 MPa) | Tốt | Mục đích chung, khung, vỏ |
| 7075-T6 | Tốt | Cao (570 MPa) | Vừa phải | Hàng không vũ trụ, kết cấu cường độ cao |
| 2024-T4 | Hội chợ | Cao (470 MPa) | Kém (cần sơn phủ) | Phụ tùng máy bay, chịu mỏi |
| 5052-H32 | Tốt | Thấp (230 MPa) | Xuất sắc (hàng hải) | Hàng hải, hóa chất, ngoài trời |
| 6082-T6 | Xuất sắc | Trung bình (340 MPa) | Tốt | Châu Âu tương đương 6061 |
| 2011 | Xuất sắc | Vừa phải | Nghèo | Xoay, kết nối tốc độ cao |
Lưu ý về 7075 so với 6061: 7075 có độ bền gần gấp đôi so với 6061, nhưng nó đắt hơn, ít chống ăn mòn hơn và dễ bị nứt ăn mòn do ứng suất hơn. Đối với hầu hết các bộ phận tiện có mục đích chung, 6061-T6 là sự cân bằng tốt nhất về độ bền, khả năng gia công và chi phí. Chúng tôi giúp khách hàng lựa chọn dựa trên yêu cầu tải trọng, môi trường và ngân sách—chứ không chỉ dựa trên những gì có trong kho.
Dây chuyền tiện nhôm của chúng tôi - Được thiết kế cho độ chính xác và khối lượng
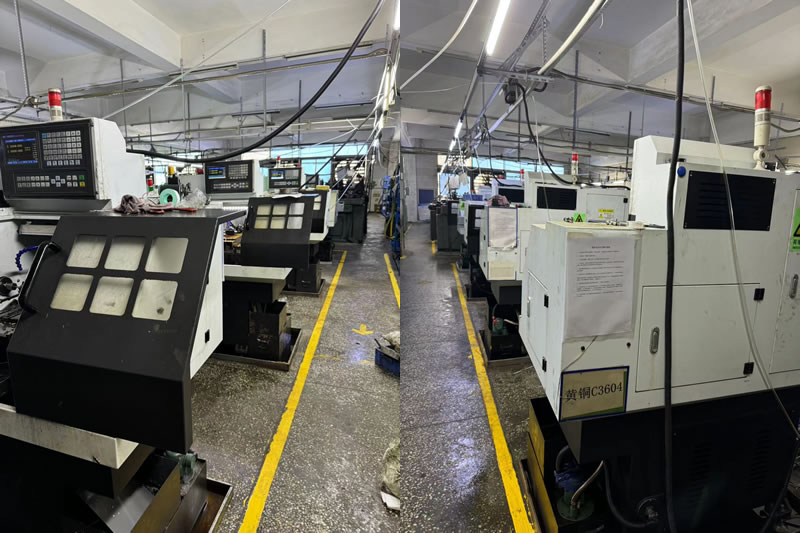
Nuote Metals vận hành bộ phận tiện nhôm chuyên dụng, tách biệt với dây chuyền thép và đồng thau của chúng tôi. Sự phân tách này ngăn chặn sự lây nhiễm chéo giữa chip và chất làm mát—một yếu tố quan trọng đối với chất lượng anodizing. Một mảnh nhôm duy nhất được gắn vào một bộ phận thép là một khiếm khuyết về mặt thẩm mỹ; một mảnh thép nhúng trong bộ phận nhôm sẽ trở thành một điểm đen có thể nhìn thấy được sau khi anod hóa.
Thiết bị và công suất:
12 máy tiện CNCdành riêng cho nhôm, từ máy phay tiện 5 trục đến máy tiện cấp phôi tốc độ cao.
Công suất thanh:Đường kính từ 3mm đến 80mm cho công việc cấp phôi; 300mm cho công việc mâm cặp.
Tốc độ trục chính:Lên đến 8.000 vòng/phút cho các bộ phận có đường kính nhỏ, đảm bảo vết cắt sạch sẽ.
Chất làm mát áp suất cao:70–100 bar, hướng vào lưỡi cắt để bẻ phoi và kiểm soát nhiệt.
Dây chuyền chuyển đổi anodizing và cromat nội bộ – chúng tôi kiểm soát toàn bộ quá trình từ thanh thô đến thành phẩm được phủ, hoàn thiện.
Khả năng âm lượng:
Nguyên mẫu:1–50 chi tiết, được gia công trên trung tâm tiện 5 trục của chúng tôi dành cho các hình dạng phức tạp trong một thiết lập duy nhất.
Sản xuất khối lượng thấp:50–5.000 chi tiết, chạy trên máy tiện CNC với dụng cụ thay đổi nhanh.
Sản xuất số lượng lớn:Hơn 5.000–500.000 chi tiết, chạy trên máy tiện cấp phôi tốc độ cao với máy nạp phôi tự động và máy đo trong quá trình.
Tại sao điều này lại quan trọng với bạn:Khi bạn gửi cho chúng tôi bản vẽ các bộ phận tiện bằng nhôm, nó sẽ được chuyển đến một nhóm gia công nhôm hàng ngày—không phải một cửa hàng đa năng chuyển đổi giữa thép, đồng thau và nhựa. Trọng tâm này là lý do tại sao chúng tôi có thể duy trì dung sai ±0,005 mm trên các bộ phận có thành mỏng và mang lại các bề mặt sẵn sàng cho quá trình anod hóa mà không cần mài giũa thứ cấp.
Một ví dụ thực tế – Vỏ thiết bị truyền động hàng không vũ trụ 7075-T6
Một nhà cung cấp hàng không vũ trụ ở Châu Âu cần vỏ thiết bị truyền động 7075-T6 có dung sai lỗ khoan 0,008mm, lớp hoàn thiện bên trong Ra 0,4μm và không nhìn thấy được các gờ trên các lỗ chéo. Nhà cung cấp trước đây của họ đã giao những bộ phận không đạt yêu cầu trong quá trình kiểm tra anodizing—các gờ bị kẹt trong các lỗ chéo tạo ra các khuyết tật có thể nhìn thấy được sau khi phủ.
Những gì chúng tôi đã làm khác nhau:
- Đã sử dụng tốc độ tiến dao được kiểm soát khi khoan lỗ chéo để giảm thiểu sự hình thành gờ ở nguồn.
- Áp dụng phương pháp hoàn thiện bằng dòng mài mòn cho các lỗ chéo bên trong—loại bỏ các gờ mà dụng cụ cầm tay không thể chạm tới.
- Bề mặt được xác nhận hoàn thiện bằng máy đo biên dạng cầm tay trước khi anodizing.
- Đã vận chuyển 2.500 chiếc mà không bị từ chối anodizing. Khách hàng đã loại bỏ hoạt động mài giũa sắp tới và giảm thời gian thực hiện xuống 8 ngày.
Câu hỏi thường gặp về bộ phận tiện nhôm
Câu 1: Hợp kim nhôm nào tốt nhất để tiện CNC?
Trả lời: 6061-T6 là sự lựa chọn tổng thể tốt nhất cho hầu hết các bộ phận tiện - nó có độ bền tốt (310 MPa), khả năng gia công tuyệt vời và khả năng chống ăn mòn tốt với chi phí hợp lý. 7075-T6 tốt hơn cho các ứng dụng có độ bền cao nhưng chi phí cao hơn và khả năng chống ăn mòn kém hơn. 2024 mang lại độ bền mỏi cao cho các bộ phận máy bay nhưng cần có lớp phủ bảo vệ. 5052 là tốt nhất cho môi trường biển hoặc hóa chất. Nuote Metals có thể đề xuất hợp kim tối ưu dựa trên tải trọng, môi trường và ngân sách của bạn.
Câu hỏi 2: Làm thế nào để bạn ngăn chặn các vệt trên các bộ phận tiện bằng nhôm?
Đáp: Việc ngăn ngừa gờ bắt đầu bằng hình dạng dụng cụ và các thông số cắt. Chúng tôi sử dụng các hạt dao cào sắc bén, có độ dương cao và lập trình tốc độ tiến dao để cắt vật liệu một cách sạch sẽ thay vì đẩy vật liệu. Đối với các lỗ chéo và ren, chúng tôi sử dụng bước tiến và tốc độ trục chính được kiểm soát để giảm thiểu sự hình thành gờ. Đối với các tính năng bên trong mà dụng cụ cầm tay không thể tiếp cận được, chúng tôi áp dụng phương pháp hoàn thiện bằng dòng mài mòn hoặc mài mòn bằng nhiệt. Đối với các bộ phận được anod hóa, chúng tôi kiểm tra các gờ trước khi phủ—vì quá trình anod hóa làm cho chúng tồn tại lâu dài.
Câu hỏi 3: Bạn có thể giữ dung sai chặt chẽ trên các bộ phận bằng nhôm có thành mỏng không?
Đáp: Có—với chế độ làm việc phù hợp. Độ cứng thấp của nhôm có nghĩa là các bộ phận có thành mỏng sẽ bị lệch dưới áp lực kẹp. Chúng tôi sử dụng hàm mềm được gia công theo đường kính ngoài của bộ phận, mâm cặp áp suất thấp và vòng đỡ cho các phần thành mỏng. Đối với các bức tường dày dưới 1mm, chúng tôi có thể gia công nhiều lần để giảm ứng suất giữa các lần vận hành. Chúng tôi xác minh độ dày thành bằng máy đo siêu âm và kích thước cuối cùng bằng CMM sau khi bộ phận đã ổn định ở nhiệt độ phòng.
Thẻ nóng: Bộ phận tiện nhôm
Gửi yêu cầu
Xin vui lòng gửi yêu cầu của bạn trong mẫu dưới đây. Chúng tôi sẽ trả lời bạn trong 24 giờ.
X
Chúng tôi sử dụng cookie để cung cấp cho bạn trải nghiệm duyệt web tốt hơn, phân tích lưu lượng truy cập trang web và cá nhân hóa nội dung. Bằng cách sử dụng trang web này, bạn đồng ý với việc chúng tôi sử dụng cookie.
Chính sách bảo mật