Các sản phẩm
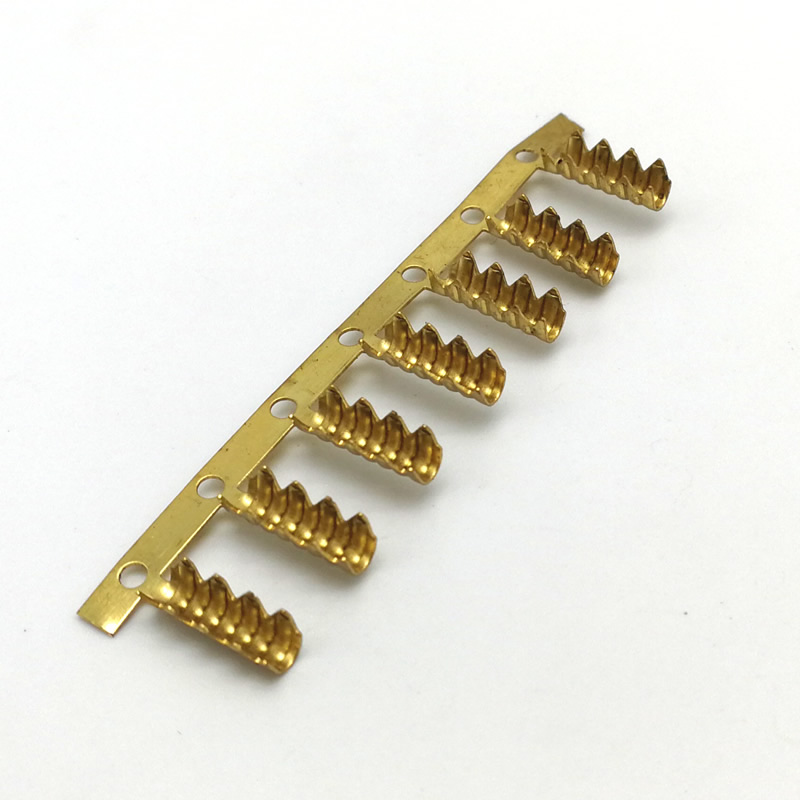
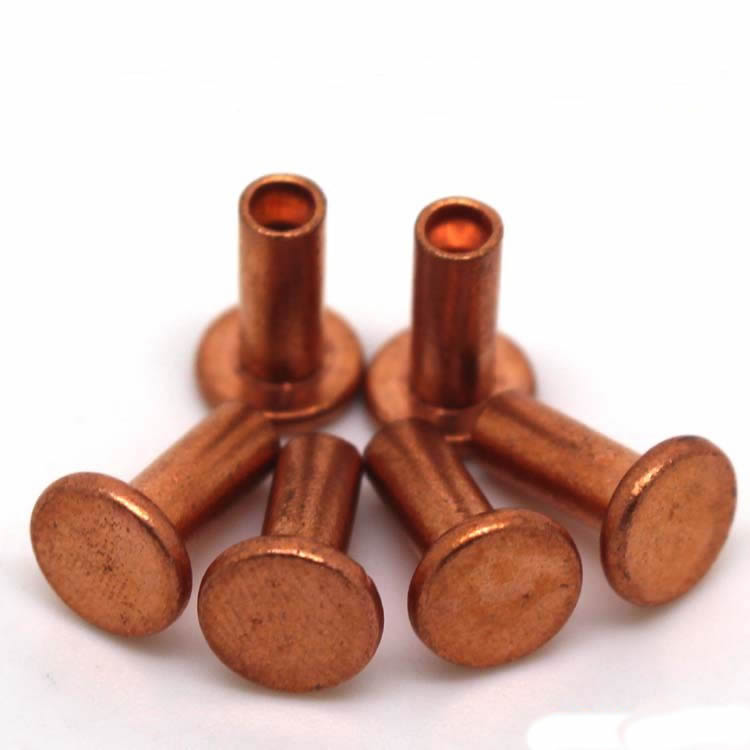
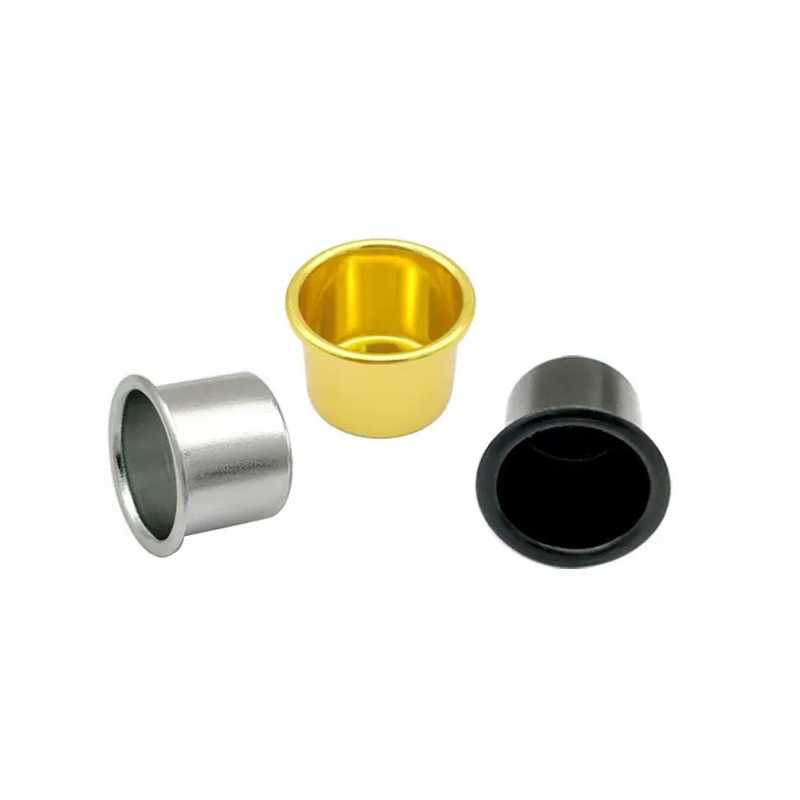
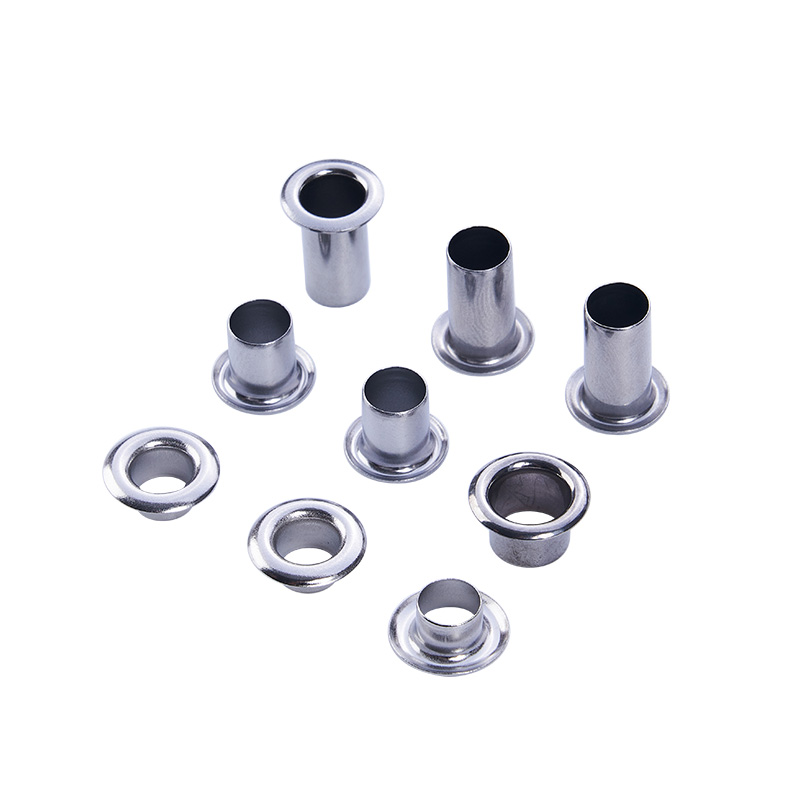
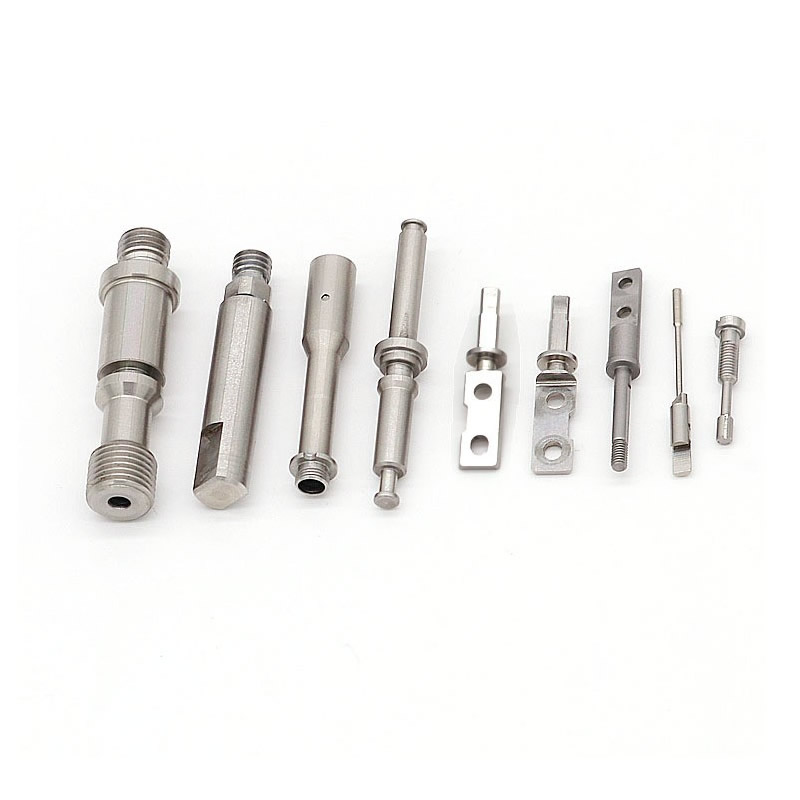
Linh kiện gia công CNC
Một bộ phận gia công CNC hiếm khi được chế tạo trên một máy. Nó được xoay, xay, rồi nghiền—và mỗi khi nó di chuyển, mốc có thể dịch chuyển. Nuote Metals sản xuất các bộ phận gia công CNC ở Trung Quốc với một mốc thời gian được thiết lập ở lần vận hành đầu tiên và được tham chiếu ở mọi hoạt động tiếp theo—tiện, phay, mài và kiểm tra. ±0,005mm đối với các tính năng quan trọng.
Gửi yêu cầu
Mô tả Sản phẩm
Linh kiện gia công CNC – Dữ liệu phải tồn tại sau mọi hoạt động
Một bộ phận được gia công CNC không phải là một bộ phận hoạt động đơn lẻ. Đó là một trình tự: bật máy tiện, phay trên trung tâm gia công, mài trên máy mài, kiểm tra trên CMM. Mỗi thao tác loại bỏ vật liệu, thay đổi trạng thái ứng suất và đưa ra các biến thể. Và mỗi lần bộ phận được kẹp lại, mốc đo lường có thể dịch chuyển—lỗ khoan đồng tâm sau khi tiện bị lệch 0,02mm sau khi phay, mặt phẳng sau khi phay bị cong vênh 0,01mm sau khi mài.
Các bộ phận được gia công bằng CNC được đánh giá bằng việc liệu các tính năng có căn chỉnh sau mỗi thao tác hay không, chứ không chỉ sau thao tác đầu tiên. Mốc là sợi giữ chuỗi với nhau. Nếu mốc thời gian thay đổi, các tính năng sẽ không thẳng hàng và thành phần không được lắp ráp—ngay cả khi mọi hoạt động riêng lẻ đều đáp ứng được dung sai của nó.
Tại Nuote Metals, chúng tôi sản xuất các bộ phận gia công CNC với một mốc chuẩn được thiết lập ở lần vận hành đầu tiên và được tham chiếu ở mọi hoạt động tiếp theo. Bài viết này đề cập đến thách thức đa quy trình, phương pháp kiểm soát mốc và những điều cần xác minh trước khi chấp nhận một thành phần.
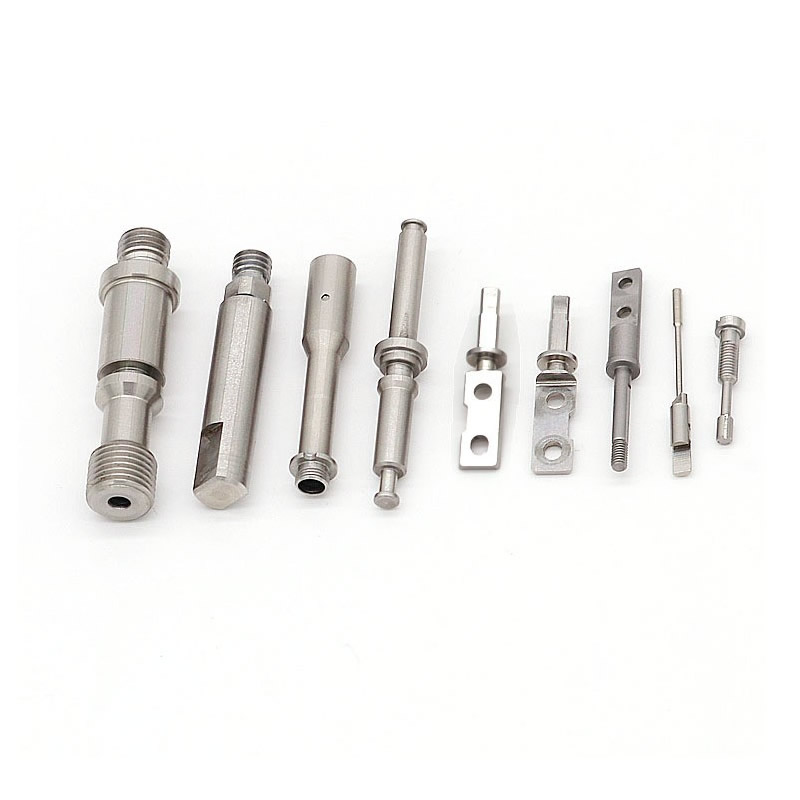
Thử thách đa quy trình – Trường hợp các thành phần mất liên kết
Một bộ phận yêu cầu tiện, phay và mài phải trải qua ít nhất ba máy và ba thiết lập. Mỗi thiết lập là một cơ hội để mốc thời gian thay đổi.
| Hoạt động | Dữ liệu điển hình | Rủi ro nếu dữ liệu thay đổi | Hiệu ứng trên thành phần |
|---|---|---|---|
| Quay | Mặt và lỗ khoan | Lỗ khoan không đồng tâm với mặt | Trục giao phối bị ràng buộc hoặc rò rỉ |
| Phay | Quay mặt và khoan | Lỗ chéo không thẳng hàng với lỗ khoan | Ghim không vào hoặc vào một góc |
| mài | Quay mặt và khoan | Đường kính đất không đồng tâm với lỗ khoan | Vòng bi hết, rung |
| Điều tra | Vẽ mốc thời gian | Các tính năng được đo từ các nguồn gốc khác nhau | Phần tốt bị từ chối, phần xấu được chấp nhận |
Rủi ro không phải là khả năng chịu đựng của bất kỳ hoạt động đơn lẻ nào mà là mối quan hệ giữa các hoạt động.Lỗ khoan có kích thước ±0,01mm sau khi tiện vẫn là ±0,01mm sau khi phay—nếu mốc chuẩn giống nhau. Nhưng nếu thiết bị phay tham chiếu đường kính ngoài thay vì lỗ khoan, thì vị trí lỗ chéo sẽ dịch chuyển theo dung sai OD—và bộ phận đó sẽ bị hỏng.
Đối với các bộ phận được gia công bằng CNC, mốc thời gian không phải là hình thức vẽ—nó là tham chiếu vật lý phải được lưu giữ từ lần cắt đầu tiên cho đến lần kiểm tra cuối cùng.
Một mốc thời gian, mọi thao tác – Cách chúng tôi kiểm soát trình tự
Chúng tôi thiết lập mốc chuẩn ở thao tác đầu tiên—thường là mặt tiện và lỗ khoan—và chúng tôi tham chiếu cùng mốc chuẩn đó ở mọi thao tác tiếp theo. Thiết bị cố định được thiết kế xung quanh mốc chuẩn chứ không phải xung quanh bề mặt kẹp thuận tiện.
Quay: Mặt và lỗ được gia công theo cùng một thiết lập—theo mặc định lỗ khoan đồng tâm với mặt. Đây là mốc thời gian.
Phay: Đồ gá kẹp trên mặt quay và định vị trên lỗ khoan. Các lỗ chéo và mặt phẳng được gia công tương ứng với lỗ khoan—không phải đường kính ngoài. Nếu OD không tròn, lỗ chéo vẫn thẳng hàng với lỗ khoan.
mài: Thiết bị kẹp trên cùng một mặt và nằm trên cùng một lỗ khoan. Đường kính mặt đất đồng tâm với lỗ khoan—không phải với đường kính ngoài trước đó.
Điều tra: Các thiết bị cố định CMM trên cùng một bề mặt và lỗ khoan. Các tính năng được đo từ cùng một nguồn gốc được sử dụng trong gia công—không phải từ một bề mặt thuận tiện.
Tại sao điều này lại quan trọng:Một bộ phận có dung sai OD 0,02mm và dung sai vị trí lỗ chéo 0,01mm vẫn có thể lắp ráp—nếu lỗ chéo được tham chiếu đến lỗ khoan. Dung sai OD không xếp vào vị trí lỗ chéo. Dữ liệu phá vỡ ngăn xếp.
Tiêu chuẩn tham khảo:Thực hành chuẩn tuân theo ASME Y14.5 và ISO 5459. Dung sai kích thước tuân theo ISO 2768-mK trừ khi có chú thích chặt chẽ hơn được chỉ định.
Thiết bị có thể thực hiện gia công một mốc
Gia công một mốc không chỉ là một kế hoạch quy trình—nó đòi hỏi thiết bị có thể giữ mốc chuẩn trong các hoạt động.
Trung tâm phay tiện 5 trục(DMG MORI NHX 5000, Mazak Integrex): Tiện và phay trong một lần thiết lập—mốc không bao giờ rời khỏi mâm cặp. Đối với các bộ phận có lỗ chéo, mặt phẳng và các tính năng tiện, trung tâm tiện phay giúp loại bỏ sự chuyển giao giữa máy tiện và trung tâm gia công.
Máy tiện CNC với dụng cụ trực tiếp(Haas ST-20Y, Okuma Genos L): Xoay, xuyên lỗ và chạm trong một lần thiết lập—mốc được thiết lập ở bề mặt và lỗ khoan, đồng thời lỗ chéo được gia công tương ứng với nó mà không cần kẹp lại.
CMM với đầu dò quét(Zeiss Contura 7/10/6): Các đồ gá trên cùng một mốc đo được sử dụng trong gia công—việc kiểm tra xác nhận mối quan hệ giữa các tính năng chứ không chỉ các kích thước riêng lẻ.
Đo lường trong quá trình:Đối với các tính năng quan trọng, thước đo được thiết kế xung quanh mốc đo lường—lỗ khoan hoặc mặt—để phép đo phản ánh tình trạng lắp ráp chứ không phải là bề mặt kẹp thuận tiện.
Đối với các bộ phận được gia công CNC, thiết bị không phải là một danh sách máy móc—nó là một hệ thống lưu giữ dữ liệu từ lần cắt đầu tiên cho đến lần kiểm tra cuối cùng.
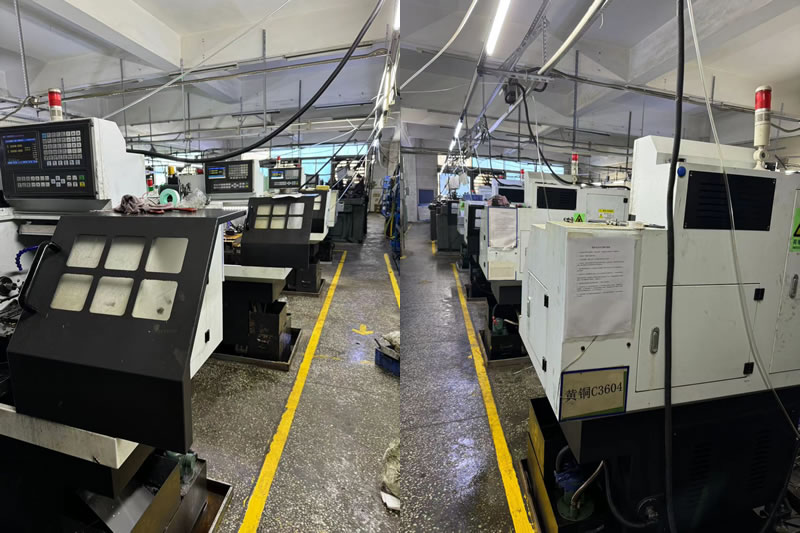
Một ví dụ thực tế – Căn chỉnh chéo lỗ được lưu bởi One Datum
Một nhà sản xuất thiết bị thủy lực của Đức cần thân van 4140 có lỗ khoan quay, mặt lắp được phay và bốn lỗ chéo. Các lỗ chéo phải được đặt cách đường tâm lỗ khoan trong khoảng 0,02mm. Nhà cung cấp trước đây của họ đã xoay thân máy, sau đó phay các lỗ chéo tham chiếu đến đường kính ngoài—vị trí lỗ chéo thay đổi 0,06 mm và 9% bộ phận lắp ráp không thành công.
Những gì chúng tôi đã làm khác nhau:
- Lấy lỗ khoan làm mốc lúc tiện—gia công lỗ khoan và mặt trong một thiết lập.
- Phay các lỗ chéo trên tâm tiện phay 5 trục—bộ phận không bao giờ rời khỏi mâm cặp và các lỗ chéo được gia công tương ứng với lỗ khoan.
- Nối đất lỗ khoan sau khi xử lý nhiệt bằng cách sử dụng cùng mốc đo lường lỗ khoan—độ đồng tâm được bảo toàn.
- Đã xác minh vị trí lỗ chéo trên Zeiss Contura CMM—được cố định trên mốc đo lỗ khoan, không phải OD.
- Đã vận chuyển 1.200 bộ phận mà không có lỗi lắp ráp nào.
Một bài học chúng ta đã học được:Đầu chương trình đa quy trình của chúng tôi, chúng tôi có một lô trong đó thiết bị mài tham chiếu một bề mặt khác với thiết bị quay—3% các bộ phận không đồng tâm. Lô đó đã được làm lại với chi phí của chúng tôi và từ đó, chúng tôi đã biến danh sách kiểm tra chuyển dữ liệu thành một bước bắt buộc trước khi bất kỳ công việc nhiều quy trình nào bắt đầu.
Hạn chế:Cách tiếp cận một mốc này được xác thực cho các bộ phận mà lỗ khoan có thể tiếp cận được để cố định ở mọi hoạt động. Đối với các thành phần có các tính năng bên trong không thể truy cập được sau khi lắp ráp, dữ liệu có thể cần phải được chuyển—và ngăn xếp được đánh giá lại.
Đây là những gì các bộ phận gia công CNC sẽ mang lại:không chỉ là một thành phần đáp ứng được dung sai của từng hoạt động mà còn là một thành phần có các tính năng phù hợp vì mốc thời gian được bảo toàn—không được thiết lập lại ở mỗi lần thiết lập.
Câu hỏi thường gặp
Câu hỏi 1: Tại sao một mốc quan trọng đối với các bộ phận gia công CNC đa quy trình?
A: Bởi vì mỗi khi thành phần được kẹp lại, mốc có thể dịch chuyển. Lỗ khoan đồng tâm sau khi tiện có thể lệch 0,02mm sau khi phay—nếu thiết bị phay tham chiếu đường kính ngoài thay vì lỗ khoan. Một mốc thời gian—được thiết lập ở thao tác đầu tiên và được tham chiếu ở mọi thao tác tiếp theo—phá vỡ ngăn xếp dung sai. Các tính năng căn chỉnh vì chúng được đo từ cùng một nguồn chứ không phải vì mỗi thao tác xảy ra đều đáp ứng được dung sai riêng của nó.
Câu hỏi 2: Bạn có thể gia công một bộ phận hoàn chỉnh trong một lần thiết lập không?
Đáp: Có, đối với nhiều bộ phận—trên tâm tiện phay 5 trục. Tiện, phay, lỗ chéo và ren được gia công mà không cần kẹp lại và mốc không bao giờ rời khỏi mâm cặp. Đối với các bộ phận cần xử lý nhiệt hoặc mài sau khi gia công, mốc chuẩn sẽ được chuyển sang thiết bị mài—nhưng đó là cùng một mốc chuẩn, không phải là mốc mới. Mục đích là giảm thiểu số lần chuyển dữ liệu chứ không phải loại bỏ chúng bằng bất cứ giá nào.
Câu hỏi 3: Làm thế nào để bạn xác minh rằng mốc thời gian được bảo toàn trong các hoạt động?
Đáp: Chúng tôi cố định bộ phận trên cùng một mốc chuẩn được sử dụng trong gia công—mặt tiện và lỗ khoan—và đo các tính năng quan trọng trên CMM. Nếu vị trí lỗ chéo nằm trong dung sai khi đo từ lỗ khoan thì mốc chuẩn được giữ nguyên. Nếu nó nằm trong phạm vi dung sai khi đo từ OD nhưng nằm ngoài giới hạn khi đo từ lỗ khoan, thì mốc chuẩn đã bị mất—và bộ phận có thể bị hỏng khi lắp ráp.
Câu hỏi 4: Kiểm soát một mốc có làm tăng thêm chi phí cho thành phần không?
Trả lời: Điều này làm tăng thêm chi phí về thời gian cố định và kiểm tra—các thiết bị cố định phải được thiết kế xung quanh mốc chuẩn và CMM phải được cố định theo cùng một cách. Nhưng nó làm giảm chi phí lắp ráp – ít linh kiện bị loại hơn, ít linh kiện phải làm lại hơn và dây chuyền lắp ráp không ngừng hoạt động. Đối với các bộ phận được gia công CNC có nhiều tính năng phải căn chỉnh, tổng chi phí sẽ thấp hơn khi sử dụng điều khiển một điểm chứ không cao hơn. Chúng tôi cung cấp bảng phân tích chi phí thể hiện chi phí cố định và kiểm tra so với mức giảm phế liệu lắp ráp dự kiến.
Gửi yêu cầu
Xin vui lòng gửi yêu cầu của bạn trong mẫu dưới đây. Chúng tôi sẽ trả lời bạn trong 24 giờ.
X
Chúng tôi sử dụng cookie để cung cấp cho bạn trải nghiệm duyệt web tốt hơn, phân tích lưu lượng truy cập trang web và cá nhân hóa nội dung. Bằng cách sử dụng trang web này, bạn đồng ý với việc chúng tôi sử dụng cookie.
Chính sách bảo mật