Các sản phẩm
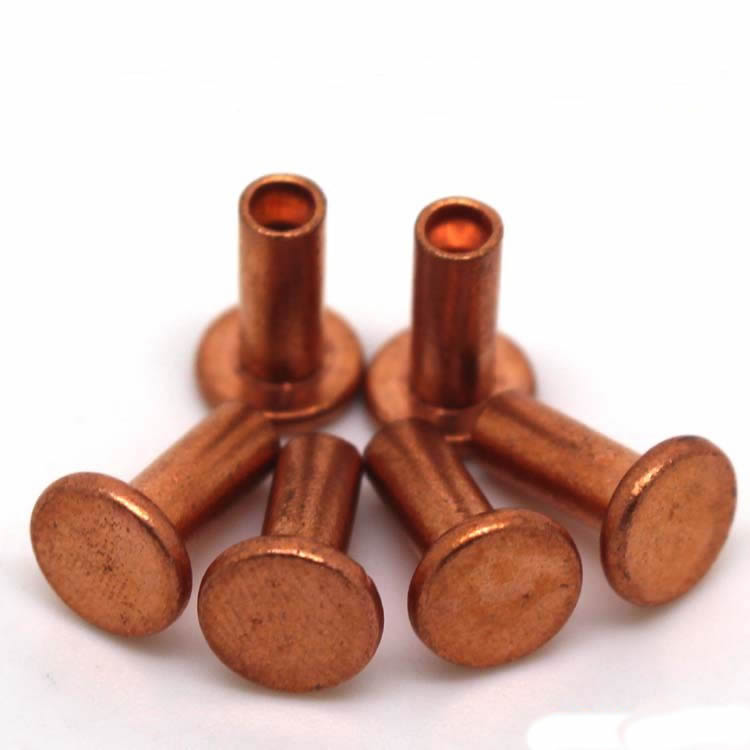
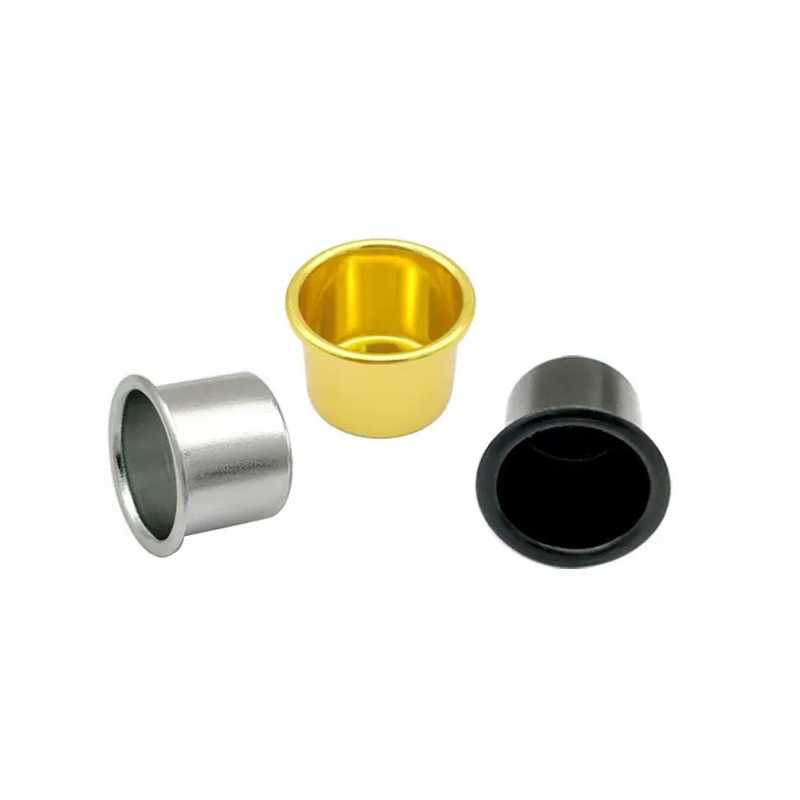
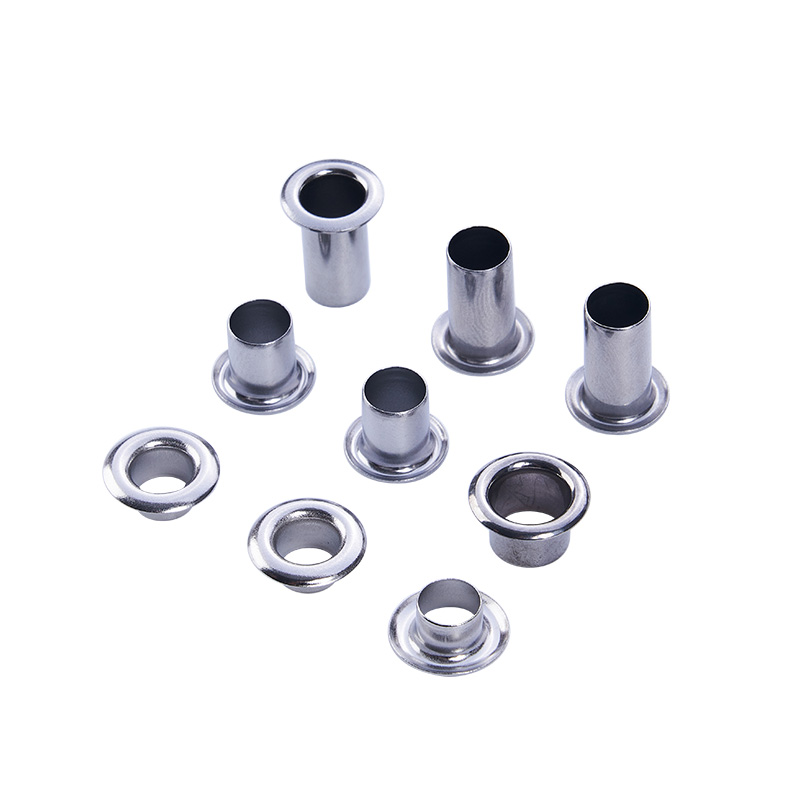
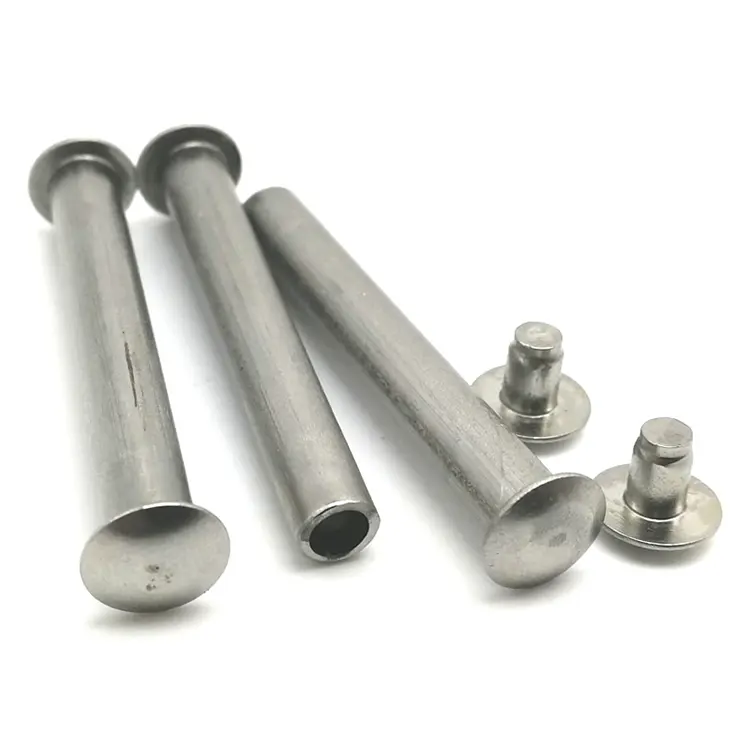
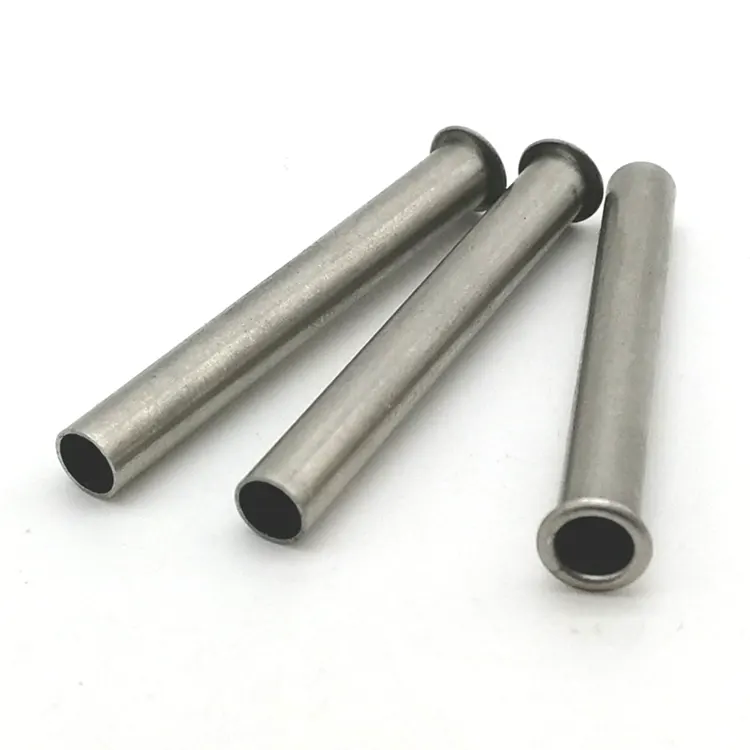
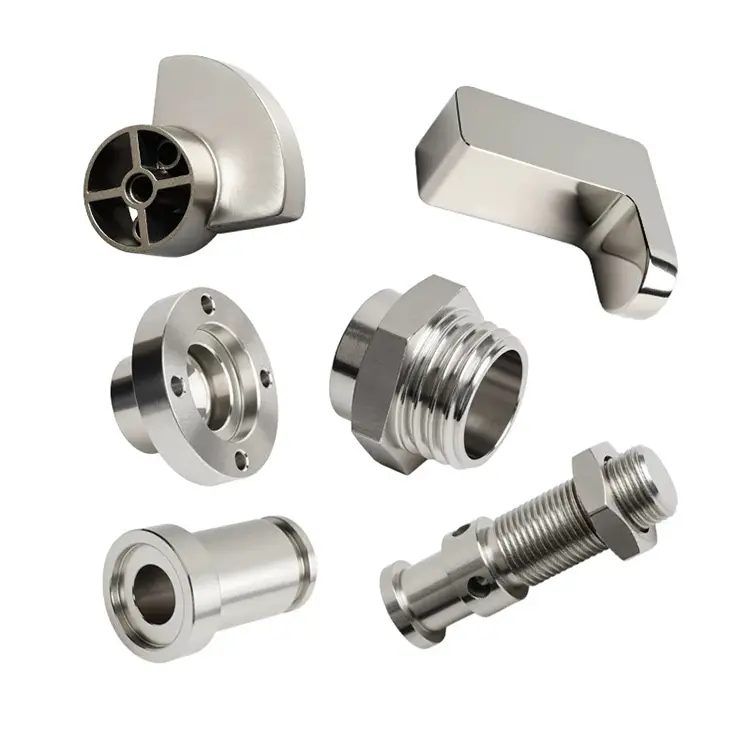
Gia công CNC
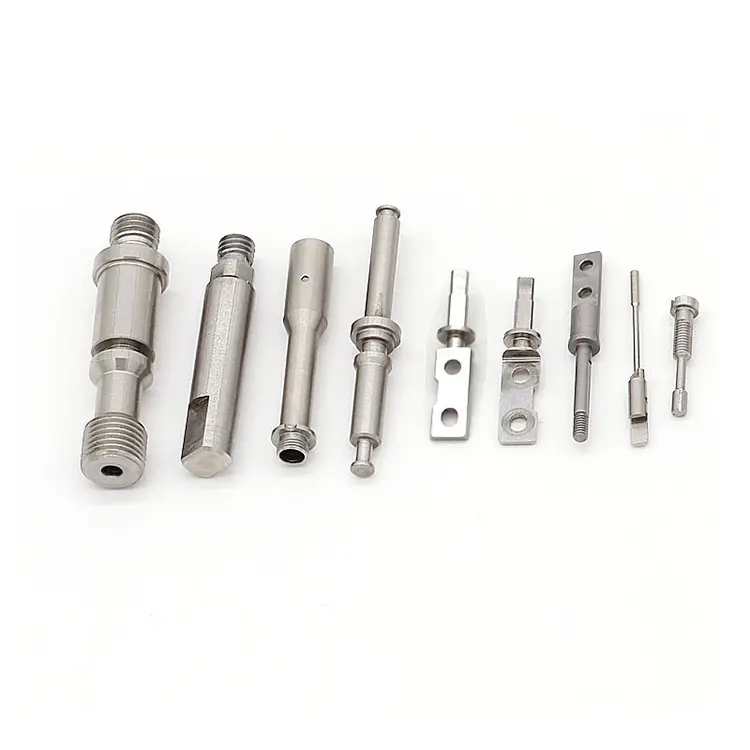
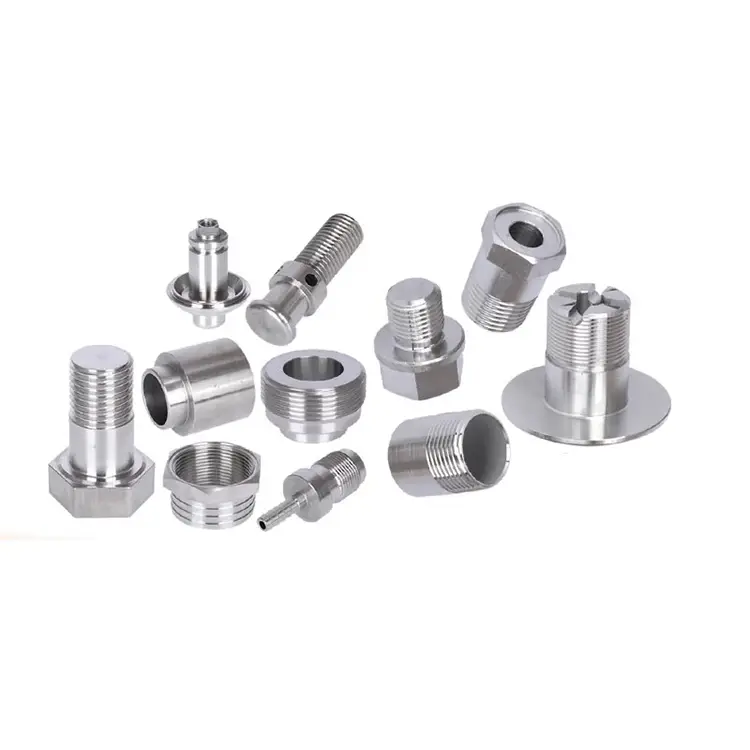
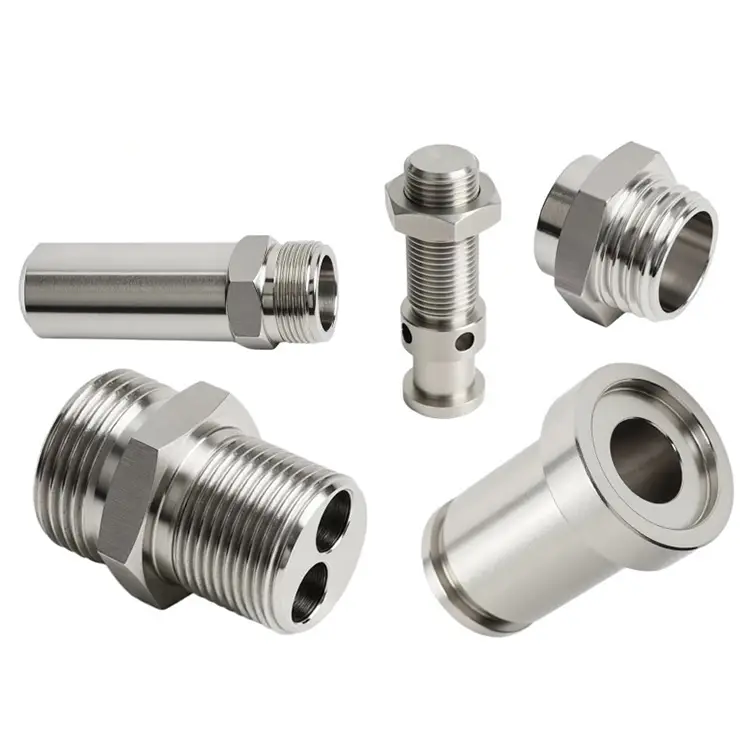
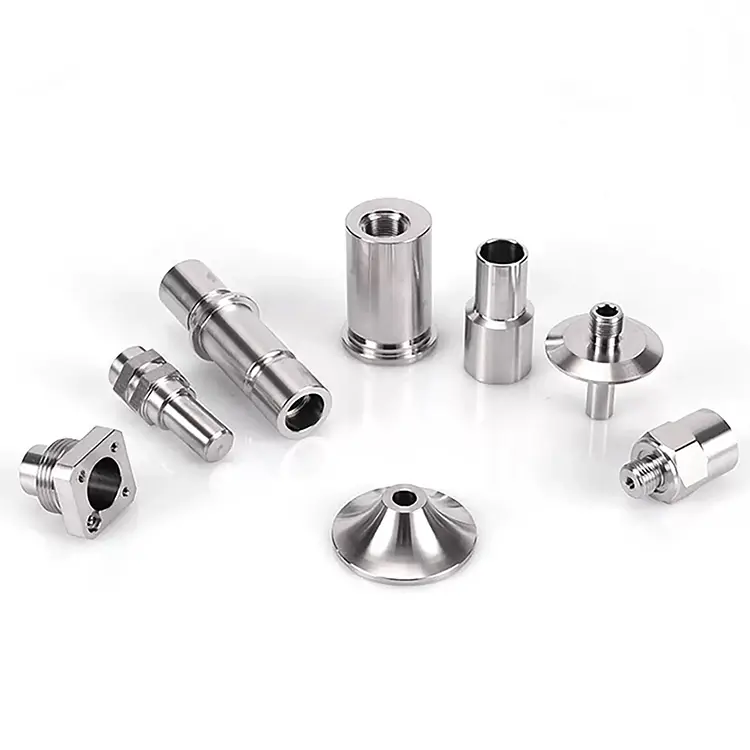
Nuote Metals cung cấp dịch vụ gia công CNC, cho phép tạo ra các bộ phận tùy chỉnh phù hợp với nhu cầu cụ thể của bạn, đảm bảo phù hợp và hoạt động chính xác. Chúng tôi phục vụ cho các vật liệu khác nhau, bao gồm nhôm 6061, đồng thau, đồng thau, đồng, thép không gỉ, hợp kim thép và các vật liệu khác.
Gửi yêu cầu
Mô tả Sản phẩm
Gia công CNC – Tại sao nguyên mẫu và các bộ phận sản xuất phải đến từ cùng một quy trình
Nhiều công ty mắc phải sai lầm tương tự. Họ tạo nguyên mẫu bằng công nghệ in 3D hoặc xưởng sản xuất tại địa phương, sau đó chuyển sang sản xuất với nhà cung cấp khác và quy trình khác. Các bộ phận trông giống nhau trên bản vẽ. Nhưng khi đến nơi thì lại không vừa. Dung sai là khác nhau. Bề mặt hoàn thiện là khác nhau. Vật liệu hoạt động khác nhau. Và dây chuyền lắp ráp dừng lại.
Tại Nuote Metals, chúng tôi thực hiện một cách tiếp cận khác. Chúng tôi sử dụnggia công CNCcho cả nguyên mẫu và sản xuất—cùng một quy trình, cùng hệ thống chất lượng, cùng tiêu chuẩn đo lường. Điều duy nhất thay đổi là thiết bị và âm lượng. Bài viết này giải thích tại sao điều đó lại quan trọng và cách chúng tôi quản lý quá trình chuyển đổi từ 10 chiếc sang 500.000.
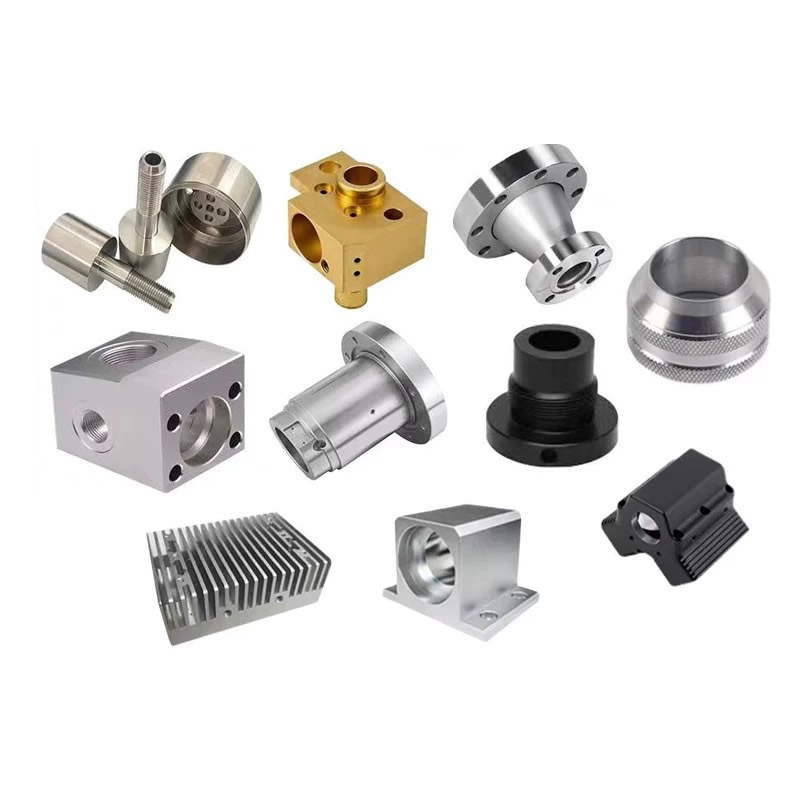
Khoảng cách từ nguyên mẫu đến sản xuất – Tại sao các bộ phận thay đổi khi bạn mở rộng quy mô
Khoảng cách xuất hiện do nguyên mẫu và sản xuất thường được coi là các dự án riêng biệt. Một xưởng nguyên mẫu gia công từng bộ phận một, kiểm tra kích thước bằng thước kẹp. Một xưởng sản xuất vận hành máy cấp phôi và kiểm tra bằng cách lấy mẫu. Hai quy trình tạo ra các kết quả khác nhau—ngay cả khi bản vẽ giống nhau.
Ba lỗi thường gặp:
Sự dịch chuyển dữ liệu:Cửa hàng nguyên mẫu tham khảo một bề mặt. Cửa hàng sản xuất tham khảo một cửa hàng khác. Các tính năng không phù hợp.
Độ lệch dung sai:Nguyên mẫu giữ được ±0,01mm vì người thợ máy phải hết sức cẩn thận. Xưởng sản xuất giữ sai số ±0,05mm vì quy trình được tối ưu hóa về tốc độ.
Sự không nhất quán về vật chất:Nguyên mẫu sử dụng nguyên liệu ủ. Sản xuất sử dụng phương pháp kéo nguội. Vật liệu được gia công khác nhau và bề mặt hoàn thiện cũng thay đổi.
Chúng tôi loại bỏ những lỗi này bằng cách sử dụng cùng mộtgia công CNCquá trình từ bài viết đầu tiên đến bài viết cuối cùng. Nguyên mẫu được gia công trên tâm phay tiện 5 trục. Quá trình sản xuất diễn ra trên các máy tiện và trung tâm gia công có thanh. Nhưng mốc thời gian, chiến lược dụng cụ và tiêu chuẩn kiểm tra là giống hệt nhau.
Cách chọn quy trình phù hợp cho hình học chi tiết của bạn
Không phải mọi phần đều nên được bật. Không phải mọi bộ phận đều nên được xay. Hình học quyết định. Đây là logic chúng tôi sử dụng:
Đặc điểm hình trụ chiếm ưu thế?Quay nhanh hơn và giữ được dung sai đường kính tốt hơn. Trục, chân, đầu nối, ống lót.
Đặc điểm lăng trụ chiếm ưu thế?Phay là sự lựa chọn đúng đắn. Vỏ, giá đỡ, ống góp, tấm.
Cần cả tiện và phay?Trung tâm tiện phay 5 trục gia công bộ phận hoàn chỉnh trong một thiết lập—không chuyển dữ liệu chuẩn, không có thao tác thứ cấp.
Đường viền 3D phức tạp?Gia công đồng thời 5 trục xử lý các hình học đòi hỏi nhiều thiết lập trên máy phay 3 trục.
Đối với khối lượng sản xuất, chúng tôi đánh giá liệu một nhà cung cấp chuyên dụng cógia công CNCtế bào có thể giảm chi phí bằng cách kết hợp các hoạt động. Đối với nguyên mẫu, chúng tôi ưu tiên tính linh hoạt và tốc độ. Logic của quy trình vẫn giữ nguyên—chỉ có thiết bị thay đổi.
Chiến lược khoan dung - Nguyên mẫu so với sản xuất
Một quan niệm sai lầm phổ biến: nguyên mẫu cần dung sai chặt chẽ hơn so với sản xuất. Trong thực tế, cả hai đều cần dung sai mà việc lắp ráp yêu cầu. Sự khác biệt là cách bạn xác minh chúng.
Giai đoạn nguyên mẫu:Chúng tôi đo lường mọi tính năng trên CMM. Báo cáo bài viết đầu tiên cho thấy giá trị thực tế. Chúng tôi sử dụng nguyên mẫu để xác nhận thiết kế—và để xác nhận rằng dung sai có thể đạt được trong sản xuất.
Giai đoạn sản xuất:Chúng tôi sử dụng cùng một CMM, cùng một thiết bị cố định và cùng một phòng được kiểm soát nhiệt độ. Kiểm soát quy trình thống kê (SPC) giám sát các khía cạnh quan trọng. Nếu quá trình bị trôi, chúng tôi sẽ điều chỉnh trước khi các bộ phận không đạt thông số kỹ thuật.
Điều quan trọng là tính nhất quán. Nguyên mẫu đáp ứng ±0,005mm chỉ hữu ích nếu quá trình sản xuất có thể giữ được dung sai tương tự. Chúng tôi xác nhận điều đó trước khi báo giá - không phải sau đợt đầu tiên.
Thiết bị và năng lực – Những thay đổi từ nguyên mẫu đến sản xuất
| Nhân tố | Nguyên mẫu (1–50 chiếc) | Sản xuất (50–500.000+ chiếc) |
|---|---|---|
| Thiết bị sơ cấp | Trung tâm phay tiện 5 trục | Máy tiện có thanh, trung tâm gia công |
| Thời gian thiết lập | Cao hơn mỗi mảnh | Tối ưu hóa về âm lượng |
| Điều tra | 100% CMM trên tất cả các tính năng | SPC + 100% cho các tính năng quan trọng |
| Dụng cụ | Đầu cặp tiêu chuẩn, thay đổi nhanh | Đồ đạc chuyên dụng, dụng cụ cài đặt sẵn |
| Thời gian dẫn | 5–10 ngày | 10–20 ngày tùy theo khối lượng |
| Đơn giá | Cao hơn | Thấp hơn—thiết lập được khấu hao |
| mốc thời gian | Như nhau | Như nhau |
| Hệ thống chất lượng | ISO 9001:2015 | ISO 9001:2015 |
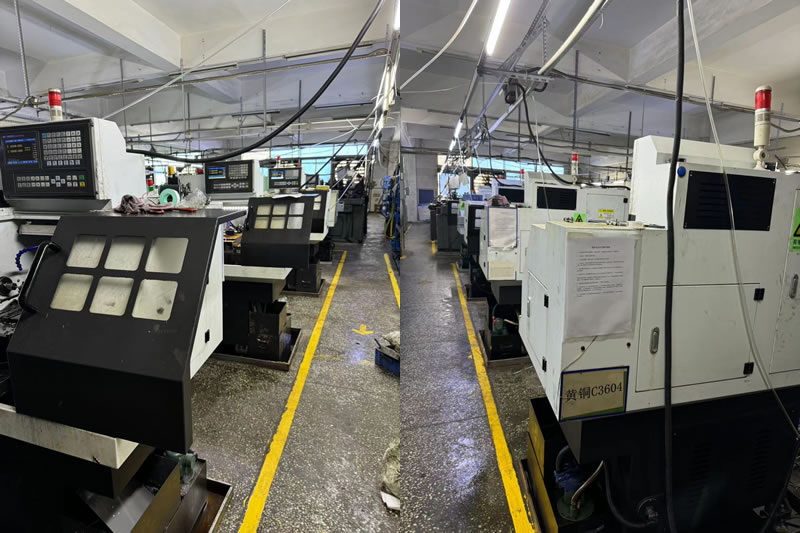
Kiểm soát chất lượng - Một hệ thống từ mặt hàng đầu tiên đến lô hàng cuối cùng
Bởi vì chúng ta sử dụng giống nhaugia công CNCquá trình tạo nguyên mẫu và sản xuất, hệ thống chất lượng của chúng tôi bao trùm toàn bộ vòng đời.
Kiểm tra bài viết đầu tiên (FAI):Mỗi số bộ phận mới sẽ nhận được một báo cáo đầy đủ chiều. Chúng tôi xác minh mốc thời gian, các tính năng quan trọng và độ hoàn thiện bề mặt.
Giám sát trong quá trình:Quá trình sản xuất được giám sát bằng SPC. Các kích thước quan trọng được kiểm tra theo các khoảng thời gian xác định. Độ lệch dao được điều chỉnh trước khi xảy ra hiện tượng trôi dao.
Kiểm tra cuối cùng:Mỗi lô hàng đều có báo cáo kích thước với các giá trị đo thực tế. Giấy chứng nhận vật liệu và hồ sơ xử lý nhiệt được bao gồm.
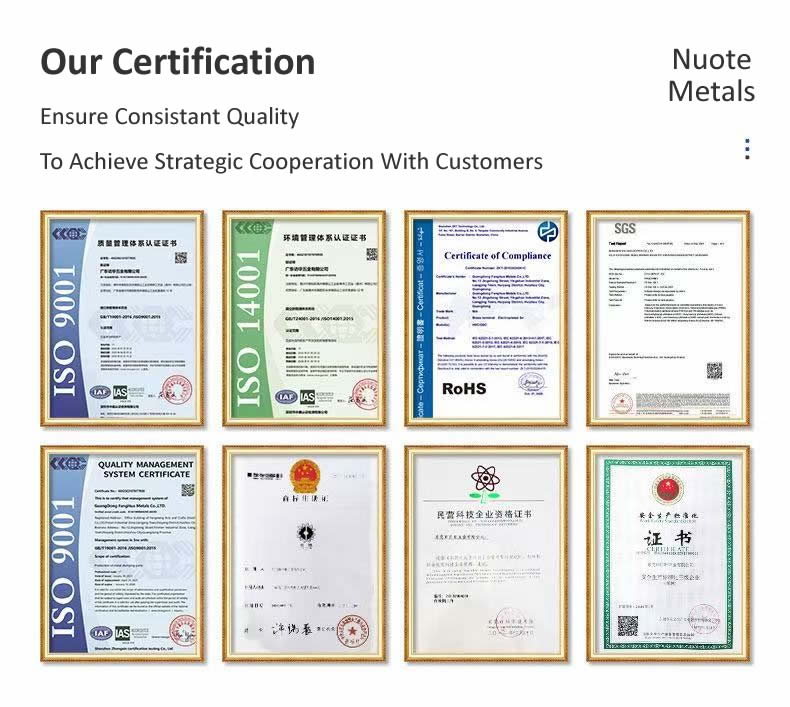
Chứng nhận:ISO 9001:2015. Tài liệu PPAP theo yêu cầu.
Một ví dụ thực tế – Từ 10 nguyên mẫu đến 50.000 bộ phận sản xuất
Một nhà cung cấp ô tô ở Châu Âu cần một bộ phận truyền động bằng thép không gỉ. Họ bắt đầu với 10 nguyên mẫu để xác nhận thiết kế, sau đó tăng quy mô lên 50.000 chiếc mỗi năm. Nhà cung cấp trước đây của họ đã sử dụng một xưởng sản xuất nguyên mẫu cho 10 sản phẩm đầu tiên và một xưởng sản xuất khác cho số lượng lớn. Các bộ phận sản xuất không được lắp ráp—lỗ khoan lệch tâm 0,02mm.
Những gì chúng tôi đã làm khác nhau:
- Gia công 10 nguyên mẫu trên trung tâm phay tiện 5 trục—cùng một dòng máy được sử dụng để sản xuất.
- Được sử dụng cùng một dữ liệu cho việc tạo nguyên mẫu, sản xuất và kiểm tra.
- Áp dụng tương tựgia công CNCcác thông số và chiến lược dụng cụ từ nguyên mẫu đến sản xuất.
- Đã vận chuyển 10 nguyên mẫu trong 7 ngày, sau đó 50.000 bộ phận sản xuất trong 6 tuần. Khách hàng đã loại bỏ việc xác nhận lại và giảm thời gian đưa sản phẩm ra thị trường xuống còn 4 tháng.
Câu hỏi thường gặp
Câu hỏi 1: Sự khác biệt giữa dung sai nguyên mẫu và dung sai sản xuất là gì?
Trả lời: Dung sai phải giống nhau nếu lắp ráp yêu cầu. Sự khác biệt nằm ở khâu kiểm tra: nguyên mẫu được đo lường 100% trên tất cả các tính năng, trong khi quá trình sản xuất sử dụng SPC cộng với việc kiểm tra 100% trên các tính năng quan trọng. Tại Nuote Metals, chúng tôi sử dụng cùnggia công CNCquy trình và cùng một mốc thời gian cho cả hai—vì vậy nguyên mẫu mà bạn phê duyệt là phần bạn nhận được trong quá trình sản xuất.
Câu 2: Làm cách nào để chọn quy trình gia công phù hợp để giảm tổng chi phí?
A: Bắt đầu với hình học. Nếu bộ phận có dạng hình trụ thì việc quay sẽ nhanh hơn và rẻ hơn. Nếu là lăng trụ thì phay là lựa chọn đúng đắn. Nếu cần cả hai, trung tâm tiện phay 5 trục sẽ loại bỏ các nguyên công thứ cấp và giảm khả năng xử lý. Đối với khối lượng sản xuất, chúng tôi đánh giá xem liệu dụng cụ và máy cấp phôi chuyên dụng có thể giảm chi phí đơn vị hay không. Mục tiêu là làm cho quy trình phù hợp với từng bộ phận - không ép buộc bộ phận đó trở thành một quy trình.
Câu hỏi 3: Làm thế nào để bạn đảm bảo tính nhất quán trong nhiều lần sản xuất?
A: Chúng tôi sử dụng giống nhaugia công CNCchương trình, đồ đạc giống nhau và kế hoạch kiểm tra giống nhau cho mỗi lần chạy. Dụng cụ được cài đặt sẵn và được theo dõi theo thời gian cắt. SPC giám sát các kích thước quan trọng. Nếu một lô mới được lên kế hoạch vài tháng sau đó, chúng tôi sẽ lấy bảng thiết lập ban đầu và xác minh mặt hàng đầu tiên so với mẫu đã được phê duyệt. Sự nhất quán là một quá trình, không phải là một lời hứa.
Thẻ nóng: Gia công CNC
Gửi yêu cầu
Xin vui lòng gửi yêu cầu của bạn trong mẫu dưới đây. Chúng tôi sẽ trả lời bạn trong 24 giờ.
X
Chúng tôi sử dụng cookie để cung cấp cho bạn trải nghiệm duyệt web tốt hơn, phân tích lưu lượng truy cập trang web và cá nhân hóa nội dung. Bằng cách sử dụng trang web này, bạn đồng ý với việc chúng tôi sử dụng cookie.
Chính sách bảo mật