Các sản phẩm
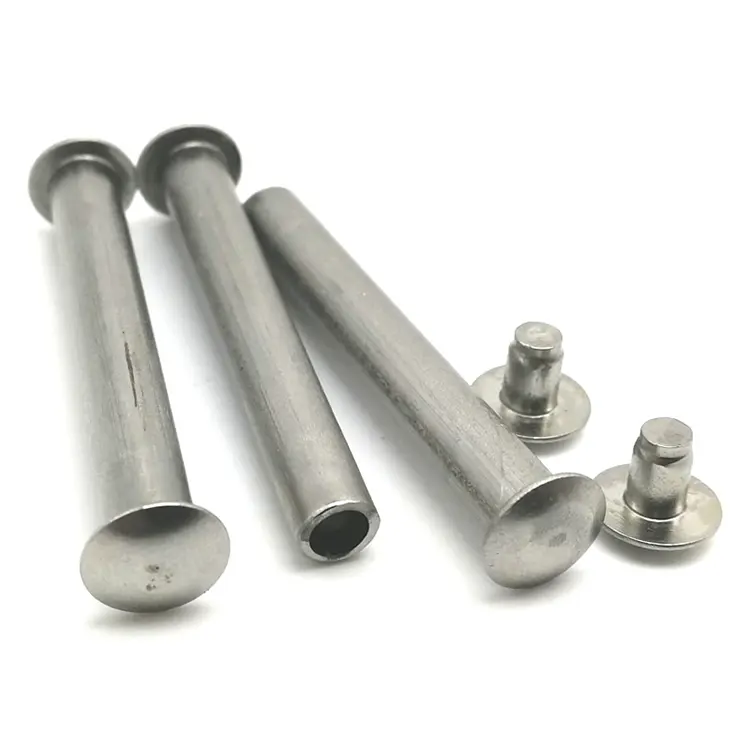
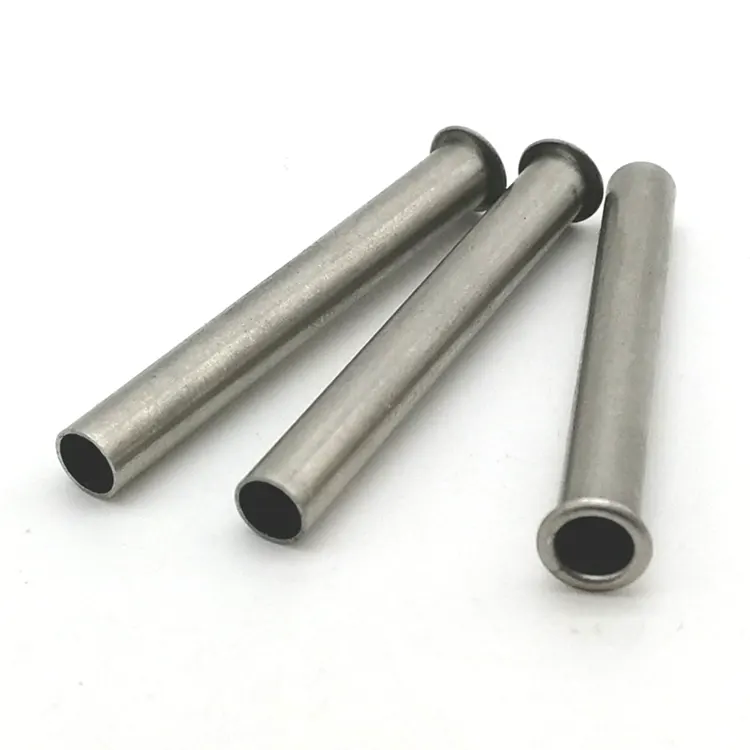
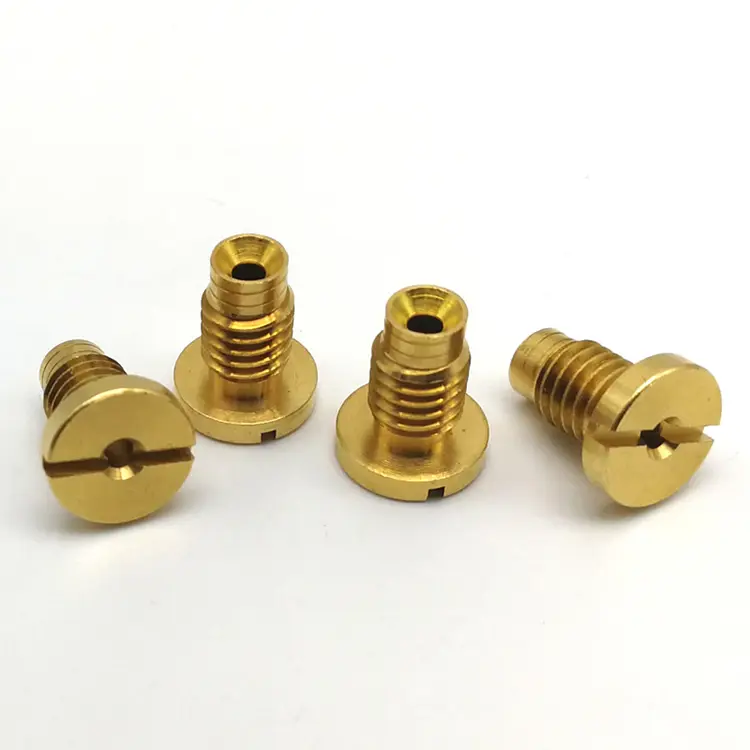
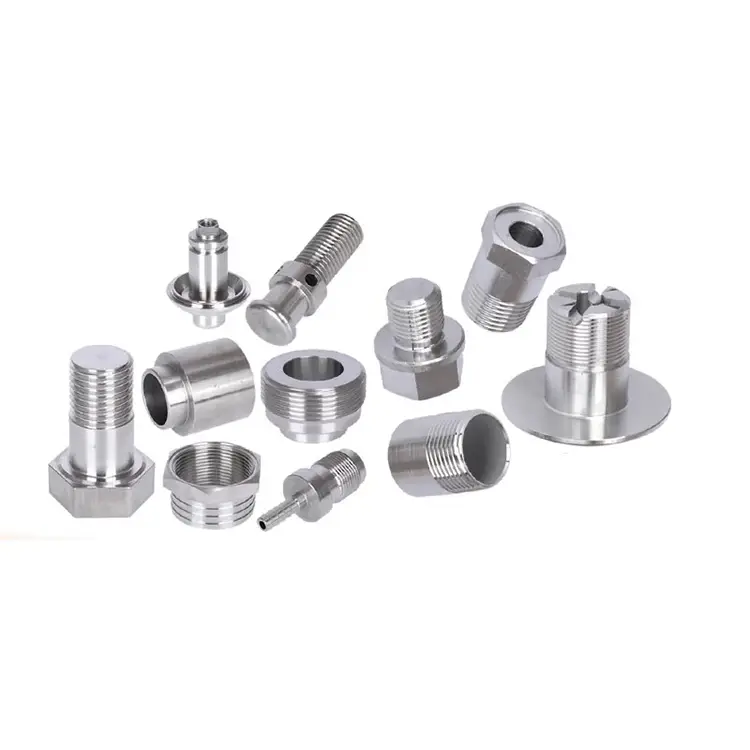
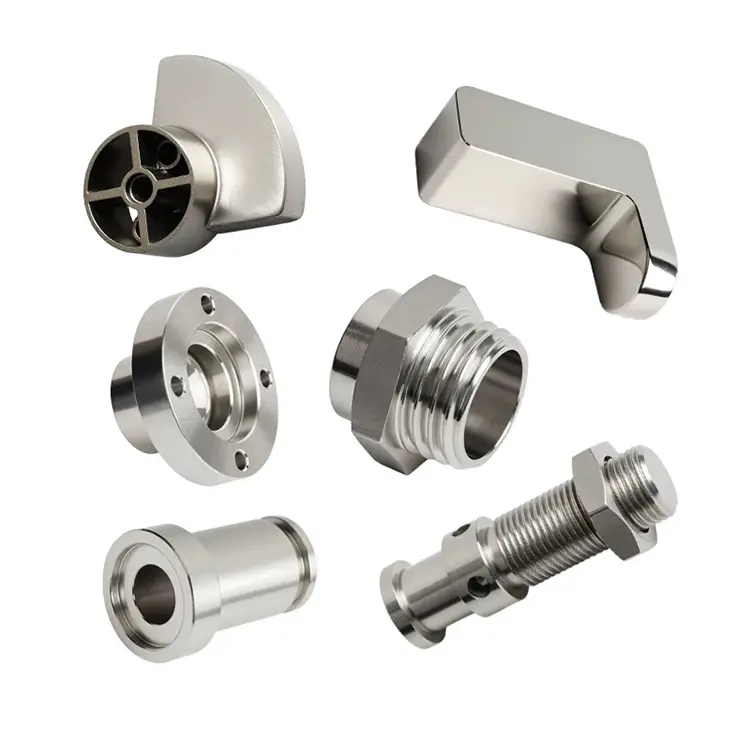
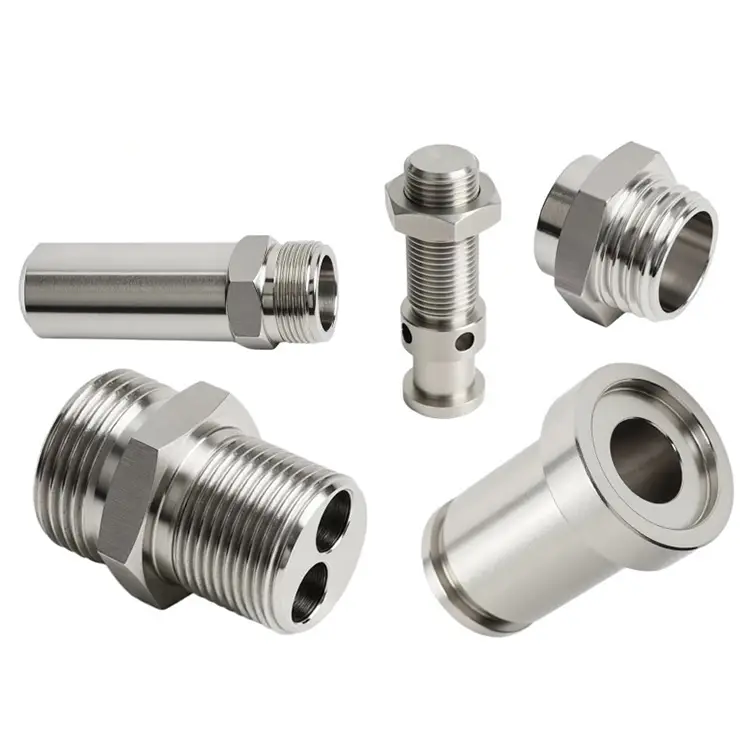
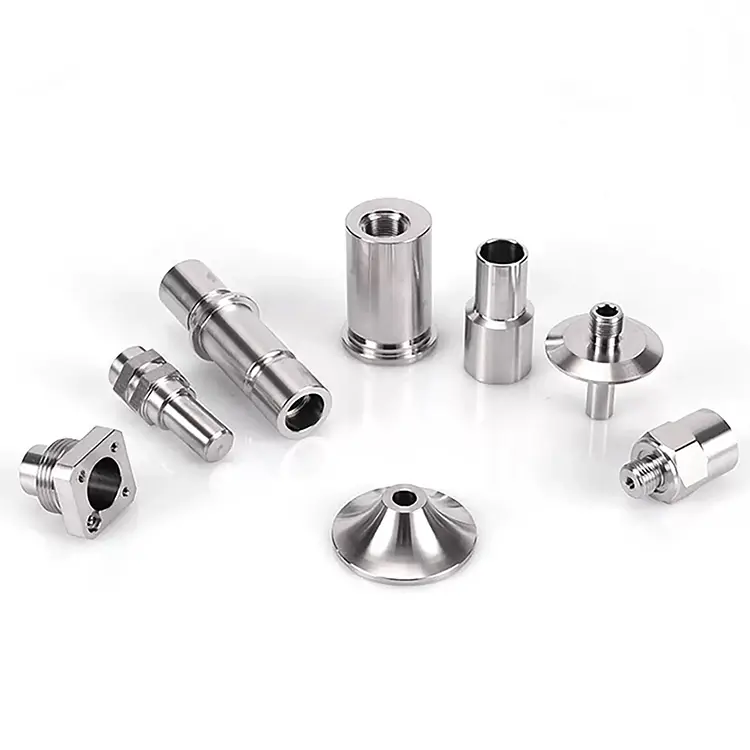
Gia công chính xác CNC
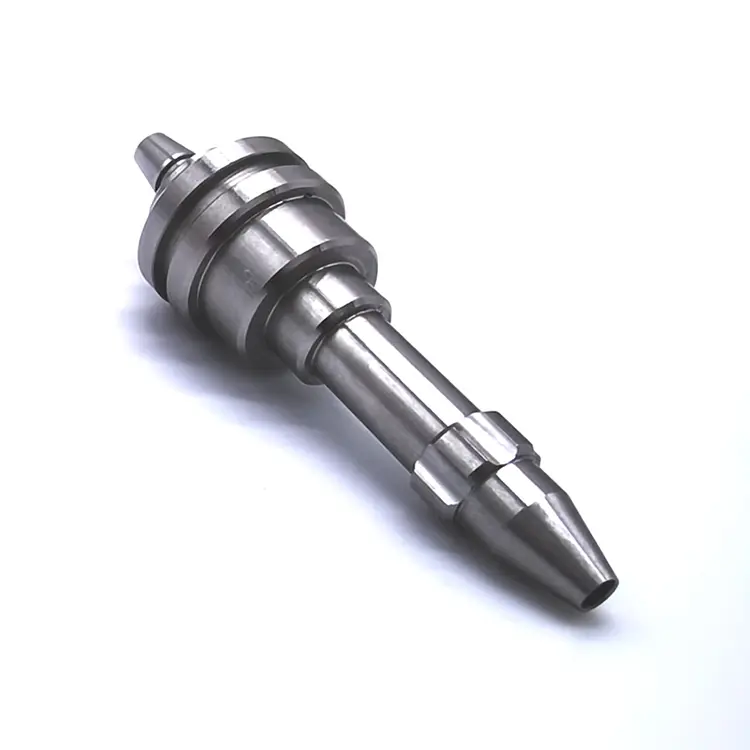
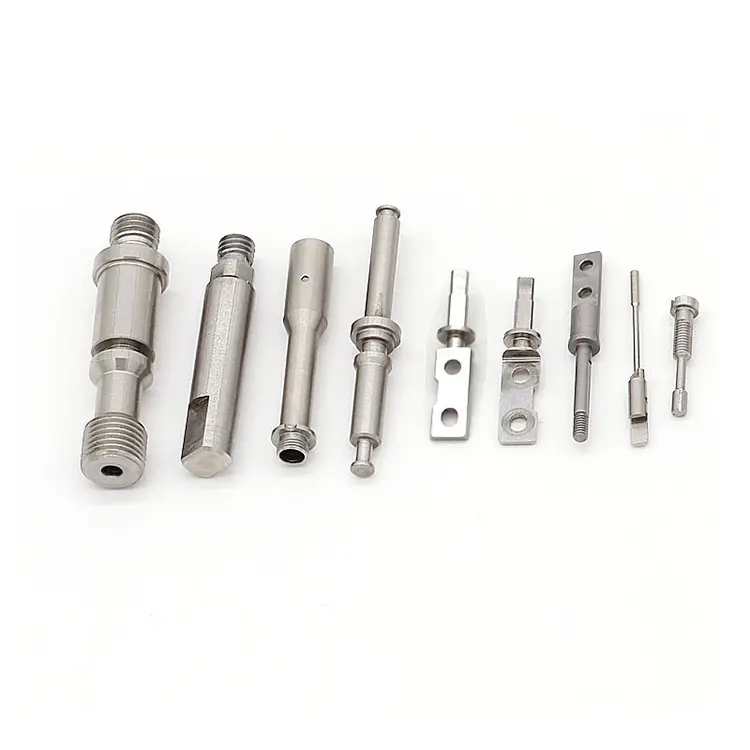
Gia công chính xác CNC là dạng máy công cụ phổ biến nhất được sử dụng trong sản xuất có độ chính xác cao. Nuote Metals sản xuất các bộ phận gia công chính xác CNC ở Đông Quan, Trung Quốc. Vật liệu có thể là thép, đồng thau, đồng, nhôm, thép không gỉ, v.v.
Gửi yêu cầu
Mô tả Sản phẩm
Gia công chính xác đa quy trình – Khi dung sai tăng lên trong các hoạt động
Một bộ phận chính xác hiếm khi đến từ một thao tác. Nó bắt đầu ở dạng trống, được phay trên máy thứ hai, xử lý nhiệt ở nhà cung cấp thứ ba, sau đó được nghiền thành kích thước cuối cùng ở máy thứ tư. Mỗi bước thêm sự khoan dung. Mỗi nhà cung cấp thêm một ranh giới đo lường. Và khi bộ phận đó bị hỏng thì không ai biết hoạt động nào đã gây ra nó.
Gia công chính xác CNCtrên nhiều quy trình không phải là chạy ba máy. Đó là về việc kiểm soát dung sai trong mọi hoạt động—để ±0,002mm ở cuối không phải là tổng số lỗi mà là kết quả được quản lý. Tại Nuote Metals, chúng tôi gia công, xử lý nhiệt và mài dưới một mái nhà, với một hệ thống chất lượng và một tiêu chuẩn đo lường. Đó là sự khác biệt giữa độ chính xác như một lời tuyên bố và độ chính xác như một bộ phận được giao.
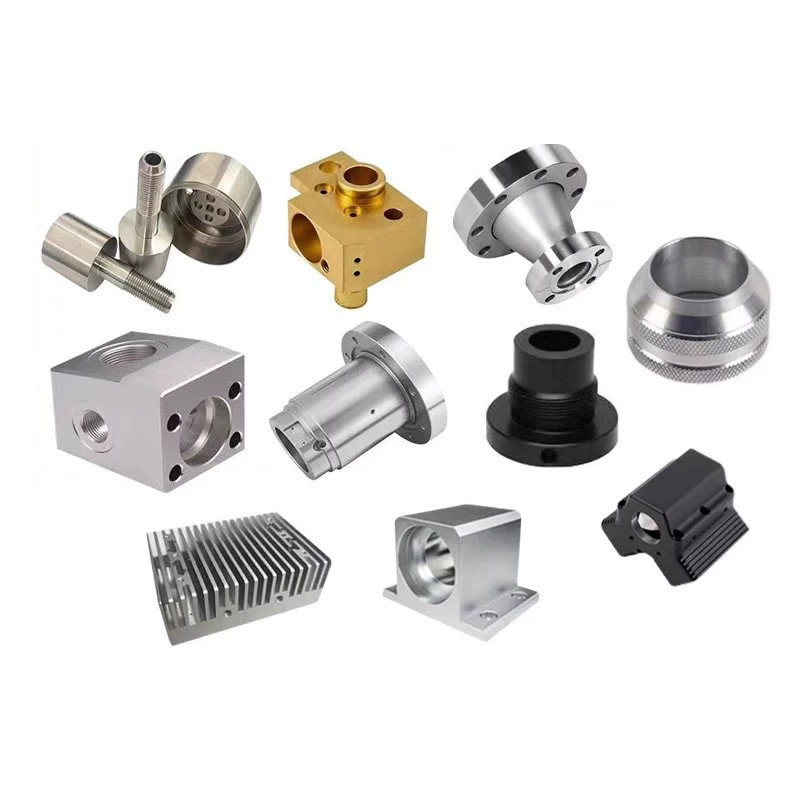
Vấn đề về dung sai – Tại sao các bộ phận đa quy trình lại bị lỗi
Khi mộtGia công chính xác CNCbộ phận yêu cầu tiện, phay và mài, mỗi thao tác sẽ có nhiều biến thể. Đây là nơi nó tích lũy:
Việc quay tạo ra mốc thời gian.
Hoạt động đầu tiên thiết lập trục quay. Nếu phôi tiện có độ lệch 0,01mm thì mọi thao tác phay, mài tiếp theo đều kế thừa lỗi đó. Chúng tôi xác minh độ tròn và độ đồng tâm ngay sau khi tiện—trước khi bộ phận chuyển sang nguyên công tiếp theo.
Phay gây ra lỗi góc.
Các lỗ chéo, mặt phẳng và khe được định vị tương ứng với mốc chuẩn đã quay. Nếu đồ gá phay tham chiếu đến một bề mặt khác với đồ gá tiện thì các tính năng sẽ không thẳng hàng. Chúng tôi sử dụng các tham chiếu chuẩn chung cho tất cả các nguyên công—cùng một bề mặt được tham chiếu cho tiện, phay và kiểm tra.
Xử lý nhiệt di chuyển mọi thứ.
Dập tắt biến dạng. Nhiệt độ co lại. Thấm nitơ phát triển trường hợp. Một bộ phận có kích thước ±0,002mm sau khi tiện có thể bị lệch 0,02mm sau khi đông cứng. Chúng tôi gia công các kích thước tiền xử lý nhiệt dựa trên dữ liệu biến dạng đo được—không phải bảng lý thuyết.
Mài là sự điều chỉnh cuối cùng.
Quá trình mài loại bỏ sự biến dạng do xử lý nhiệt và đưa chi tiết về dung sai cuối cùng. Nhưng việc mài chỉ có thể sửa được những gì mà thao tác trước đó còn dư. Nếu phôi quay quá lệch khỏi vòng thì việc mài không thể cứu được phôi. Chúng tôi để lại lượng tồn kho được tính toán dựa trên độ biến dạng dự kiến của từng vật liệu và chu trình xử lý nhiệt.
Cách chúng tôi kiểm soát dung sai trong các hoạt động
Một mốc thời gian, mọi hoạt động.
Mặt quay và lỗ khoan trở thành mốc chính. Đồ đạc phay tham chiếu cùng một mốc thời gian đó. Thiết bị mài tham chiếu cùng một mốc thời gian. Việc kiểm tra tham khảo cùng một mốc thời gian. Không có dữ liệu lại, không có lỗi kế thừa.
Một hệ thống đo lường
Cùng một CMM, cùng một lịch trình hiệu chuẩn, cùng một phòng được kiểm soát nhiệt độ. Một bộ phận được đo sau khi tiện và sau khi mài được đo theo cùng một cách—vì vậy chúng tôi biết chính xác quá trình xử lý nhiệt đã di chuyển nó đến mức nào.
Một kỷ lục chất lượng.
Mọi hoạt động đều báo cáo vào cùng một tệp kiểm tra. Bạn thấy kích thước quay, kích thước được xử lý nhiệt và kích thước mặt đất—với các giá trị đo thực tế. Khi có thứ gì đó trôi đi, chúng ta biết hoạt động nào đã gây ra nó.
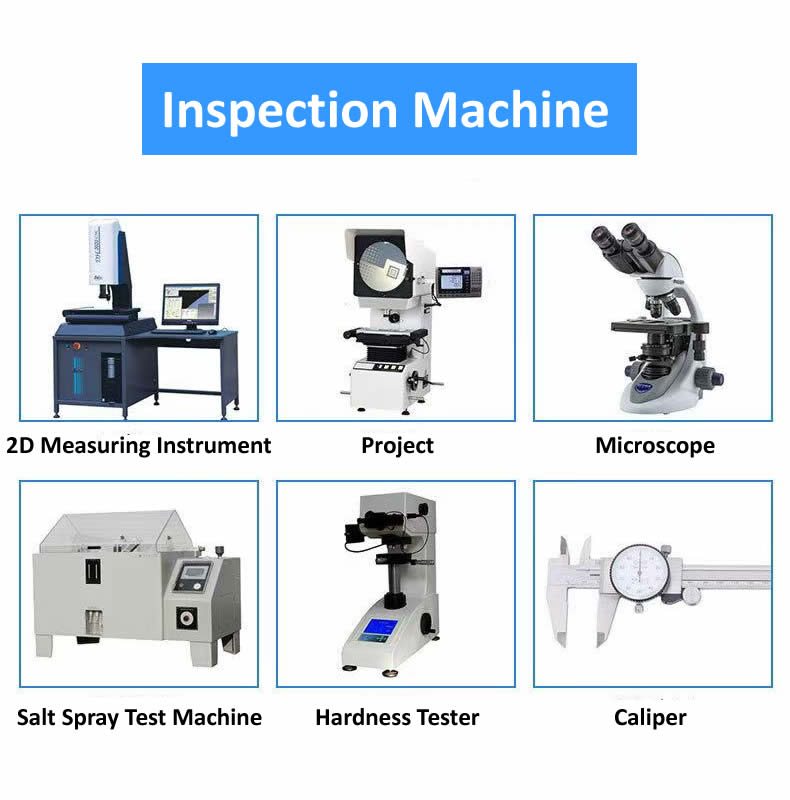
Khả năng gia công chính xác CNC đa quy trình của chúng tôi
| Quá trình | Khả năng | Sức chịu đựng | Hoàn thiện bề mặt |
|---|---|---|---|
| Tiện chính xác | Máy tiện có thanh và mâm cặp, 2–300mm | ±0,002 mm | Ra 0,2 mm |
| Phay chính xác | Trung tâm gia công 3, 4 và 5 trục | ±0,005 mm | Ra 0,4 mm |
| mài chính xác | Hình trụ, bề mặt và bên trong | ±0,001 mm | Ra 0,1 mm |
| Xử lý nhiệt | Làm nguội trong nhà, bình tĩnh, nitride | Độ cứng ±1 HRC | – |
| Máy phay đa trục | Trung tâm phay tiện 5 trục | ±0,003 mm | Ra 0,2 mm |
Vật liệu được gia công trong các tế bào chính xác:
- Thép không gỉ (303, 304, 316, 17-4 PH, 440C)
- Thép hợp kim (4140, 4340, 8620)
- Nhôm (6061, 7075, 2024)
- Titan (Lớp 5, Lớp 2)
- Đồng thau và đồng (C36000, C11000, C10200)
- Nhựa (PEEK, POM, PTFE)
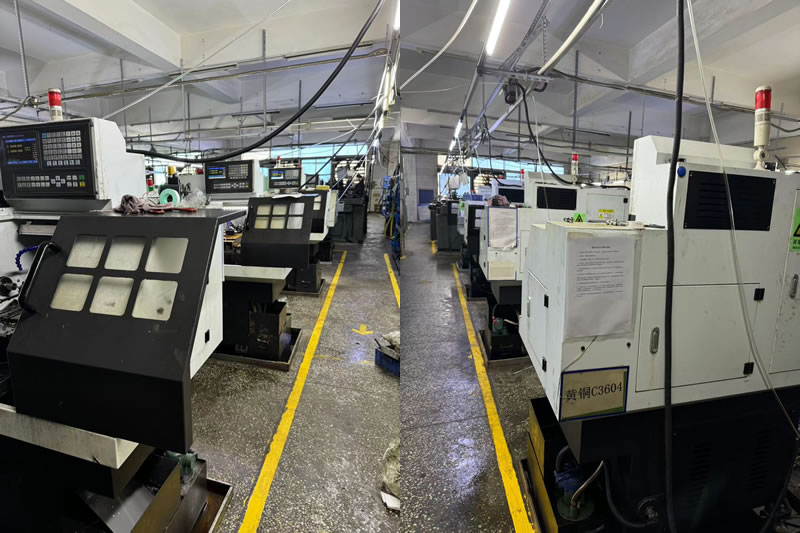
Chiến lược cụ thể về vật liệu cho độ chính xác của nhiều quy trình
Các vật liệu khác nhau hoạt động khác nhau trong các hoạt động. Chúng tôi điều chỉnh kế hoạch quy trình của mình cho từngGia công chính xác CNC:
- Thép không gỉ cứng lại trong quá trình tiện và phay. Chúng tôi sử dụng công cụ cào có độ dương cao và tốc độ cắt trên ngưỡng tăng cường độ cứng. Sau khi xử lý nhiệt, dụng cụ CBN được sử dụng để hoàn thiện các đường chuyền.
- Nhôm giãn nở 23 μm/m·°C—gấp đôi so với thép. Một bộ phận 100mm tăng 0,05mm khi nhiệt độ thay đổi 20°C. Chúng tôi ngâm các bộ phận ở nhiệt độ phòng trước khi kiểm tra và sử dụng phép đo bù nhiệt độ.
- Titan dẫn nhiệt kém, tập trung nhiệt ở lưỡi cắt. Chúng tôi giảm tốc độ bề mặt và sử dụng chất làm mát áp suất cao. Việc mài titan yêu cầu bánh xe mềm và tốc độ tiến dao thấp để tránh bị cháy.
- Thép được xử lý nhiệt (40+ HRC) yêu cầu dụng cụ CBN hoặc gốm để tiện và bánh xe oxit nhôm hoặc CBN để mài. Cacbua mòn quá nhanh để giữ được khả năng chịu đựng.
- Đồng bị ố và tạo thành cạnh tích tụ trong quá trình tiện. Chúng tôi sử dụng các hạt dao cacbit được đánh bóng không tráng phủ—các dụng cụ được tráng phủ sẽ khiến vấn đề trở nên trầm trọng hơn. Việc mài đồng đòi hỏi cấu trúc bánh xe mở để tránh tải.
Một ví dụ thực tế – Linh kiện kim phun nhiên liệu 17-4 PH
Một nhà sản xuất hệ thống phun nhiên liệu của Đức cần một bộ phận không gỉ 17-4 PH có dung sai đường kính 0,002mm, độ đồng tâm 0,003mm và độ hoàn thiện bề mặt Ra 0,1μm. Bộ phận cần tiện, phay, xử lý nhiệt đến 42 HRC và mài bên trong.
Thử thách ngăn xếp dung sai:
Chuỗi cung ứng trước đây của họ sử dụng bốn nhà cung cấp—tiện, phay, xử lý nhiệt, mài. Sau khi xử lý nhiệt, độ đồng tâm giảm xuống 0,015mm. Việc mài không thể sửa được vì thiết bị phay tham chiếu một mốc thời gian khác với thiết bị tiện.
Những gì chúng tôi đã làm khác nhau:
- Tiện và phay được gia công trong một thiết lập trên trung tâm tiện phay 5 trục—loại bỏ sự chuyển giao mốc giữa các nguyên công.
- Thực hiện xử lý nhiệt trong nhà với chu trình được kiểm soát để giảm thiểu biến dạng.
- Nối đất lỗ khoan bên trong bằng cách sử dụng cùng mốc đo với các nguyên công tiện và phay.
- Đã vận chuyển 2.800 chiếc mà không bị từ chối. Khách hàng đã giảm chuỗi cung ứng của họ từ bốn nhà cung cấp xuống còn một và loại bỏ việc kiểm tra đầu vào.
Câu hỏi thường gặp về gia công chính xác đa quy trình
Câu hỏi 1: Làm thế nào để bạn ngăn chặn việc tăng dung sai khi một bộ phận cần tiện, phay và mài?
Đáp: Điều quan trọng là sử dụng một mốc thời gian cho tất cả các hoạt động. Chúng tôi thiết lập mốc chuẩn trong quá trình tiện—thường là mặt chính và lỗ khoan—và tham chiếu cùng mốc đó cho các đồ gá phay, đồ gá mài và kiểm tra lần cuối. Không lập lại dữ liệu có nghĩa là không có lỗi kế thừa. Chúng tôi cũng để lại lượng dự trữ được tính toán cho biến dạng xử lý nhiệt dựa trên dữ liệu đo được chứ không phải bảng lý thuyết. Mọi hoạt động đều báo cáo vào cùng một tệp kiểm tra, vì vậy chúng tôi biết chính xác bất kỳ sai lệch nào xảy ra ở đâu.
Câu hỏi 2: Bạn có thể giữ ±0,002mm trên bộ phận cần xử lý nhiệt không?
Đáp: Có, nhưng chỉ khi kế hoạch quy trình có tính đến sự biến dạng. Chúng tôi gia công khổ lớn, xử lý nhiệt, sau đó gia công hoàn thiện hoặc nghiền đến dung sai cuối cùng. Đối với thép cứng (40+ HRC), chúng tôi sử dụng dụng cụ CBN để tiện cứng hoặc bánh xe oxit nhôm để mài. Hoạt động cuối cùng loại bỏ 0,05–0,1mm vật liệu để đạt được dung sai. Nuote Metals xem xét mọi bản vẽ và xác nhận dung sai có thể đạt được trước khi báo giá—bao gồm cả ảnh hưởng của việc xử lý nhiệt lên hình dạng cụ thể của bạn.
Câu hỏi 3: Làm thế nào để bạn xác minh độ chính xác trên nhiều thao tác?
Trả lời: Chúng tôi sử dụng Zeiss Contura CMM với đầu dò quét cho các vị trí và hình học phức tạp. Để kiểm tra độ tròn và độ trụ, chúng tôi sử dụng Talyrond 131. Tất cả các phép đo được thực hiện trong phòng được kiểm soát nhiệt độ 20°C ± 1°C, với các hệ số hiệu chỉnh được áp dụng cho độ giãn nở nhiệt của vật liệu. MọiGia công chính xác CNCbộ phận đi kèm với một báo cáo thứ nguyên hiển thị các giá trị đo thực tế sau mỗi thao tác—không chỉ đạt/không đạt. Điều này cho phép bạn biết chính xác chi tiết đã di chuyển bao nhiêu trong quá trình xử lý nhiệt và bao nhiêu vật liệu mà hoạt động mài đã loại bỏ.
Thẻ nóng: Gia công chính xác CNC
Gửi yêu cầu
Xin vui lòng gửi yêu cầu của bạn trong mẫu dưới đây. Chúng tôi sẽ trả lời bạn trong 24 giờ.
X
Chúng tôi sử dụng cookie để cung cấp cho bạn trải nghiệm duyệt web tốt hơn, phân tích lưu lượng truy cập trang web và cá nhân hóa nội dung. Bằng cách sử dụng trang web này, bạn đồng ý với việc chúng tôi sử dụng cookie.
Chính sách bảo mật