Các sản phẩm
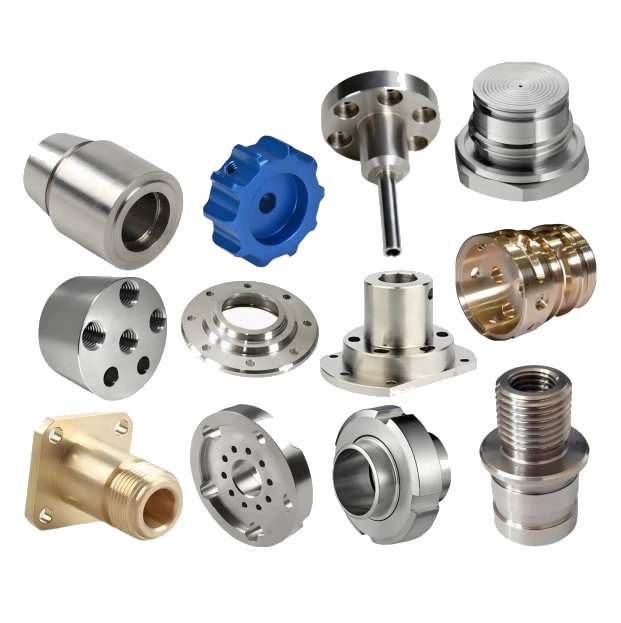
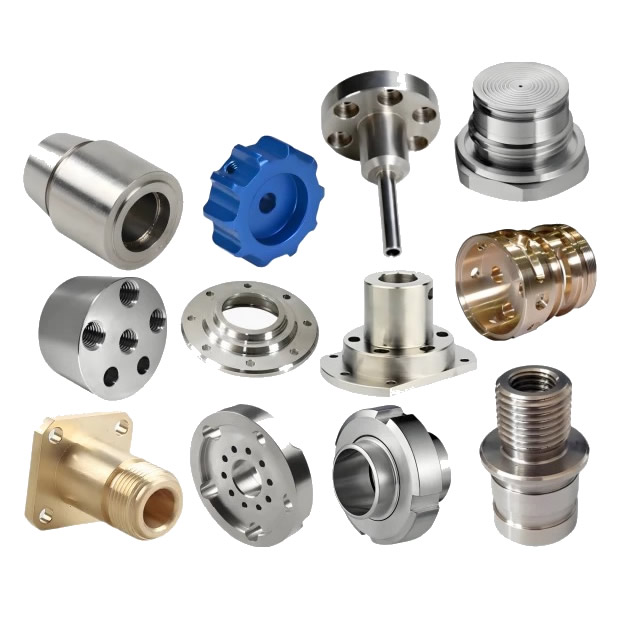
Bộ phận tiện chính xác CNC
Một bộ phận tiện chính xác không được tạo ra bằng cách kiểm tra nó cẩn thận hơn - nó được tạo ra bằng cách hiệu chỉnh quy trình trong khi bộ phận đó vẫn còn trong máy. Sự trôi dạt nhiệt và mài mòn dụng cụ làm di chuyển kích thước trong mẻ; kiểm tra ngoại tuyến phát hiện sự trôi dạt sau khi các bộ phận được thực hiện. Nuote Metals sản xuất các bộ phận tiện CNC chính xác tại Trung Quốc với tính năng đo trong quá trình và bù vòng kín—đo trên máy tiện và điều chỉnh độ lệch trước bộ phận tiếp theo. ± 0,002mm trên đường kính tới hạn.
Gửi yêu cầu
Mô tả Sản phẩm
Các bộ phận tiện chính xác CNC – Việc hiệu chỉnh xảy ra trong máy chứ không phải phòng kiểm tra
Một bộ phận tiện chính xác thường được đánh giá bằng báo cáo kiểm tra—kết quả CMM, biểu đồ độ tròn, độ bóng bề mặt. Nhưng báo cáo thanh tra chỉ là khám nghiệm tử thi. Nó cho bạn biết chi tiết được đo sau khi được tạo ra. Nó không cho bạn biết liệu quy trình có được sửa chữa hay không khi bộ phận đó vẫn còn trong máy.
Các bộ phận tiện chính xác CNC không được xác định bằng dung sai chặt chẽ hơn trên bản vẽ—chúng được xác định bằng bộ điều khiển quy trình giữ các dung sai đó trong toàn bộ lô. Trôi nhiệt làm dịch chuyển đường kính thêm 0,005mm trong giờ sản xuất đầu tiên. Độ mòn của dụng cụ sẽ di chuyển nó thêm 0,005 mm trong một nghìn bộ phận tiếp theo. Nếu quy trình không được sửa chữa, bộ phận đó sẽ vượt quá giới hạn cho phép—và báo cáo kiểm tra sẽ phát hiện ra điều đó sau khi lô hàng bị loại bỏ.
Tại Nuote Metals, chúng tôi sản xuất các bộ phận tiện CNC chính xác với tính năng đo trong quá trình và bù vòng kín. Bài viết này đề cập đến hai nguồn trôi dạt, phương pháp bù và những điều cần xác minh trước khi chấp nhận một bộ phận tiện chính xác.
Hai nguồn trôi dạt - Tăng nhiệt và mài mòn dụng cụ
Độ lệch khi rẽ chính xác vì hai lý do—và cả hai đều có thể dự đoán, đo lường được và có thể sửa được.
| Nguồn trôi dạt | Chuyện gì xảy ra | Độ lớn điển hình | Phương pháp sửa lỗi |
|---|---|---|---|
| Tăng trưởng nhiệt | Trục chính và phôi nở ra khi máy nóng lên | 0,005–0,015mm trong giờ đầu tiên | Cảm biến nhiệt độ + bù đắp |
| Độ mòn dụng cụ | Chèn các vòng cạnh, lực cắt tăng lên | 0,003–0,010mm trên 1.000 bộ phận | Đo lường trong quá trình + cập nhật bù đắp |
Tăng trưởng nhiệtlà vấn đề của giờ đầu tiên. Vòng bi trục chính nóng lên, vít bi nở ra và phôi phát triển khi nó hấp thụ nhiệt cắt. Đường kính 50mm có thể tăng thêm 0,01mm trong giờ đầu tiên—đủ để vượt quá dung sai ±0,005mm. Sự tăng trưởng không phải là ngẫu nhiên - nó tuân theo đường cong nhiệt độ. Chúng tôi đo trục chính và phôi bằng cảm biến nhiệt độ và áp dụng bù bù cho CNC—đường chạy dao sẽ dịch chuyển khi máy nóng lên.
Độ mòn dụng cụlà vấn đề lâu dài. Cạnh chèn tròn dần—lực cắt tăng lên, phôi bị lệch nhiều hơn và đường kính bị lệch. Một hạt dao bị mòn có thể di chuyển đường kính 0,01 mm trên 1.000 chi tiết. Người vận hành không thể nhìn thấy độ mòn mà nó hiển thị trong phép đo. Chúng tôi đánh giá bộ phận đang được xử lý và cập nhật độ lệch dao khi đường kính đạt đến giới hạn kiểm soát—trước khi nó vượt quá dung sai.
VìCác bộ phận quay chính xác CNC, độ lệch không phải là một khiếm khuyết - nó là một biến số cần được bù đắp. Nhà cung cấp kiểm tra sau lô hàng phát hiện sai lệch; nhà cung cấp đánh giá trong quá trình đang điều chỉnh nó.
Đo trong quá trình – Đo trên máy tiện, không phải trong phòng kiểm tra
Đo lường trong quá trình là sự khác biệt giữa hiệu chỉnh và phát hiện. Máy đo được gắn trên máy tiện—hoặc bộ phận được đo bằng đầu dò cảm ứng—và kết quả được đưa trở lại máy CNC trước khi bộ phận tiếp theo được cắt.
Nó hoạt động như thế nào:
- Đầu dò cảm ứng trên tháp pháo (Renishaw OMP40) – đo đường kính sau khi hoàn thiện, trước khi bộ phận được cắt ra.
- Máy đo trong quá trình (Marposs M110) - máy đo kiểu thước cặp tiếp xúc với bộ phận trong quá trình gia công và gửi đường kính tới máy CNC.
- Bù vòng kín – CNC so sánh đường kính đo được với mục tiêu và cập nhật độ lệch dao cho phần tiếp theo.
Những gì nó sửa:
- Độ lệch nhiệt – độ lệch được cập nhật khi máy nóng lên.
- Độ mòn dụng cụ – phần bù được cập nhật khi hạt dao bị mòn.
- Sự thay đổi về vật liệu – thanh cứng hơn sẽ lệch nhiều hơn; sự bù đắp bù đắp.
Những gì nó không đúng:
- Vòng bi trục chính bị mòn – máy đo đo kết quả chứ không phải nguyên nhân.
- Thanh uốn cong – thước đo đo đường kính chứ không phải độ thẳng.
Đối với các bộ phận được tiện chính xác bằng CNC, thước đo trong quá trình không phải là sự thay thế cho CMM—nó là sự bổ sung. Máy đo điều chỉnh quá trình; CMM xác minh phần đó.
Tham chiếu tiêu chuẩn: Dung sai kích thước tuân theo ISO 2768-mK và ISO 1101 trừ khi có chú thích chặt chẽ hơn được chỉ định. Cpk được tính theo ISO 22514.
Thiết bị và năng lực
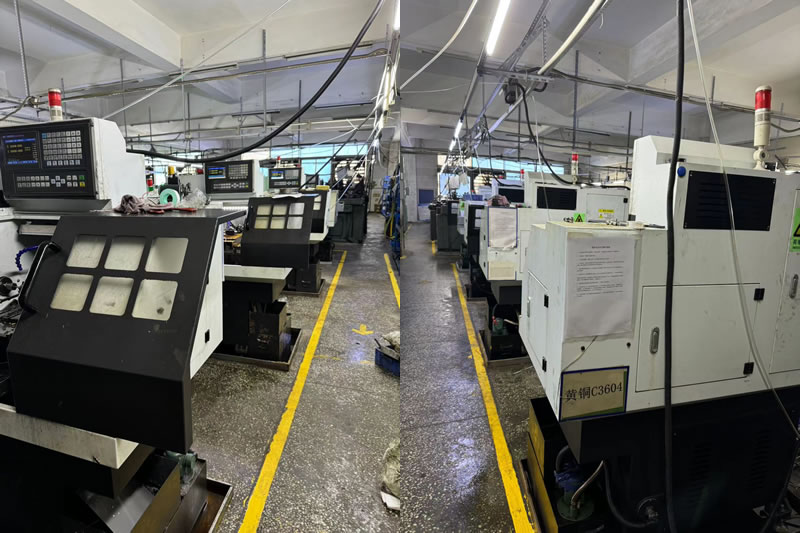
Nuote Metals vận hành một bộ phận tiện chính xác với khả năng đo trong quá trình trên mỗi máy tiện.
- Máy tiện CNC (Haas ST-20Y, Okuma Genos L) – cấp phôi lên tới 80mm, mâm cặp lên tới 300mm.
- Đầu dò cảm ứng (Renishaw OMP40) – đo đường kính và chiều dài sau khi hoàn thiện.
- Máy đo trong quá trình (Marposs M110) – đo đường kính liên tục trên các bộ phận có khối lượng lớn.
- CMM (Zeiss Contura 7/10/6) – xác minh cuối cùng, cố định trên mốc gia công.
- Cảm biến nhiệt độ – trục chính và phôi, cung cấp mô hình bù.
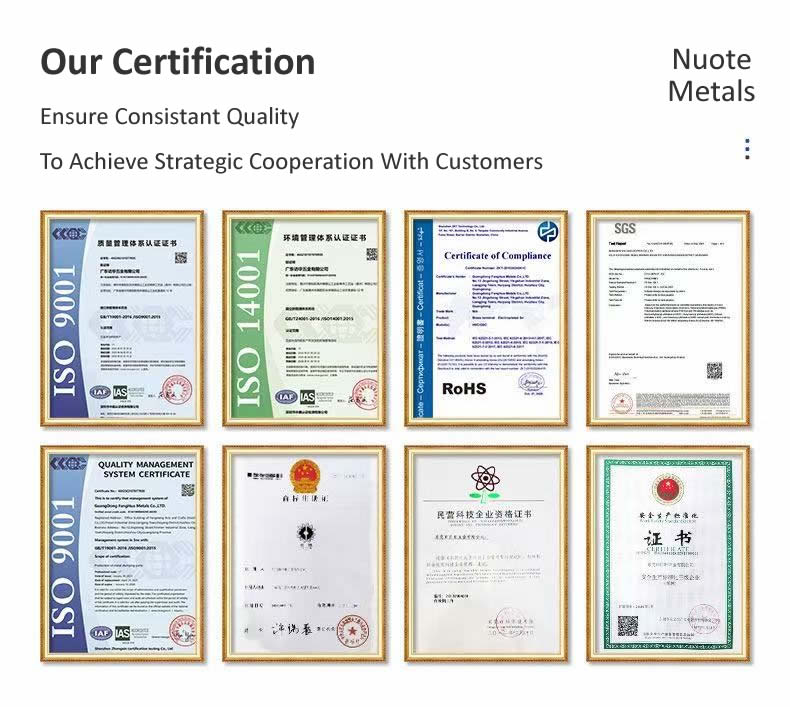
Chứng nhận:ISO 9001:2015 (có thể cấp chứng chỉ theo yêu cầu). Công suất hàng năm: 3 triệu bộ phận tiện chính xác cho các chương trình an toàn thủy lực, y tế và ô tô. Cpk ≥1,33 trên các đường kính tới hạn có đo trong quá trình; Cpk ≥1,67 với mức đo 100% và chu kỳ chậm hơn.
Hạn chế:Việc đo trong quá trình được xác nhận đối với đường kính ≥3mm và chiều dài ≤150mm. Dưới 3 mm, tiếp điểm đầu dò sẽ làm lệch bộ phận—thay vào đó, phép đo quang học sẽ được sử dụng. Trên 150mm, bộ phận bị lệch giữa các tâm—máy đo đo độ lệch chứ không phải đường kính.
Một ví dụ thực tế – Cpk tăng từ 1,0 lên 1,5 với khoản bồi thường trong quá trình
Một nhà sản xuất thiết bị thủy lực của Đức cần một ống van quay chính xác—đường kính 20mm, dung sai ±0,003mm, Cpk ≥1,33. Nhà cung cấp trước đó của họ đã kiểm tra sau lô hàng—Cpk là 1,0 và 2% các bộ phận nằm ngoài giới hạn cho phép.
Những gì chúng tôi đã làm khác nhau:
- Đã lắp đặt đầu dò cảm ứng Renishaw trên máy tiện—đo đường kính sau khi hoàn thiện, cứ sau 10 phần.
- Áp dụng bù nhiệt—giá trị bù được cập nhật khi trục chính nóng lên, dựa trên cảm biến nhiệt độ.
- Đã cập nhật độ lệch dao khi đường kính đạt đến giới hạn kiểm soát—trước khi bộ phận vượt quá dung sai.
- Đã xác minh lô cuối cùng trên Zeiss Contura CMM—Cpk 1.52.
Một bài học chúng ta đã học được:Trong giai đoạn đầu của chương trình tiện chính xác, chúng tôi đã dựa vào việc lấy mẫu CMM ngoại tuyến cho lô 50.000 chi tiết. Sự trôi dạt nhiệt trong giờ đầu tiên đã làm đường kính di chuyển thêm 0,008mm—2% lô đã vượt quá giới hạn cho phép và phải được làm lại với chi phí của chúng tôi. Kể từ đó, mọi bộ phận có dung sai chặt chẽ hơn ±0,005mm sẽ chạy bằng phép đo trong quá trình—chứ không phải lấy mẫu ngoại tuyến.
Hạn chế:Đầu dò trong quá trình tăng thêm 4 giây cho mỗi phép đo—đối với chu kỳ 30 giây, tức là thời gian chu kỳ tăng 13%. Đối với các bộ phận có khối lượng lớn, thước đo trong quá trình (Marposs) nhanh hơn—nhưng nó yêu cầu đầu đo chuyên dụng cho từng đường kính.
Đã vận chuyển 50.000 cuộn giấy không có bộ phận nào vượt quá giới hạn cho phép. Đây là những gì mà các bộ phận tiện chính xác bằng CNC sẽ mang lại: không chỉ là bộ phận đo chính xác tại CMM mà còn là một quy trình tự điều chỉnh trước khi bộ phận bị trôi—vì thước đo nằm trên máy tiện chứ không phải trong phòng kiểm tra.
Câu hỏi thường gặp
Câu hỏi 1: Việc đo trong quá trình có làm tăng thời gian chu kỳ không?
Trả lời: Có—đầu dò cảm ứng tăng thêm 3–5 giây cho mỗi lần đo; thước đo đang xử lý cộng thêm 1–2 giây. Đối với chu kỳ 30 giây, mức tăng đó là 3–13%. Nhưng sự gia tăng này được bù đắp bằng việc giảm phế liệu - một lô hàng lẽ ra đã bị loại bỏ ở mức vượt quá giới hạn cho phép là 2% sẽ trở thành 0%. Đối với các bộ phận tiện chính xác bằng CNC có dung sai chặt chẽ, tổng chi phí khi đo trong quá trình sẽ thấp hơn—không cao hơn.
Câu hỏi 2: Khi nào việc đo trong quá trình cần thiết cho các bộ phận được tiện chính xác?
Đáp: Khi dung sai là ±0,005mm hoặc chặt hơn, khi mẻ sản xuất đủ dài để độ mài mòn của dụng cụ trở nên quan trọng (trên 500 bộ phận) hoặc khi vật liệu thay đổi theo từng thanh. Đối với các lô ngắn có dung sai lỏng lẻo, lấy mẫu CMM ngoại tuyến là đủ. Đối với các bộ phận tiện chính xác CNC trong các ứng dụng an toàn thủy lực, y tế hoặc ô tô, việc đo trong quá trình là tiêu chuẩn—không phải là một lựa chọn.
Câu 3: Bạn có thể cung cấp dữ liệu Cpk cùng với lô hàng không?
Đ: Vâng. Mỗi lô tiện chính xác đều có báo cáo Cpk về các đường kính tới hạn—được tính từ dữ liệu máy đo trong quá trình và được xác minh trên CMM. Báo cáo bao gồm các biểu đồ kiểm soát, hồ sơ hao mòn dụng cụ và nhật ký bù nhiệt. Đối với các bộ phận tiện chính xác CNC trong các ngành được quản lý, báo cáo Cpk là một phần của gói PPAP.
Câu hỏi 4: Bạn có thể cung cấp phản hồi về DFM về việc liệu bộ phận của tôi có cần đo trong quá trình không?
Đ: Vâng. Gửi bản vẽ kèm theo dung sai, kích thước lô và vật liệu. Nhóm kỹ thuật của chúng tôi xem xét rủi ro trôi dạt—xác nhận xem dung sai và độ dài lô có phù hợp với việc đo trong quá trình hay liệu việc lấy mẫu CMM ngoại tuyến có đủ hay không. Trong trường hợp dung sai chặt chẽ hơn độ lệch, chúng tôi khuyên bạn nên sử dụng phương pháp đo trước khi báo giá—không phải sau khi lô đầu tiên không thành công.
Gửi yêu cầu
Xin vui lòng gửi yêu cầu của bạn trong mẫu dưới đây. Chúng tôi sẽ trả lời bạn trong 24 giờ.
X
Chúng tôi sử dụng cookie để cung cấp cho bạn trải nghiệm duyệt web tốt hơn, phân tích lưu lượng truy cập trang web và cá nhân hóa nội dung. Bằng cách sử dụng trang web này, bạn đồng ý với việc chúng tôi sử dụng cookie.
Chính sách bảo mật