Các sản phẩm
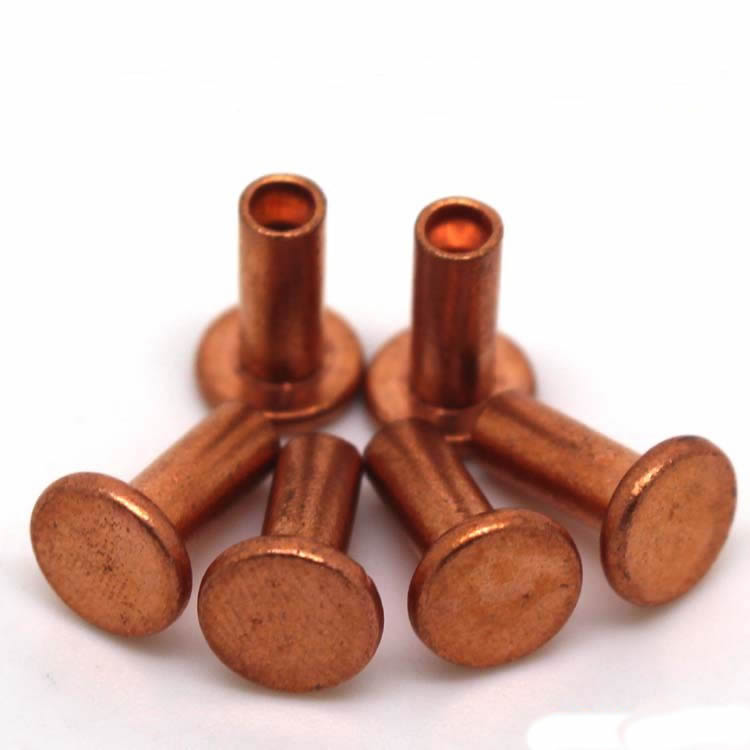
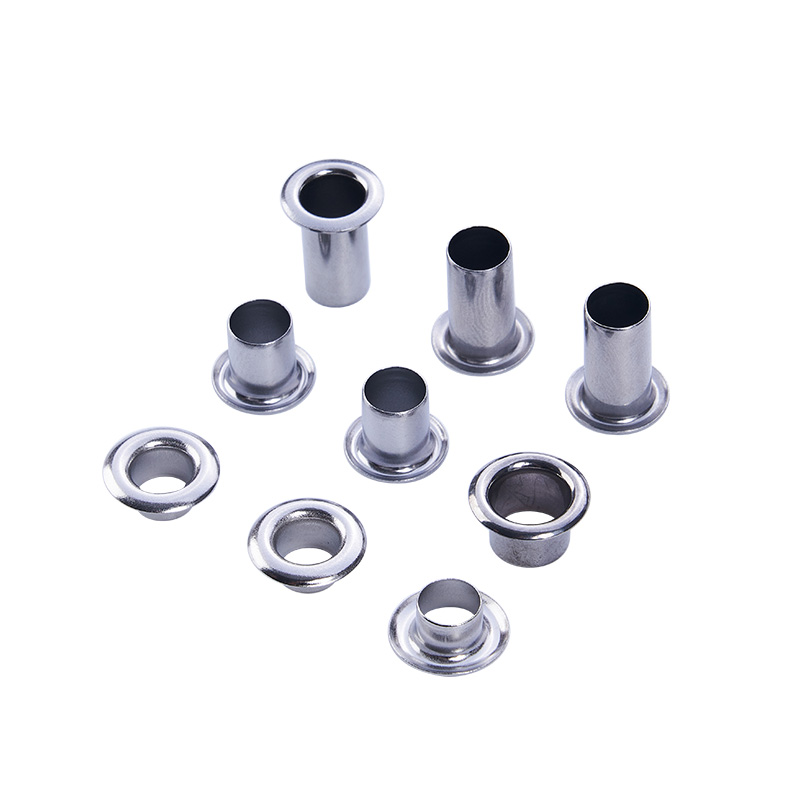
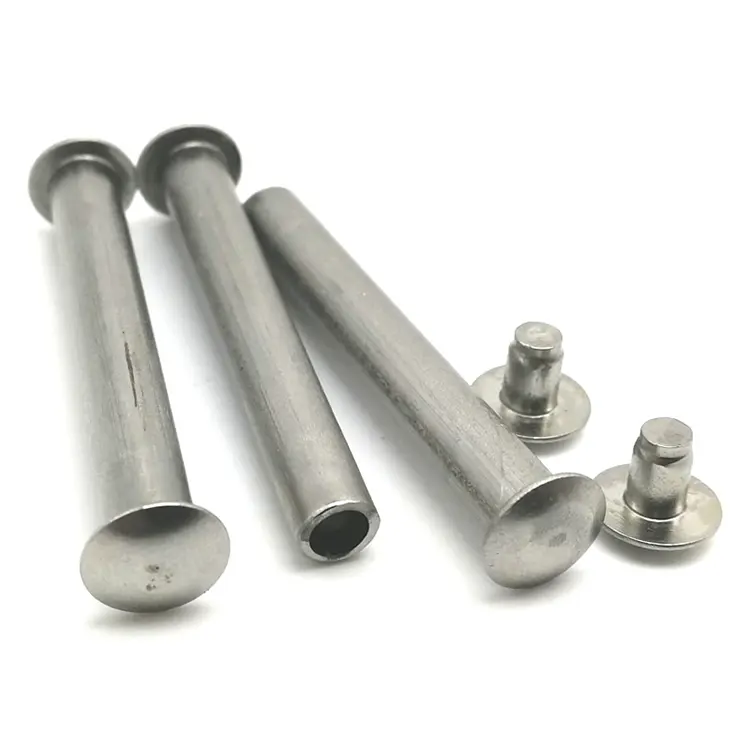
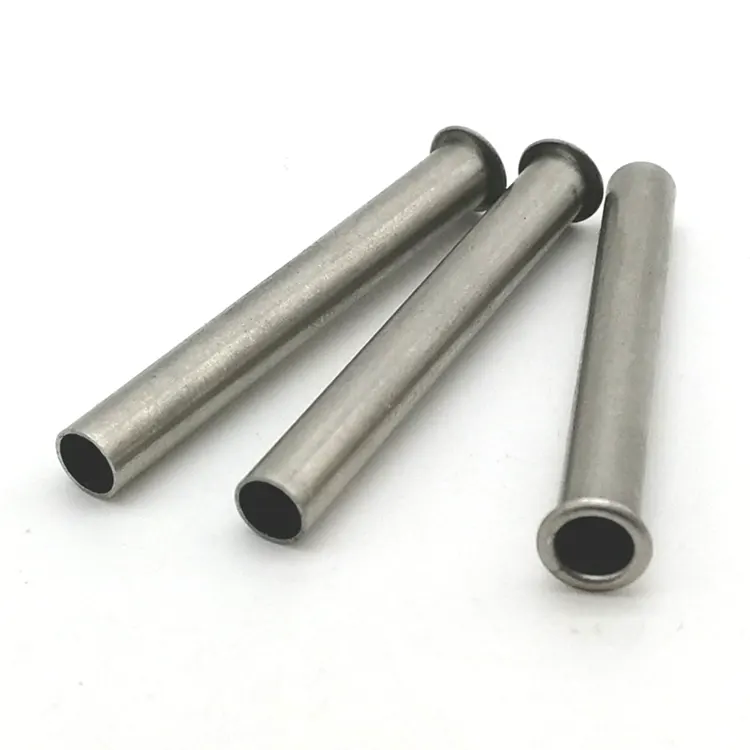
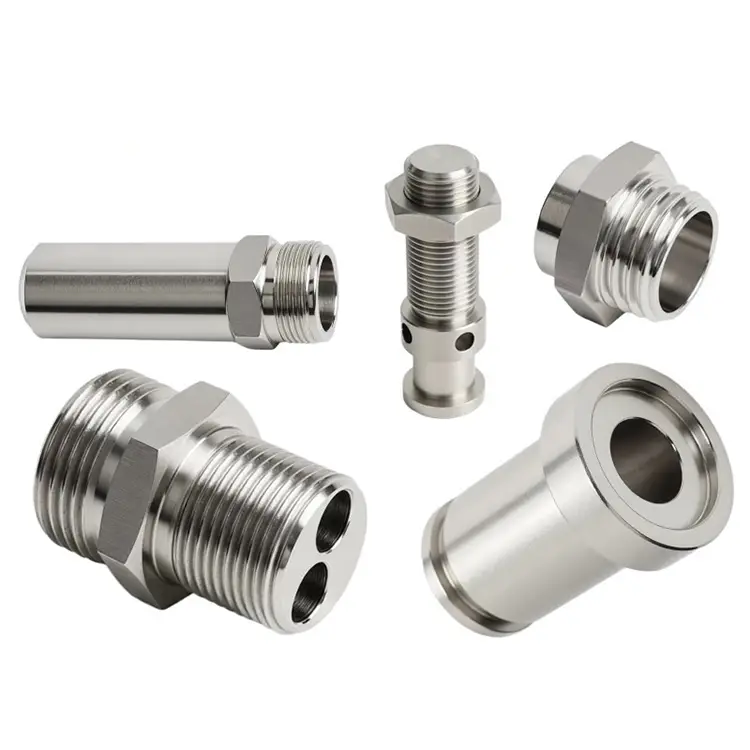
tiện CNC
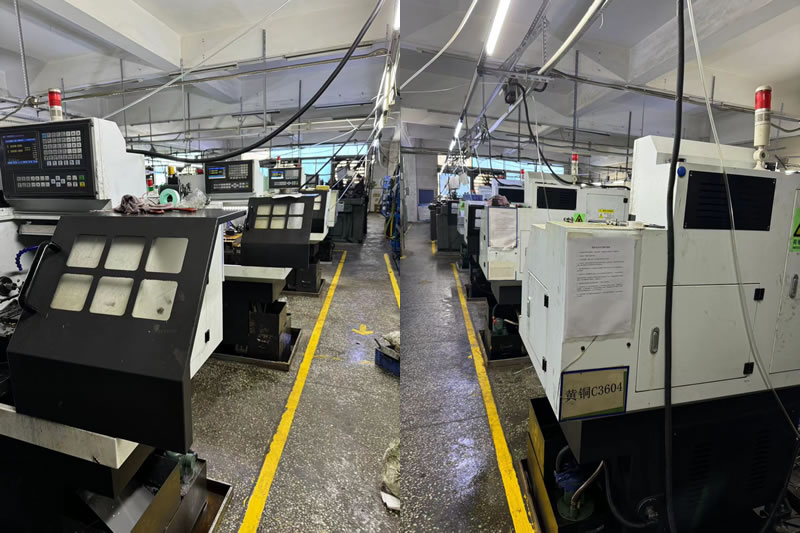
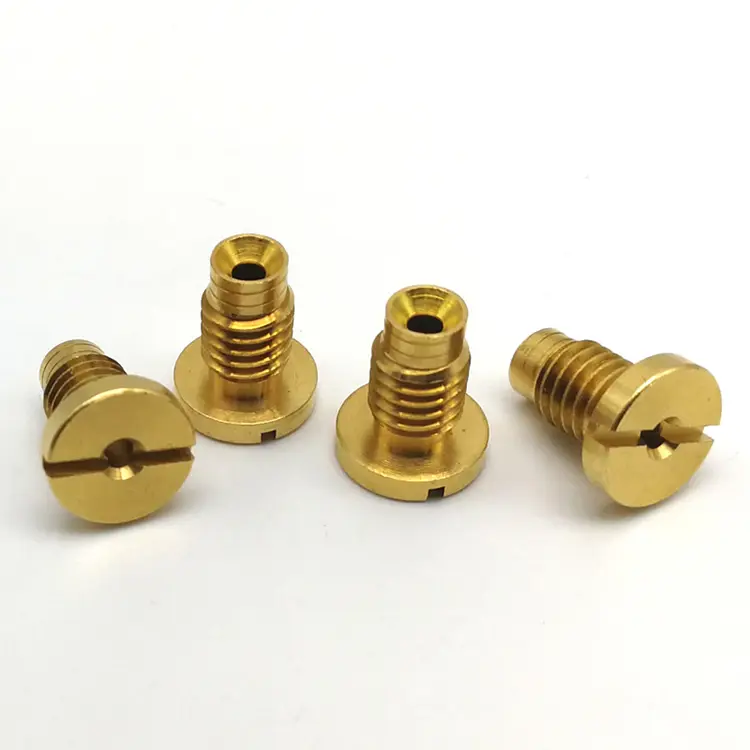
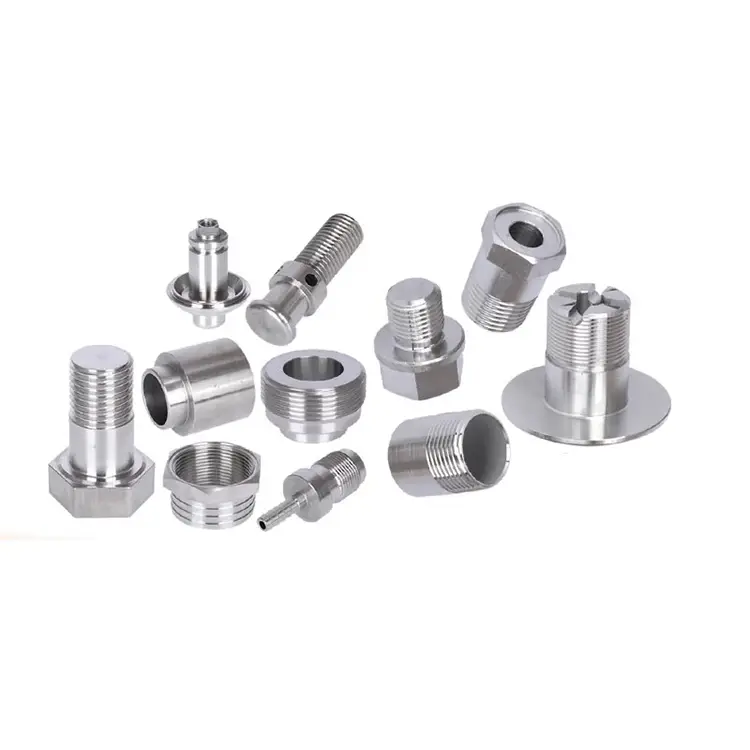
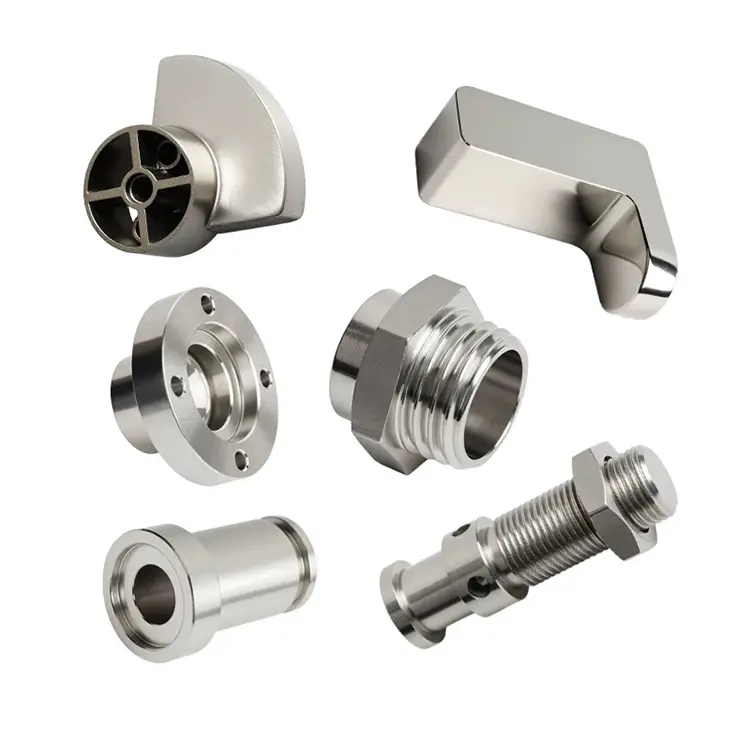
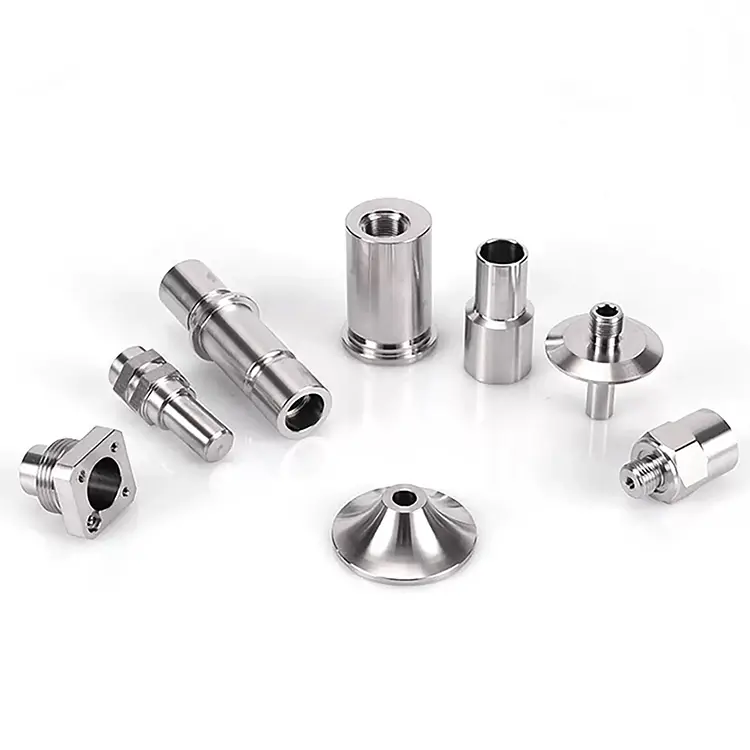
Nuote Metals cung cấp dịch vụ tạo mẫu nhanh cho tiện CNC, cho phép bạn nhanh chóng kiểm tra và xác nhận các thiết kế sản phẩm của mình, giảm thời gian đưa sản phẩm ra thị trường và tăng hiệu quả, theo yêu cầu của người dùng cần quay vòng nhanh.
Gửi yêu cầu
Mô tả Sản phẩm
Tại sao hình học công cụ và kiểm soát chip lại quyết định độ hoàn thiện bề mặt và thời gian chu kỳ của bạn
Hầu hết người mua đều tập trung vào chiếc máy khi họ đánh giá một chiếc máy.tiện CNCnhà cung cấp. Tốc độ trục chính. Số trục. Công suất nạp thanh. Những điều đó quan trọng. Nhưng chúng không phải là yếu tố quyết định liệu bộ phận của bạn có được tráng gương hay bề mặt bị rách hay không. Chúng không phải là nguyên nhân gây ra sự cố hoặc dụng cụ bị hỏng.
Sự khác biệt nằm ở hai thứ hiếm khi xuất hiện trên bảng thông số kỹ thuật: hình học dao và điều khiển chip. Máy tiện có góc vuông sẽ cắt gọn gàng và tạo ra các phoi ngắn, dễ sử dụng. Cùng một chiếc máy tiện với các góc sai sẽ chà xát, làm cứng và quấn các mảnh vụn dài xung quanh dụng cụ. Bộ phận vẫn có thể đáp ứng dung sai—nhưng độ hoàn thiện bề mặt bị ảnh hưởng, tuổi thọ của dụng cụ giảm và thời gian chu trình tăng lên.
Tại Nuote Metals, chúng tôi coi việc lựa chọn công cụ và quản lý chip là các quyết định kỹ thuật cốt lõi chứ không phải tùy chọn của người vận hành. TRONGtiện CNC, hai yếu tố này quyết định sản phẩm của bạn được sản xuất có lãi hay lỗ.
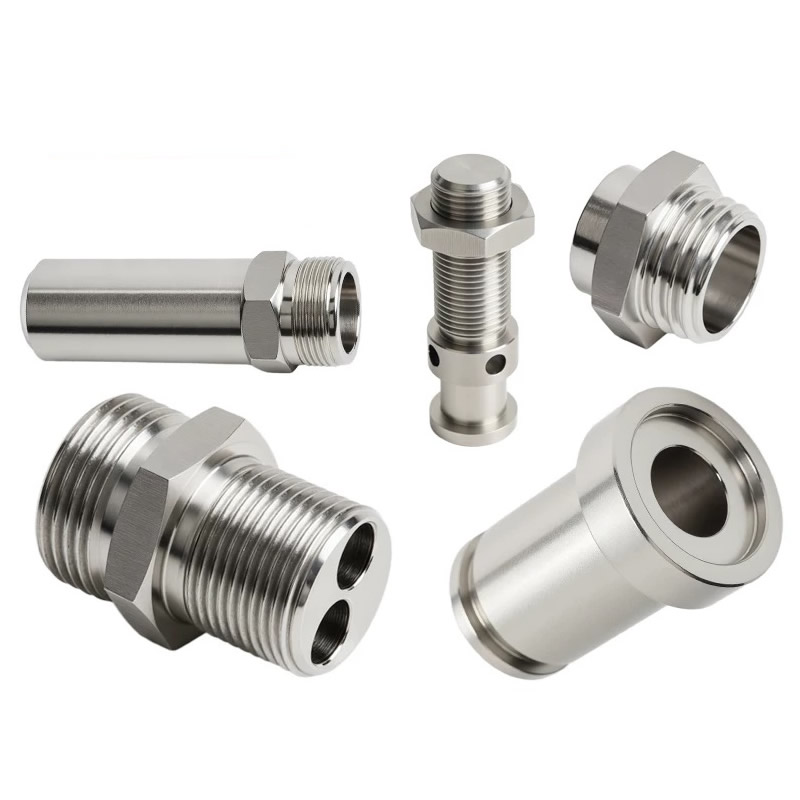
Hình học Dụng cụ - Các góc quyết định chất lượng cắt
Mảnh dao tiện không phải là một mảnh cacbua thông thường. Nó có các góc cụ thể để xác định cách nó đi vào vật liệu, cách phá vỡ chip và cách phân phối nhiệt. Dưới đây là các góc quan trọng nhất:
Góc cào.Góc cào kiểm soát mức độ cắt mạnh của dụng cụ. Góc cào dương có cạnh sắc cắt vào vật liệu—lý tưởng cho các vật liệu mềm, dẻo như nhôm và đồng. Góc cào âm có cạnh cùn đẩy vào vật liệu—tốt hơn đối với các vật liệu cứng, giòn như thép cứng và gang. Sử dụng sai góc cào trên vật liệu không phù hợp sẽ gây ra hiện tượng gờ sắc, độ hoàn thiện kém hoặc gãy dụng cụ.
Góc giải phóng mặt bằng.Góc hở ngăn dụng cụ cọ xát với phôi. Quá nhỏ, dụng cụ sẽ cọ xát, tạo ra nhiệt và làm cứng bề mặt. Quá lớn, lưỡi cắt trở nên yếu và dễ bị sứt mẻ. Đối với thép không gỉ, chúng tôi sử dụng góc hở lớn hơn để giảm sự cọ xát và độ cứng khi gia công.
Bán kính mũi.Bán kính mũi ảnh hưởng đến độ bóng bề mặt và độ bền của dụng cụ. Bán kính mũi lớn hơn tạo ra bề mặt mịn hơn nhưng làm tăng lực cắt và có thể gây rung trên các bộ phận có thành mỏng. Bán kính mũi nhỏ hơn làm giảm lực nhưng để lại bề mặt thô hơn. Đối với các đường chuyền dứt điểm, chúng tôi sử dụng bán kính mũi lớn hơn; để gia công thô, một cái nhỏ hơn.
Hình học máy cắt chip.Đây là đặc điểm quyết định hình dạng chip. Máy cắt phoi hoạt động quá mạnh sẽ tạo ra phoi ngắn có thể làm kẹt dụng cụ. Quá thụ động, con chip sẽ quấn quanh bộ phận đó. Chúng tôi chọn hình dạng máy cắt phoi dựa trên vật liệu, độ sâu cắt và tốc độ tiến dao—chứ không chỉ dựa trên những gì có trong bệ dụng cụ.
Kiểm soát chip – Tại sao chip dài khiến bạn tốn tiền
Con chip bao quanh dụng cụ hoặc bộ phận không chỉ gây bất tiện. Nó tốn tiền theo ba cách:
Thiệt hại bề mặt.Một sợi dây dài kéo lê trên bề mặt hoàn thiện sẽ làm trầy xước nó. Trên bề mặt bịt kín hoặc ổ trục, vết xước đó trở thành điểm rò rỉ hoặc điểm mòn. Đối với các bộ phận sẽ được anod hóa hoặc mạ, bề mặt bị trầy xước sẽ trở thành khuyết tật rõ ràng sau khi phủ.
Lỗi công cụ.Một con chip quấn quanh cán dụng cụ sẽ cách nhiệt lưỡi cắt, tăng nhiệt độ và tăng tốc độ mài mòn. Trong những trường hợp nghiêm trọng, con chip sẽ lọt vào túi hạt dao và làm nứt hạt dao.
Sự can thiệp của người vận hành.Một chiếc máy dừng vài phút một lần để loại bỏ chip sẽ không sản xuất được các bộ phận. Đối với sản xuất số lượng lớn, kiểm soát chip là sự khác biệt giữa quy trình ổn định và tình trạng gián đoạn liên tục.
Chúng tôi kiểm soát chip thông qua ba biến số:
Tỷ lệ thức ăn:Tốc độ tiến dao cao hơn tạo ra phoi dày hơn và dễ gãy hơn.
Độ sâu cắt:Quá nông, phoi sẽ bị cọ xát thay vì bị cắt.
Áp suất nước làm mát:Chất làm mát áp suất cao (70–100 bar) hướng vào lưỡi cắt sẽ làm vỡ phoi và đẩy chúng ra khỏi vùng làm việc.
Cách chúng tôi kết hợp công cụ với vật liệu
Các vật liệu khác nhau đòi hỏi các chiến lược gia công khác nhau. Đây là cách chúng tôi tiếp cận những tài liệu phổ biến nhất trongtiện CNC:
| tham số | Đặc điểm kỹ thuật | Phương pháp kiểm tra |
|---|---|---|
| Lớp vật liệu | AISI 304 (UNS S30400) | Chứng chỉ nhà máy + XRF |
| Đường kính trục | 5,0mm (± 0,05mm) | micromet laser |
| Chiều dài dưới đầu | 32,0mm (± 0,10mm) | thước kẹp kỹ thuật số |
| Đường kính đầu | 9,5mm (± 0,15mm) | Bộ so sánh quang |
| Chiều cao đầu | 1,6mm (± 0,10mm) | thước kẹp kỹ thuật số |
| Độ bền kéo | ≥520 MPa | ASTM E8 |
| độ cứng | 90 HRB | ASTM E18 |
| Khả năng chống phun muối | ≥72 giờ (không có rỉ đỏ) | ASTM B117 |
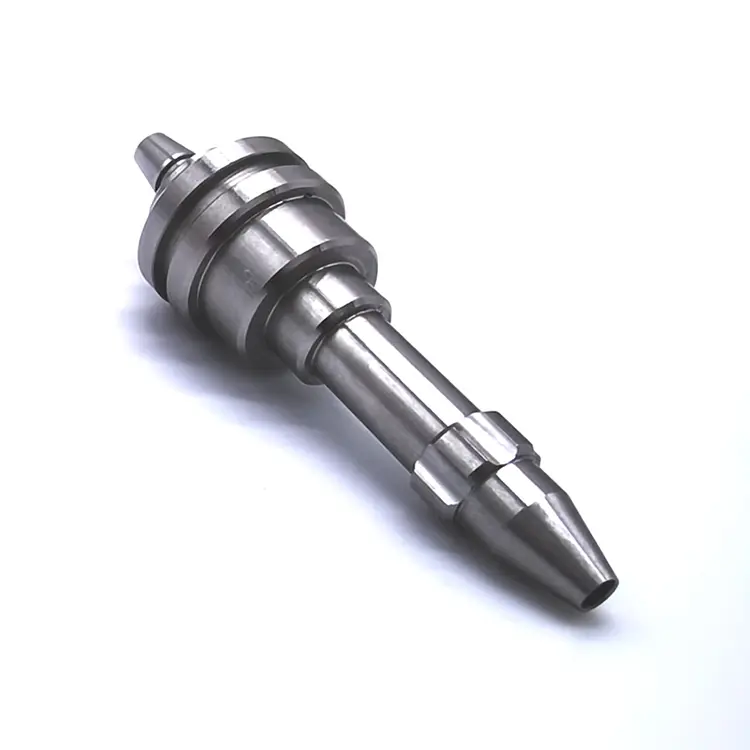
Một ví dụ thực tế – Trục thép không gỉ có vấn đề kiểm soát chip
Một nhà sản xuất thiết bị thủy lực ở Bắc Mỹ cần trục không gỉ 316 có đường kính 0,01 mm và bề mặt hoàn thiện Ra 0,8μm. Nhà cung cấp trước đây của họ đã giao các bộ phận có bề mặt bị rách và độ hoàn thiện không đồng đều—các mảnh vụn quấn quanh dụng cụ và làm xước bộ phận đó trong khi tiện.
Những gì chúng tôi đã làm khác nhau:
- Chuyển sang hạt dao cào có độ dương cao với lớp phủ AlCrN—cạnh sắc hơn, ít bị cọ xát hơn trên 316.
- Tăng tốc độ tiến dao để làm phoi dày hơn và thúc đẩy quá trình bẻ gãy.
- Áp dụng chất làm mát áp suất cao ở 70 bar hướng vào lưỡi cắt.
- Đã vận chuyển 4.000 chiếc không có khuyết tật bề mặt. Khách hàng đã loại bỏ việc đánh bóng đầu vào và giảm thời gian thực hiện xuống còn 6 ngày.
Câu hỏi thường gặp về tiện CNC
Câu hỏi 1: Tại sao phần tiện của tôi có bề mặt hoàn thiện bị rách hoặc ố?
Trả lời: Lớp hoàn thiện bị rách hoặc ố thường do cạnh tích tụ hoặc bị cọ xát. Dụng cụ cắt không được sạch sẽ—nó đang đẩy hoặc hàn vào vật liệu. Các nguyên nhân phổ biến bao gồm góc trước sai, hạt dao bị mòn, chất làm mát không đủ hoặc tốc độ tiến quá thấp. Đối với các vật liệu dẻo như nhôm và đồng, hãy sử dụng cào có độ dương cao và các miếng chèn được đánh bóng không tráng phủ. Đối với thép không gỉ, sử dụng cạnh sắc với chất làm mát áp suất cao. Tại Nuote Metals, chúng tôi kết hợp hình dạng công cụ với vật liệu để ngăn chặn những khiếm khuyết này tại nguồn—điều này là cơ bản cho bất kỳtiện CNCquá trình.
Câu hỏi 2: Làm cách nào để biết liệu nhà cung cấp tiện của tôi có đang sử dụng đúng dụng cụ hay không?
Đáp: Hãy hỏi họ ba câu hỏi: (1) Bạn sử dụng góc cào nào trên vật liệu này? (2) Hình học của máy cắt chip là gì? (3) Áp suất nước làm mát là bao nhiêu? Nhà cung cấp không thể trả lời những câu hỏi này sẽ không kiểm soát đượctiện CNCquá trình. Một nhà cung cấp đưa ra câu trả lời chung chung—“chúng tôi sử dụng cào tích cực cho mọi thứ”—không phù hợp giữa dụng cụ với vật liệu. Nuote Metals ghi lại lựa chọn công cụ cho từng số bộ phận và đưa nó vào bảng thiết lập.
Câu 3: Hình dạng dụng cụ có thể giảm thời gian chu trình không?
Đ: Vâng. Một công cụ có hình dạng chính xác sẽ cắt nhanh hơn vì nó có thể có độ sâu cắt sâu hơn và tốc độ tiến dao cao hơn mà không bị hỏng. Một dụng cụ có hình dạng sai buộc người vận hành phải giảm tốc độ để tránh bị rung hoặc gãy dụng cụ. Đối với một bộ phận thép không gỉ điển hình, việc tối ưu hóa hình học công cụ trongtiện CNCcó thể giảm thời gian chu kỳ từ 15–25%. Điều này trực tiếp làm giảm chi phí đơn vị. Nuote Metals xem xét chiến lược gia công khuôn trong quá trình lập kế hoạch quy trình—không phải sau khi lô đầu tiên chạy chậm.
Thẻ nóng: Tiện CNC,Tiện CNC Trung Quốc,Nguyên mẫu tiện CNC
Gửi yêu cầu
Xin vui lòng gửi yêu cầu của bạn trong mẫu dưới đây. Chúng tôi sẽ trả lời bạn trong 24 giờ.
X
Chúng tôi sử dụng cookie để cung cấp cho bạn trải nghiệm duyệt web tốt hơn, phân tích lưu lượng truy cập trang web và cá nhân hóa nội dung. Bằng cách sử dụng trang web này, bạn đồng ý với việc chúng tôi sử dụng cookie.
Chính sách bảo mật