Các sản phẩm
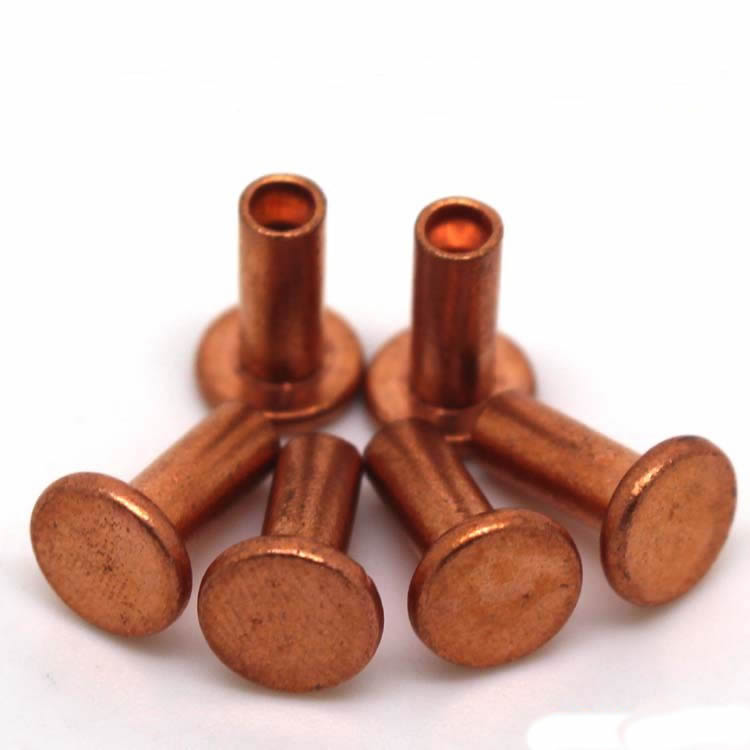
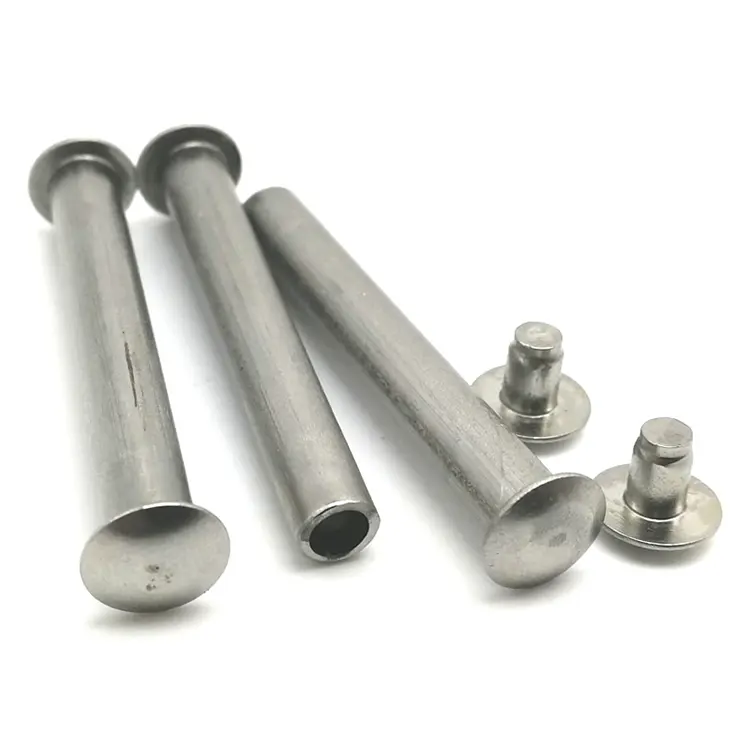
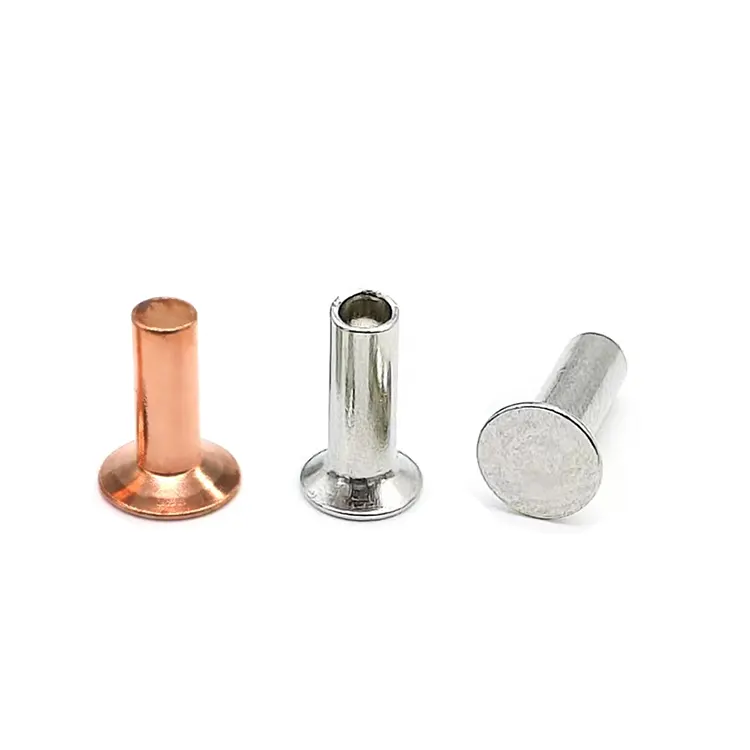
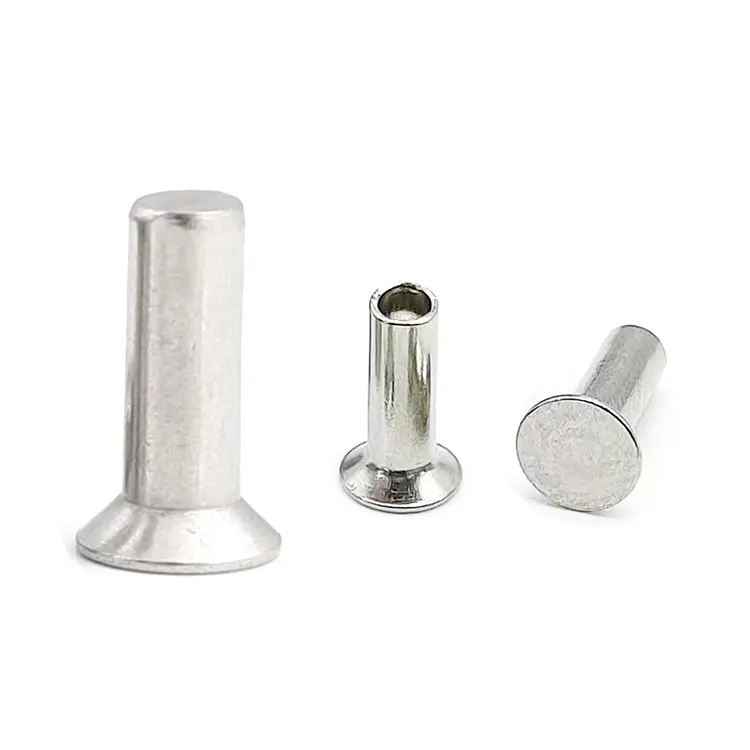
Đinh tán đầu chìm bằng đồng
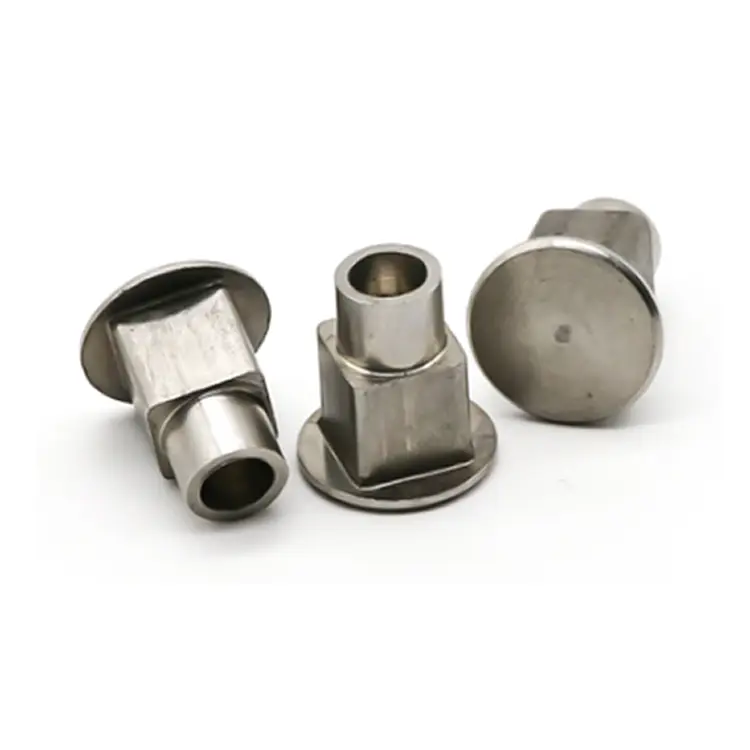
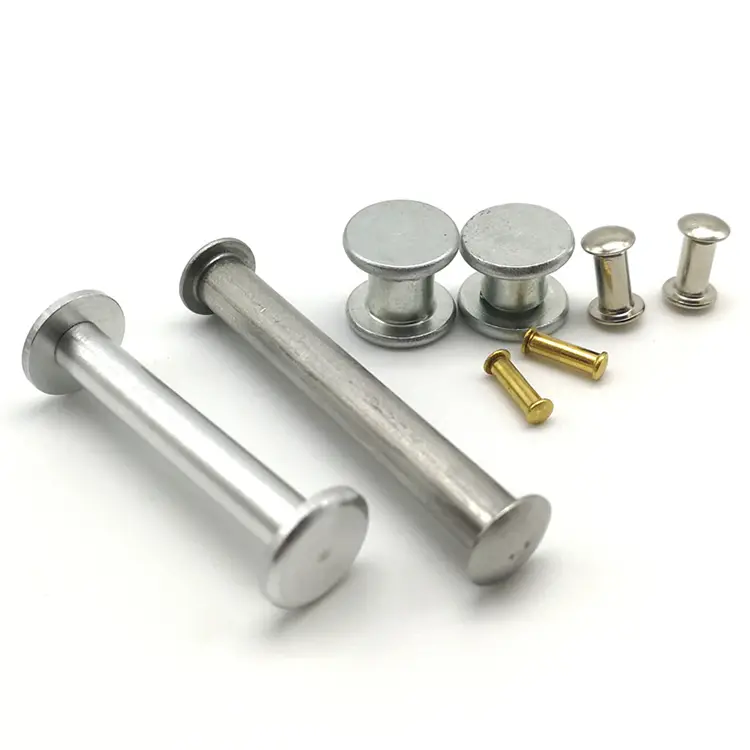
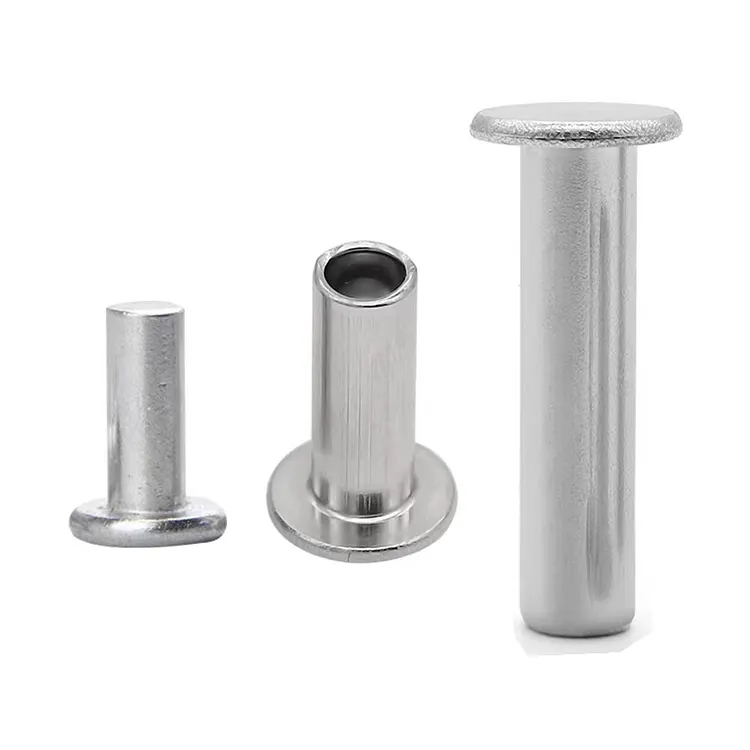
Đinh tán đầu chìm bằng đồng do Nuote Metals sản xuất tại Trung Quốc là ốc vít kim loại phổ biến được sử dụng chủ yếu trong sản xuất máy móc, thiết bị điện tử, lắp ráp đồ nội thất và các lĩnh vực công nghiệp khác. Là một vật liệu kim loại truyền thống, đồng có tính dẫn điện, nhiệt và chống ăn mòn tuyệt vời, khiến nó trở nên phổ biến trong các ứng dụng cụ thể. Đinh tán đầu chìm là ốc vít được sản xuất thông qua quá trình rèn nguội hoặc rèn nóng. Cấu trúc đơn giản của chúng đòi hỏi các công cụ tán đinh để tạo ra một kết nối chuyên dụng.
Gửi yêu cầu
Mô tả Sản phẩm
Đinh tán đầu chìm bằng đồng – Hoàn thiện phẳng khi phần nhô ra không phải là một lựa chọn
Một số ứng dụng không thể chịu đựng được đầu nhô lên. Sàn thuyền phải có cảm giác êm ái dưới chân. Mặt tiền bằng đồng nơi mọi tấm phải phẳng hoàn toàn. Dụng cụ chính xác trong đó đinh tán nhô ra sẽ cản trở các bộ phận chuyển động. Đối với những công việc này, Đinh tán đầu chìm bằng đồng là giải pháp duy nhất.
Tại Nuote Metals, chúng tôi gia công các đinh tán bằng đồng chìm đến các góc 90° chính xác, đặt hoàn toàn vào một lỗ côn cắt sẵn. Kết quả là một bề mặt có cảm giác nguyên khối—không có điểm vướng víu, không nhìn thấy dây buộc, chỉ có lớp đồng mịn. Tuy nhiên, lớp hoàn thiện phẳng đi kèm với sự đánh đổi: đầu mỏng hơn, việc lắp đặt đòi hỏi độ chính xác cao hơn và không phải ứng dụng đồng nào cũng phù hợp.
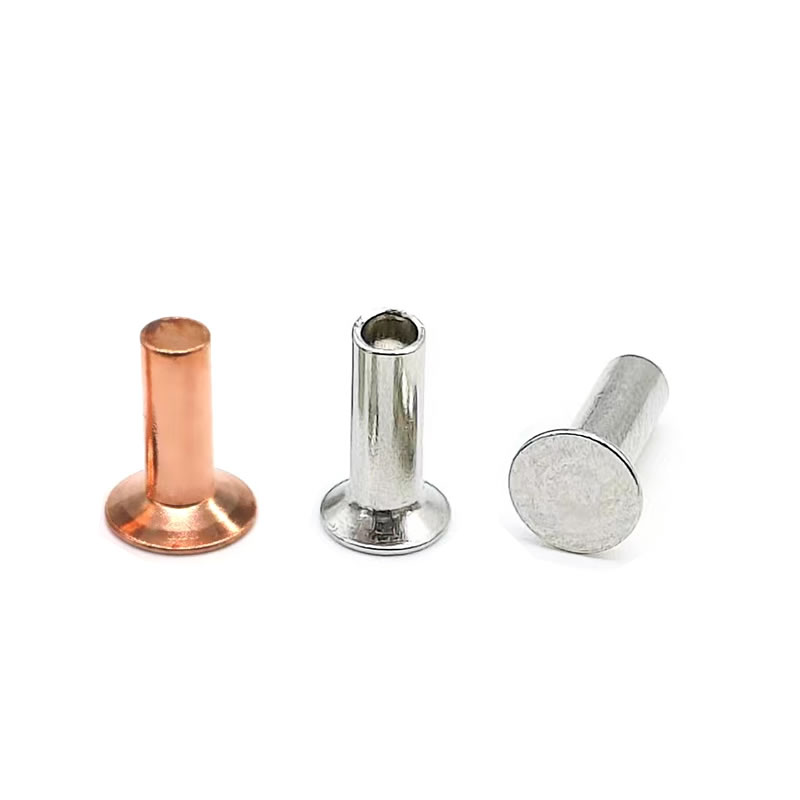
Sự đánh đổi chìm - Bề mặt phẳng so với sức mạnh đầu giảm
Một đầu chìm có hình nón bên dưới, được thiết kế để lồng vào một lỗ côn phù hợp. Khi được lắp đặt chính xác, đỉnh đầu sẽ nằm ngang với bề mặt đồng xung quanh.
Những gì bạn đạt được:
- Hoàn thiện phẳng hoàn toàn – không nhô ra, không có điểm vướng víu
- Bề mặt nhẵn để phát triển sơn, sơn mài hoặc lớp gỉ
- Giảm lực cản trong các ứng dụng hàng hải hoặc khí động học
- Xuất hiện chuyên nghiệp, hoàn thiện trên đồng kiến trúc
Những gì bạn từ bỏ:
- Khả năng chống va đập thấp hơn 15–20% so với đầu tròn– đầu chìm có khối lượng vật liệu trên thân ít hơn.
- Lực cản kéo ra thấp hơn- bề mặt ổ trục hình nón có diện tích hiệu dụng nhỏ hơn so với đầu phẳng hoặc đầu xoay.
- Yêu cầu mũi khoan được gia công trước– một bước sản xuất bổ sung làm tăng thêm chi phí và thời gian.
Nguyên tắc quan trọng đối với đồng:Vì đồng mềm nên mũi khoan phải được cắt sạch sẽ và khớp chính xác với góc đinh tán. Một góc không khớp—thậm chí 3–5 độ—tạo ra một điểm ứng suất có thể làm nứt đầu trong quá trình đông kết hoặc dẫn đến lỏng ra khi rung. Nuote Metals cung cấp đinh tán với các góc đầu được ghi lại và có thể đề xuất dụng cụ mũi khoan chính xác cho độ dày đồng của bạn.
Thông số kỹ thuật – Đinh tán đầu chìm bằng đồng
Được sản xuất theo kích thước DIN 302 và ISO 1051. Góc tùy chỉnh có sẵn.
| tham số | Giá trị / Phạm vi | Tiêu chuẩn kiểm tra / Dung sai |
|---|---|---|
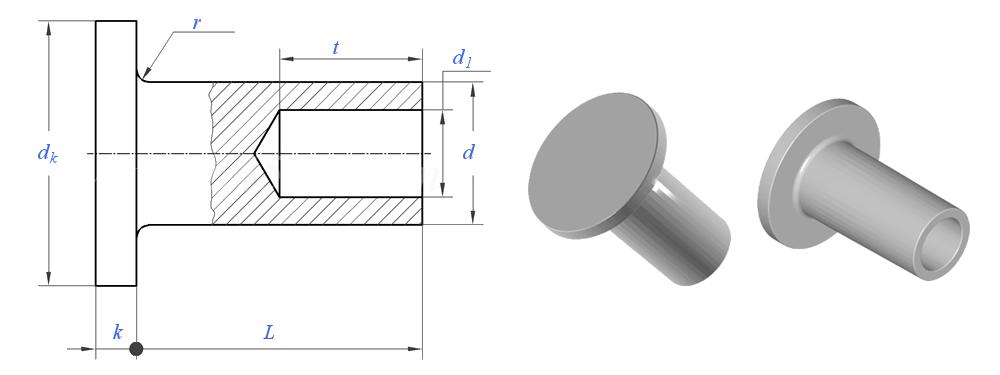
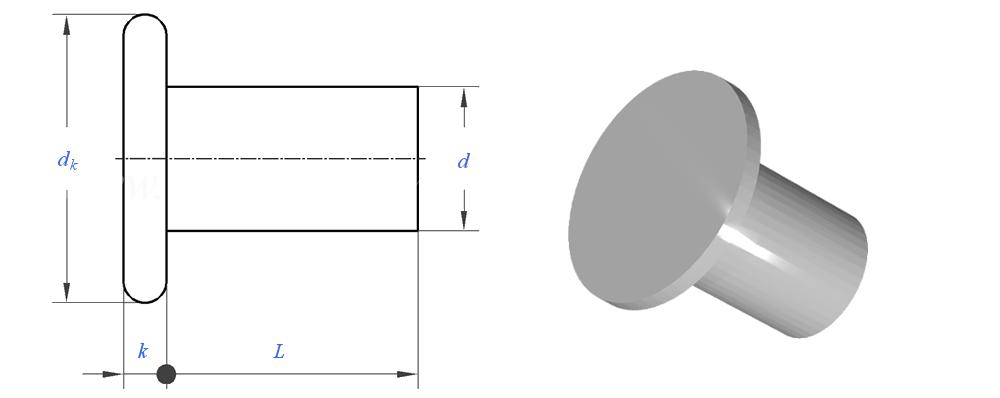
| Đường kính thân (d) | 1,5 – 10 mm | ± 0,05mm (6mm) |
| Đường kính đầu (dk) | 1,4×d đến 1,6×d | ± 0,15mm |
| Chiều cao đầu (k) | 0,3×d đến 0,4×d | ± 0,1mm |
| Góc mũi khoan | 90° (tiêu chuẩn) hoặc 120° | ±1° |
| Chiều dài (L) | 3 – 40mm | ±0.3mm |
| Độ bền kéo | 220 – 280 MPa | ASTM B152 |
| sức mạnh cắt | 180 – 220 MPa | ASTM F606 |
| Độ dẫn điện | ≥58 MS/m (C11000), ≥59 MS/m (C10200) | ASTM B193 |
| độ tinh khiết | ≥99,7% (C11000), ≥99,99% (C10200) | ASTM E53 |
| Tiêu chuẩn | DIN 302, ISO 1051 | Tùy chỉnh trên mỗi bản vẽ |
Các lớp vật liệu:
C11000 (ETP):99,9% đồng, 0,04% oxy. Sử dụng chung về hàng hải, kiến trúc và điện.
C10200 (OFHC):99,99% đồng, không chứa oxy. Các ứng dụng điện tử và đông lạnh quan trọng.
Khi nào chìm là lựa chọn đúng đắn – Và khi nào thì không
Đinh tán bằng đồng chìm không phải là một bản nâng cấp phổ biến từ đầu phẳng hoặc đầu chảo. Họ giải quyết một vấn đề cụ thể—hoàn thiện phẳng—và giới thiệu những vấn đề khác.
Chọn Chìm khi:
- Bề mặt phải hoàn toàn bằng phẳng – sàn thuyền, mái đồng, bảng điều khiển, bề mặt khí động học.
- Đồng đủ dày (2mm) để hỗ trợ mũi khoan sạch mà không bị biến dạng.
- Mối nối phải đối mặt với độ rung thấp và tác động thấp - kiến trúc tĩnh, sàn biển, trang trí trang trí.
- Bạn có thể gia công mũi khoan một cách chính xác – khoan CNC hoặc khoan chính xác, không phải dụng cụ cầm tay.
Không chọn Countersunk khi:
- Đồng mỏng hơn 1,5 mm – mũi khoan loại bỏ quá nhiều vật liệu và làm tấm mỏng yếu đi.
- Khớp bị rung hoặc va đập mạnh – động cơ, máy phát điện, máy móc hạng nặng. Thay vào đó hãy chọn đầu tròn.
- Bạn không thể đảm bảo góc giữa đinh tán và lỗ khớp nhau – sự không khớp sẽ gây ra nứt.
Một sai lầm thường xuyên:Sử dụng đinh tán đồng chìm trên tấm đồng mỏng để có được vẻ ngoài hoàn thiện như mong muốn. Kết quả là mép lỗ bị yếu và hỏng sớm. Đối với đồng mỏng, hãy chọn đầu chảo—nó mang lại lớp hoàn thiện có độ tinh tế thấp mà không cần loại bỏ vật liệu.
Đồng rắn và bán ống – Cái nào hoạt động tốt hơn cho đồng chìm?
| Tính năng | Chìm đồng nguyên khối | Bán chìm đồng hình ống |
|---|---|---|
| Lực đặt | 100% (cơ sở) | 50–60% |
| Độ bền cắt | 100% | 80–85% |
| Nguy cơ nứt đầu | Cao hơn - toàn bộ thân chống lại dòng chảy | Thấp hơn - đầu rỗng dễ biến dạng |
| Ứng dụng tốt nhất | Đồng dày, khớp nối kết cấu | Bộ xả bằng đồng mỏng, khối lượng lớn |
| Tốc độ sản xuất | Chậm hơn | Nhanh hơn 40–50% |
Thông tin chi tiết quan trọng về đồng:Bởi vì đầu chìm mỏng nên lực cài đặt quá mức có thể làm nứt nó—đặc biệt là với đinh tán rắn. Đinh tán chìm hình bán nguyệt làm giảm lực gần một nửa và có độ ổn định cao hơn đối với đồng. Đối với bất kỳ độ dày đồng nào dưới 3 mm, chúng tôi khuyên dùng loại bán ống. Đối với đồng dày hơn hoặc nơi cần độ bền cắt tối đa, hãy chọn chất rắn có lực được kiểm soát.
Chuẩn bị mũi khoan – Bước xảy ra lỗi đinh tán đồng nhiều nhất
Một chiếc đinh tán chìm chỉ có tác dụng tốt khi nó có lỗ bên trong. Đối với đồng, bước này quan trọng hơn so với thép.
Trận đấu góc:Dao cắt mũi khoan phải khớp chính xác với góc đinh tán—90° hoặc 120°. Sự không khớp 3° trên đinh tán 6mm tạo ra khe hở 0,15mm ở một bên. Khi chịu tải, khoảng trống đó trở thành điểm bắt đầu vết nứt.
Kiểm soát độ sâu:Độ sâu mũi khoan phải bằng chiều cao đầu (k). Quá nông - đầu nhô ra. Quá sâu – phần đầu chìm xuống dưới bề mặt và mép đồng mỏng có thể bị biến dạng.
Loại bỏ gờ:Đồng tạo ra các vệt dạng sợi khi gia công. Nếu không được loại bỏ, những gờ này sẽ ngăn đầu côn vào vị trí hoàn toàn. Luôn mài giũa cả hai mặt của lỗ trước khi lắp đặt.
Lựa chọn đe:Sử dụng một cái đe phẳng để làm đinh tán chìm. Một chiếc đe lõm sẽ làm biến dạng mặt phẳng và làm hỏng lớp hoàn thiện phẳng. Đường kính đe phải bằng hoặc lớn hơn đường kính đầu.
Hỗ trợ của chúng tôi:Nuote Metals có thể cung cấp máy đo độ sâu mũi khoan và đề xuất các thông số kỹ thuật của dụng cụ cắt phù hợp với đơn đặt hàng đinh tán của bạn. Đối với các dự án quan trọng, chúng tôi sẽ sản xuất một lô mẫu và kiểm tra chỗ ngồi trên vật liệu đồng thực tế của bạn trước khi sản xuất hoàn chỉnh.
Các câu hỏi thường gặp về đinh tán đầu chìm bằng đồng
Câu hỏi 1: Tôi có thể sử dụng Đinh tán đầu chìm bằng đồng trên tấm đồng 1,5mm mà không làm yếu mối nối không?
Đáp: Chúng tôi không khuyên bạn nên làm điều đó. Một lỗ chìm sẽ loại bỏ vật liệu khỏi tấm—độ sâu thường là 0,3×d đến 0,4×d. Trên đồng 1,5mm có đinh tán 4mm, loại bỏ khoảng 25–30% độ dày tấm ở mép lỗ, làm giảm đáng kể độ bền kéo ra. Đối với đồng dưới 2 mm, thay vào đó hãy chọn đinh tán đầu chảo hoặc đầu phẳng. Họ cung cấp một cấu hình thấp mà không cần loại bỏ tài liệu. Nếu thực sự cần phải hoàn thiện bề mặt phẳng trên đồng mỏng, hãy cân nhắc sử dụng vòng đệm phía sau ở mặt mù để khôi phục độ bền của khớp—Nuote Metals có thể cung cấp vòng đệm đồng phù hợp.
Câu hỏi 2: Tại sao đinh tán đồng chìm của tôi bị nứt ở đầu trong khi lắp đặt?
Đáp: Vết nứt hầu như luôn xuất phát từ một trong ba nguyên nhân: (1) Góc không khớp giữa công cụ mũi khoan và đầu đinh tán—ngay cả chênh lệch 3–5° cũng tạo ra điểm ứng suất. (2) Lực cài đặt quá mức—đồng chỉ cần 40–60% lực dùng cho đinh tán thép. (3) Bán kính phi lê sắc nét tại điểm nối đầu-thân—nếu bán kính dưới 0,3×d, đồng không thể chảy trong quá trình đảo trộn. Tại Nuote Metals, chúng tôi duy trì bán kính phi lê tối thiểu là 0,5×d và kiểm soát góc đầu đến ±1°. Nếu bạn chia sẻ kích thước đinh tán, thông số kỹ thuật của dao mũi khoan và áp suất cài đặt, chúng tôi có thể xác định nguyên nhân và đề xuất cách khắc phục.
Câu 3: Đinh tán đầu chìm bằng đồng có phù hợp cho việc đóng thuyền và làm boong tàu biển không?
Đáp: Có—và đây là một trong những ứng dụng cổ điển của họ. Đinh tán chìm bằng đồng đã được sử dụng trong đóng thuyền gỗ trong nhiều thế kỷ vì chúng nằm ngang với ván, chống ăn mòn nước mặn và không phản ứng với các phụ kiện bằng đồng hoặc đồng thau. Để sử dụng hàng hải hiện đại, chúng tôi khuyên dùng đinh tán chìm bằng đồng nguyên khối có bề mặt hoàn thiện tự nhiên hoặc được đánh bóng—không mạ, điều này có thể tạo ra sự khác biệt về điện. Đầu xả ngăn ngừa vướng vào dây thừng, lưới hoặc chân. Nuote Metals cung cấp đinh tán bằng đồng chìm cho các nhà đóng thuyền và nhà thầu hàng hải trên khắp Châu Âu và Bắc Mỹ. Đối với sàn, chúng tôi đề xuất thân hình bán ống để giảm lực ép lên gỗ và vật liệu tổng hợp mềm hơn.
Thẻ nóng: Đinh tán đầu chìm bằng đồng,Đinh tán bằng đồng Trung Quốc,Đinh tán đầu chìm bằng đồng
Danh mục liên quan
Gửi yêu cầu
Xin vui lòng gửi yêu cầu của bạn trong mẫu dưới đây. Chúng tôi sẽ trả lời bạn trong 24 giờ.
X
Chúng tôi sử dụng cookie để cung cấp cho bạn trải nghiệm duyệt web tốt hơn, phân tích lưu lượng truy cập trang web và cá nhân hóa nội dung. Bằng cách sử dụng trang web này, bạn đồng ý với việc chúng tôi sử dụng cookie.
Chính sách bảo mật