Các sản phẩm
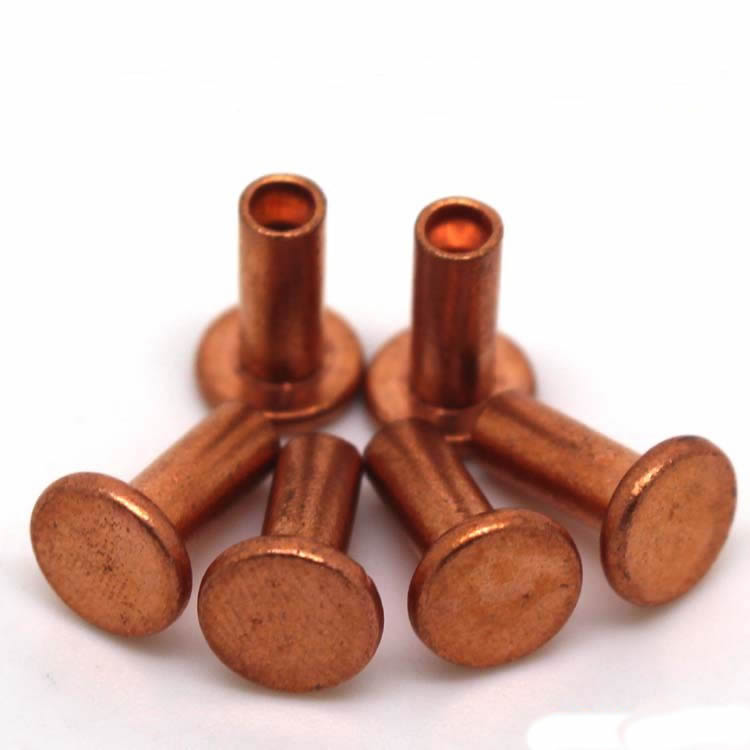
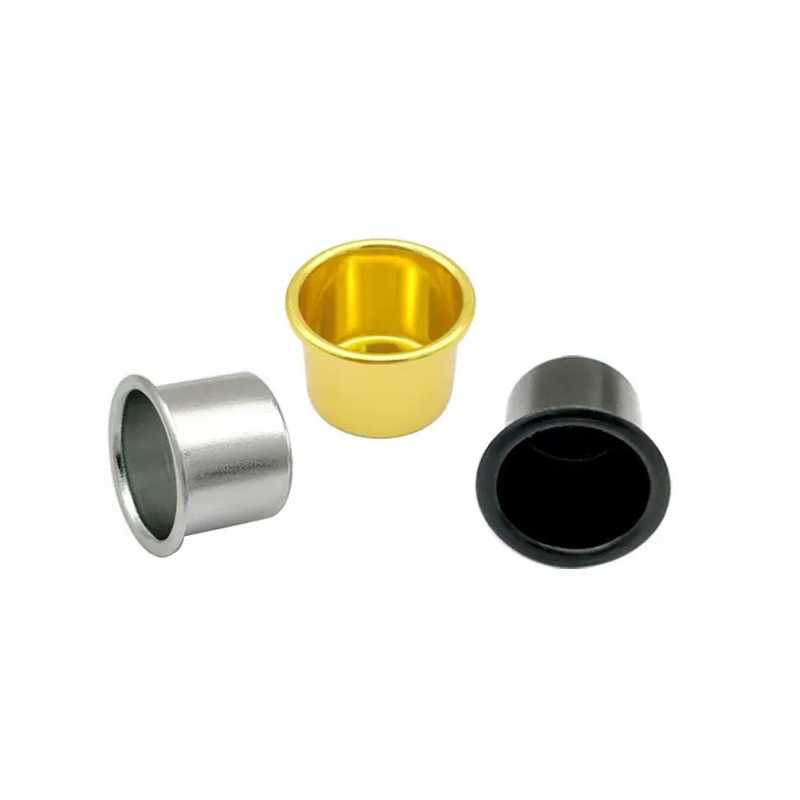
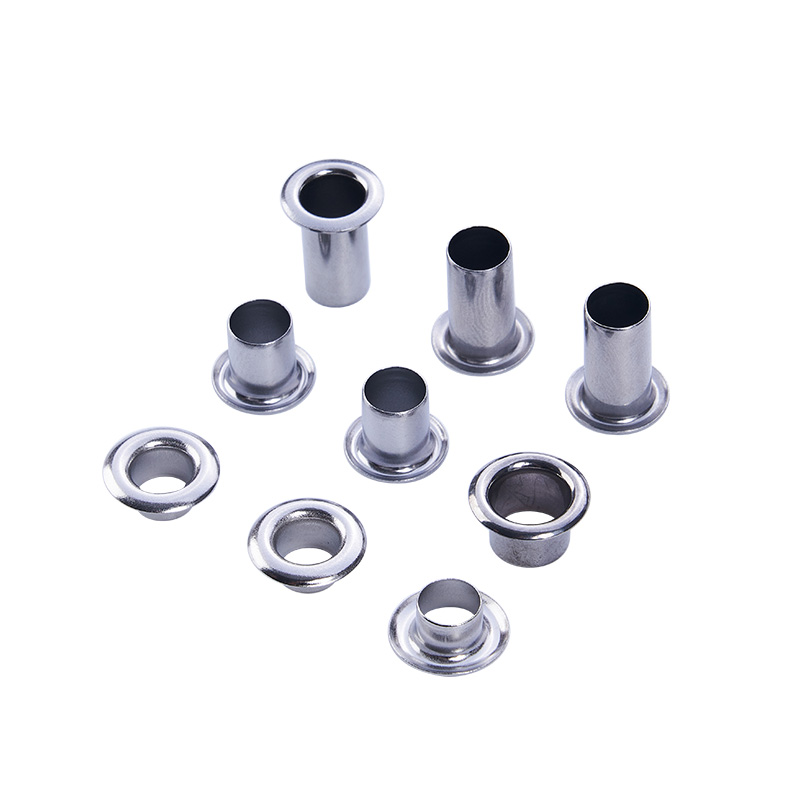
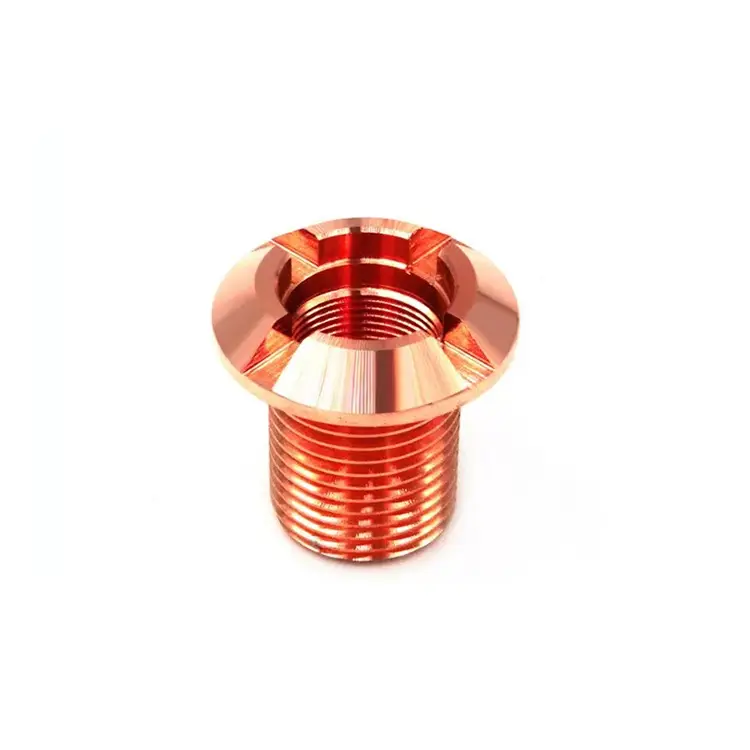
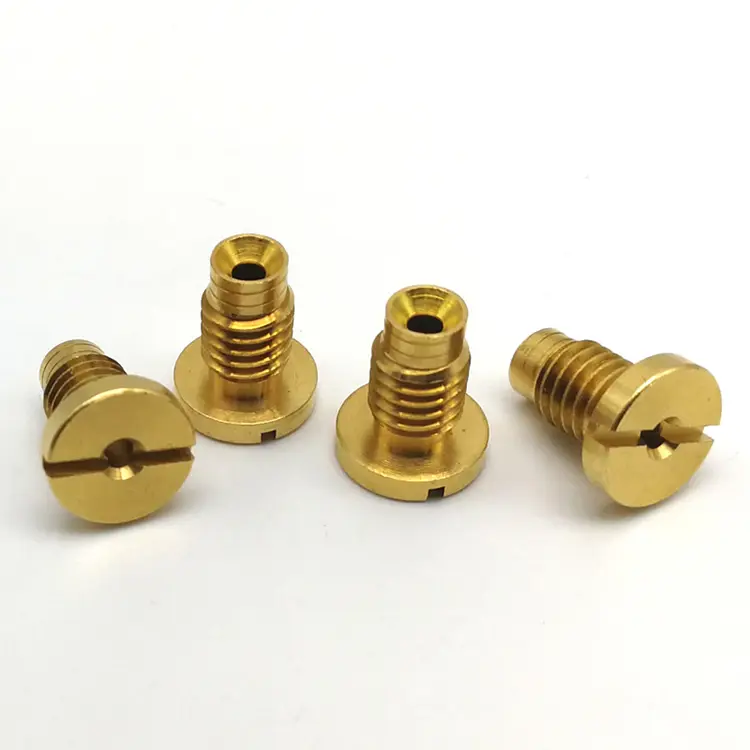
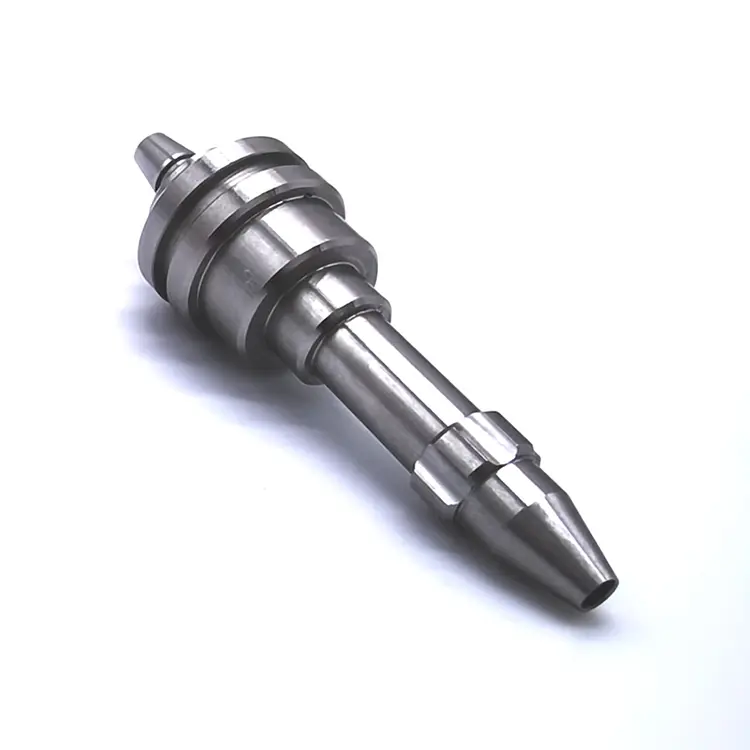
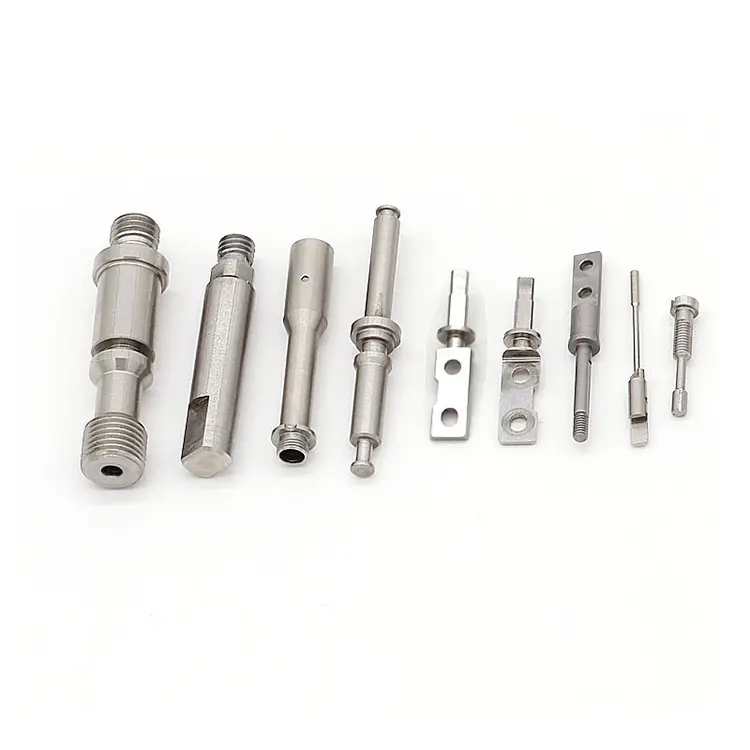
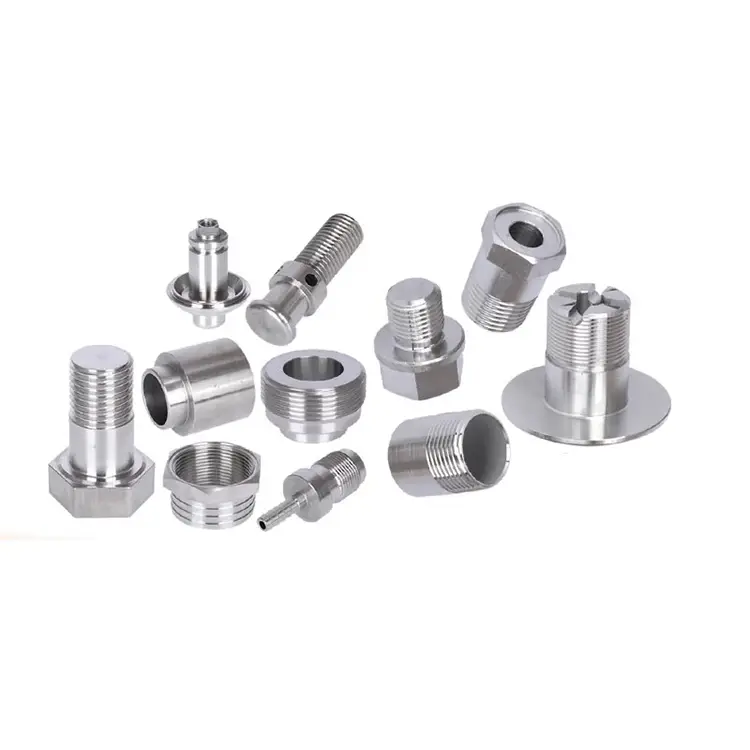
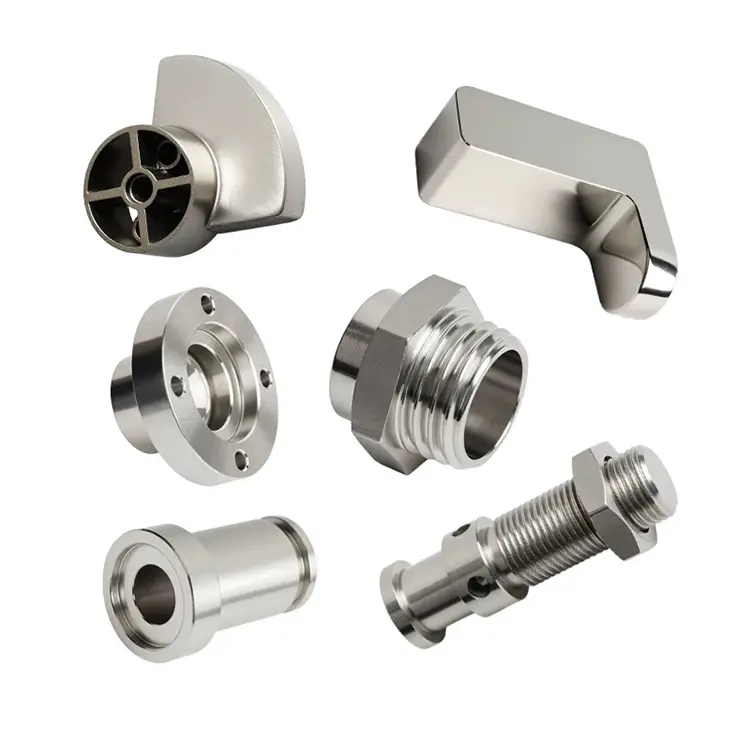
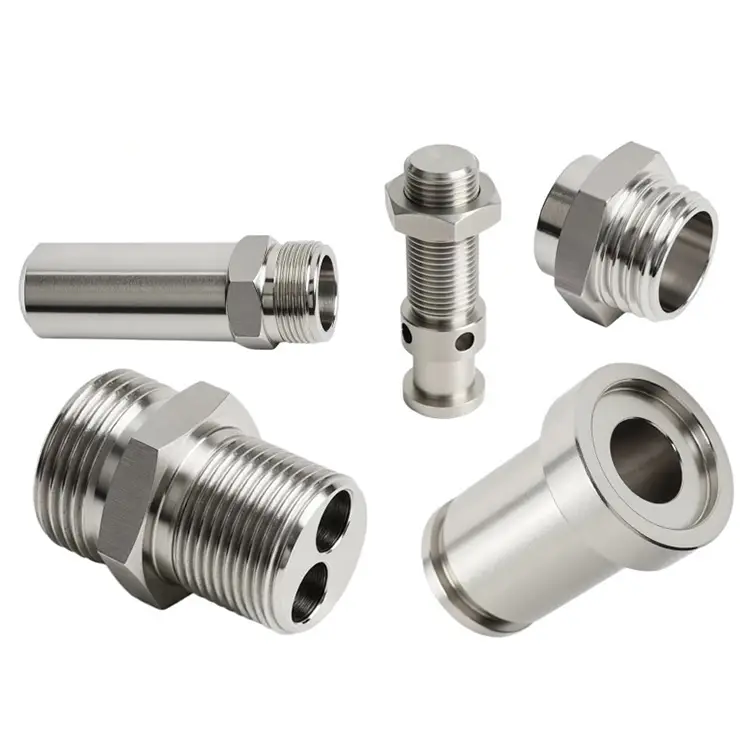
Bộ phận tiện đồng
Nuote Metals có hơn 10 năm kinh nghiệm trong việc sản xuất và cung cấp các bộ phận tiện chuyên dụng và thiết bị tiện CNC của chúng tôi có khả năng sản xuất các bộ phận tiện bằng đồng với các phép đo cực kỳ chính xác để đáp ứng các yêu cầu chi tiết nhất của bạn. Tất cả các bộ phận gia công bằng đồng được sản xuất với dung sai nhỏ nhất và sẽ đáp ứng ngay cả những tiêu chí chặt chẽ nhất.
Gửi yêu cầu
Mô tả Sản phẩm
Đồng thau quay dễ dàng. Thép chống trả. Nhu cầu nhôm được mài giũa. Đồng thì khác. Nó mềm, dẻo và dễ bị lem. Nó làm việc cứng lại một cách nhanh chóng. Nó tạo ra những mảnh vụn dài, dạng sợi quấn quanh dụng cụ và làm xước bề mặt. Và nếu bạn gia công nó với các thông số tiêu chuẩn, bạn sẽ có được một bộ phận có vẻ chấp nhận được nhưng không đạt được kết quả kiểm tra độ dẫn điện.
kim loại Nuotemáy mócBộ phận tiện đồngđối với các ứng dụng mà tính dẫn điện hoặc dẫn nhiệt không phải là một tính năng—đó là toàn bộ chức năng. Đầu nối thanh cái, bộ phận che chắn RF, vòng đệm chân không, chân tản nhiệt. Nếu bộ phận của bạn phải mang dòng điện, tản nhiệt hoặc duy trì đường dẫn tín hiệu không có từ tính thì đồng sẽ là vật liệu. Nhưng chỉ khi nó được gia công chính xác.
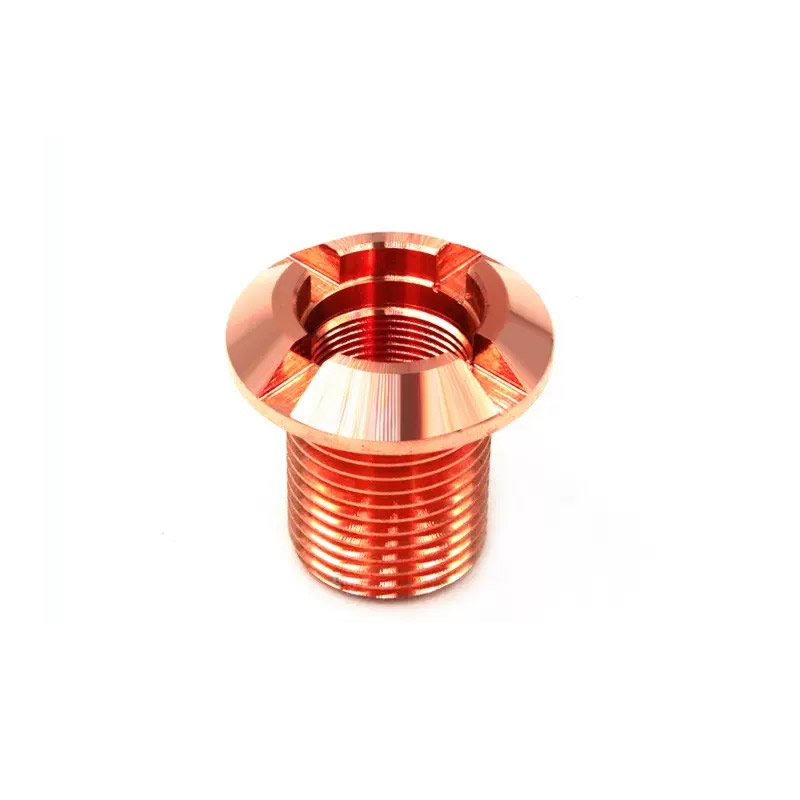
Bốn cái bẫy của việc quay đồng
1. Vết bẩn và vết tích tụ.
Đồng mềm và dẻo nên có xu hướng hàn vào lưỡi cắt dưới áp lực. Điều này tạo thành một cạnh tích hợp (BUE) bị đứt ra một cách khó lường, gây ra độ hoàn thiện bề mặt kém, lệch chiều và các hạt nhúng vào làm tăng điện trở tiếp xúc. Chúng tôi sử dụng dao cào có độ dương cao, hạt dao cacbua được đánh bóng không phủ—các dụng cụ được phủ làm tăng ma sát và làm xấu đi BUE trong đồng. Tốc độ cắt được giữ ở mức cao, lượng tiến vừa phải và chất làm mát hướng chính xác vào mép.
2. Các gờ phá hủy độ dẫn điện.
Các gờ đồng có tính dẻo và bám vào bộ phận. Một gờ trên bề mặt tiếp xúc của thanh cái tạo ra một điểm có điện trở cao. Một gờ trong khoang RF làm thay đổi hành vi tín hiệu. Việc mài giũa tiêu chuẩn bỏ sót các cạnh bên trong. Chúng tôi sử dụng tốc độ nạp được kiểm soát để giảm thiểu sự hình thành gờ tại nguồn, sau đó loại bỏ bavia bằng nhiệt hoặc hoàn thiện dòng chảy mài mòn cho các chi tiết bên trong. Đối với các bề mặt điện quan trọng, chúng tôi kiểm tra bằng máy định hình trước khi đóng hộp hoặc mạ.
3. Làm cứng trong quá trình gia công.
Đồng cứng lại nhanh chóng. Nếu dụng cụ chà xát thay vì cắt, bề mặt sẽ cứng lại, đường cắt tiếp theo sẽ xỉn màu nhanh hơn và bộ phận có thể trở nên quá cứng để tạo hình hoặc uốn tiếp theo. Chúng tôi lập trình tốc độ cắt trên ngưỡng gia công cứng và sử dụng hình học dương, sắc nét để cắt sạch. Đối với C10200 (OFHC), chúng tôi ủ giữa các bước gia công thô và hoàn thiện khi được yêu cầu.
4. Quá trình oxy hóa giữa các hoạt động.
Đồng bị oxy hóa nhanh chóng khi tiếp xúc với không khí, đặc biệt là sau khi gia công, khi kim loại tươi tiếp xúc. Màng oxit làm tăng khả năng chống tiếp xúc và cản trở quá trình hàn, đóng hộp hoặc mạ. Chúng tôi rửa sạch và làm khô các bộ phận ngay sau khi gia công và bảo quản chúng trong tủ đã được lọc nitơ. Đối với các bộ phận sẽ được mạ bạc hoặc đóng hộp, chúng tôi lên lịch hoàn thiện trong vòng 24 giờ kể từ khi gia công.
Các loại đồng chúng tôi gia công – Và tại sao chúng quan trọng
| Cấp | độ tinh khiết | Độ dẫn điện | Đặc điểm chính | Ứng dụng điển hình |
|---|---|---|---|---|
| C11000 (ETP) | ≥99,9% | 58 MS/m | Mục đích chung, cân bằng tốt | Thanh cái, thiết bị đầu cuối, tản nhiệt |
| C10200 (OFHC) | ≥99,99% | 59 MS/m | Không có oxy, không bị giòn | Phốt chân không, thiết bị điện tử nhiệt độ cao |
| C10100 (OFE) | ≥99,99% | 59 MS/m | Lượng oxy cực thấp, độ dẻo cao nhất | Thiết bị điện tử quan trọng, đông lạnh |
| C14500 (Teluri) | ≥99,5% | 50 MS/m | Khả năng gia công được cải thiện bởi Te | Đầu nối quay tốc độ cao |
| C17510 (Berili) | – | 45 MS/m | Độ bền cao, độ dẫn điện tốt | Lò xo, tiếp điểm dòng điện cao |
Một lưu ý về C11000 so với C10200: C11000 là đồng điện tiêu chuẩn. Nó chứa ~0,04% oxy, phù hợp với hầu hết các thanh cái và thiết bị đầu cuối. C10200 không chứa oxy—nó chống lại sự giòn do hydro trong quá trình hàn, hàn đồng thau hoặc làm việc ở nhiệt độ cao. Đối với phốt chân không hoặc bộ phận đông lạnh, chọn C10200 hoặc C10100. Nuote Metals cung cấp cả ba loại này và có thể tư vấn dựa trên đơn đăng ký của bạn.
Dây chuyền tiện đồng của chúng tôi - Được thiết kế để đảm bảo độ dẫn điện và tính toàn vẹn bề mặt
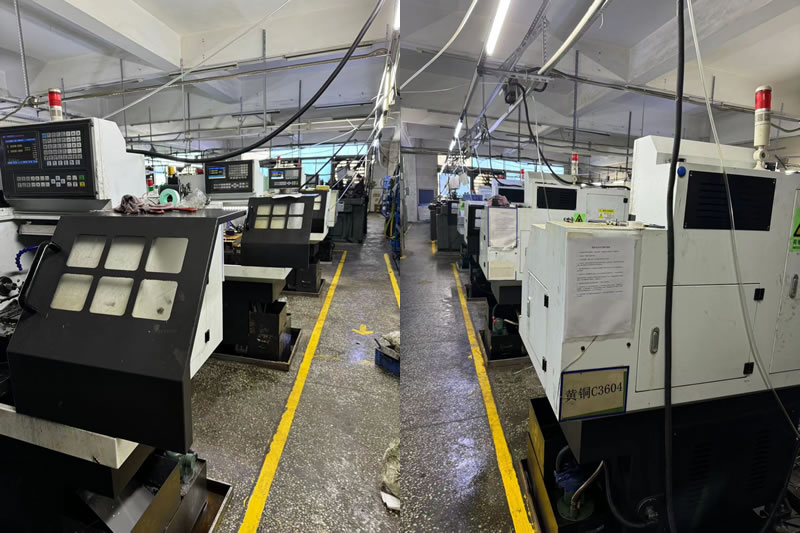
kim loại Nuote vận hành một tế bào tiện đồng chuyên dụng, tách biệt với các dây chuyền thép, không gỉ và nhôm của chúng tôi. Nhiễm chéo là kẻ thù của độ dẫn điện. Một con chip thép duy nhất được nhúng trong thanh cái bằng đồng sẽ trở thành điểm nóng.
Kiểm soát thiết bị và quy trình:
8 máy tiện CNCdành riêng cho đồng và hợp kim đồng, dung tích thanh từ 2mm đến 60mm.
Cacbua không tráng phủ, đánh bónghạt dao chỉ dành riêng cho đồng—không được sử dụng chéo với các vật liệu khác.
Chất làm mát áp suất cao(70 bar) hướng vào lưỡi cắt để làm vỡ phoi và tránh bị nhòe.
Mạ thiếc và mạ bạc tại nhà– chúng tôi kiểm soát quá trình từ phần gia công đến bề mặt hoàn thiện, có thể hàn được.
Xác minh độ dẫn điện:mỗi lô được kiểm tra bằng máy đo thử nghiệm Sigma để xác nhận ≥58 MS/m đối với C11000.
Khả năng âm lượng:
Nguyên mẫu:1–50 chi tiết, tâm tiện 5 trục.
Sản xuất:50–200.000 chiếc, máy tiện cấp phôi với bộ nạp tự động và máy đo trong quá trình.
Tại sao điều này lại quan trọng: Tiện đồng đòi hỏi phải có dụng cụ, chất làm mát và cách xử lý được thiết kế đặc biệt dành cho vật liệu mềm, dẫn điện, nhạy cảm với oxy. Pin chuyên dụng của chúng tôi là lý do tại sao chúng tôi có thể duy trì dung sai ±0,005 mm trên đầu nối thanh cái và mang lại bề mặt vượt qua thử nghiệm độ dẫn điện sau khi mạ bạc.
Một ví dụ thực tế – Đầu nối thanh cái C11000 cho trạm sạc EV
Một nhà sản xuất sạc xe điện ở Châu Âu cần đầu nối thanh cái C11000 có dung sai lỗ khoan 0,01mm, độ hoàn thiện bề mặt Ra 0,8μm và lớp mạ bạc đã vượt qua thử nghiệm phun muối trong 24 giờ. Nhà cung cấp trước đây của họ đã cung cấp các bộ phận có chứa các hạt đồng nhúng gây ra lỗi điện trở sau khi mạ.
Những gì chúng tôi đã làm khác nhau:
- Đã sử dụng các miếng chèn cacbua đánh bóng không tráng phủ để ngăn chặn các hạt tích tụ và các hạt nhúng.
- Chuyển sang hoàn thiện bằng dòng mài mòn cho lỗ khoan bên trong—loại bỏ các gờ mà các dụng cụ cầm tay đã bỏ sót.
- Độ sạch bề mặt đã được xác minh bằng thử nghiệm đồng sunfat trước khi mạ bạc.
- Đã vận chuyển 8.000 chiếc mà không gặp bất kỳ sự cố kháng cự nào. Khách hàng đã loại bỏ việc kiểm tra điện trở tiếp xúc đầu vào.
Câu hỏi thường gặp về bộ phận tiện đồng
Câu hỏi 1: Loại đồng nào tốt nhất cho thanh cái và đầu nối điện?
Trả lời: C11000 (ETP) là lựa chọn tiêu chuẩn cho hầu hết các thanh cái, thiết bị đầu cuối và đầu nối. Nó có độ dẫn điện 58 MS/m, khả năng gia công tốt và tiết kiệm chi phí. Đối với các vòng đệm chân không, các bộ phận đông lạnh hoặc các ứng dụng liên quan đến hàn hoặc hàn đồng, hãy chọn C10200 (OFHC) hoặc C10100 (OFE)—chúng không chứa oxy và chống lại hiện tượng giòn hydro. Để tiện tốc độ cao trong đó khả năng gia công là ưu tiên hàng đầu, C14500 (đồng Tellurium) gia công nhanh hơn nhưng có độ dẫn điện thấp hơn một chút (50 MS/m). Nuote Metals dự trữ tất cả các loại và có thể tư vấn dựa trên yêu cầu của bạn.
Câu 2: Làm thế nào để bạn ngăn chặn các vệt trên các bộ phận tiện bằng đồng?
Trả lời: Các gờ đồng rất dẻo và khó loại bỏ hoàn toàn bằng dụng cụ cầm tay. Phòng ngừa bắt đầu từ hình dạng dụng cụ: chúng tôi sử dụng độ cào có độ dương cao, hạt dao được đánh bóng không tráng phủ và lập trình tốc độ tiến dao để cắt vật liệu một cách sạch sẽ. Đối với các lỗ chéo và các chi tiết bên trong, chúng tôi áp dụng phương pháp hoàn thiện bằng dòng mài mòn hoặc mài mòn nhiệt. Đối với các bộ phận sẽ được mạ bạc hoặc đóng hộp, chúng tôi kiểm tra bằng máy định hình trước khi hoàn thiện—vì lớp mạ không che giấu các gờ; nó khuếch đại chúng.
Câu 3: Bạn có thể gia công đồng không có oxy mà không bị nhiễm bẩn không?
Đ: Vâng. Chúng tôi gia công C10200 và C10100 trên máy tiện chuyên dụng với dụng cụ cacbua không tráng phủ chỉ dành riêng cho đồng. Không có mảnh thép, nhôm hoặc đồng thau nào lọt vào tế bào đồng. Chúng tôi rửa sạch các bộ phận ngay sau khi gia công, bảo quản chúng trong tủ đã được tẩy nitơ và lên lịch đóng hộp hoặc mạ trong vòng 24 giờ. Đối với các bộ phận chân không hoặc đông lạnh quan trọng, chúng tôi cung cấp giấy chứng nhận hàm lượng oxy và báo cáo kiểm tra độ dẫn điện với mỗi lô hàng.
Thẻ nóng: Phụ tùng tiện đồng,Phụ tùng tiện Trung Quốc
Gửi yêu cầu
Xin vui lòng gửi yêu cầu của bạn trong mẫu dưới đây. Chúng tôi sẽ trả lời bạn trong 24 giờ.
X
Chúng tôi sử dụng cookie để cung cấp cho bạn trải nghiệm duyệt web tốt hơn, phân tích lưu lượng truy cập trang web và cá nhân hóa nội dung. Bằng cách sử dụng trang web này, bạn đồng ý với việc chúng tôi sử dụng cookie.
Chính sách bảo mật