Các sản phẩm
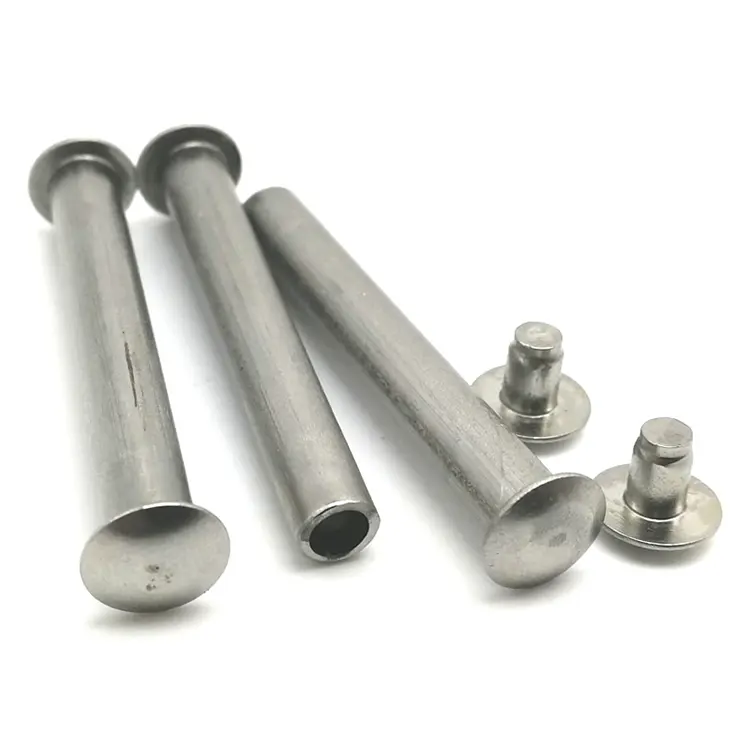
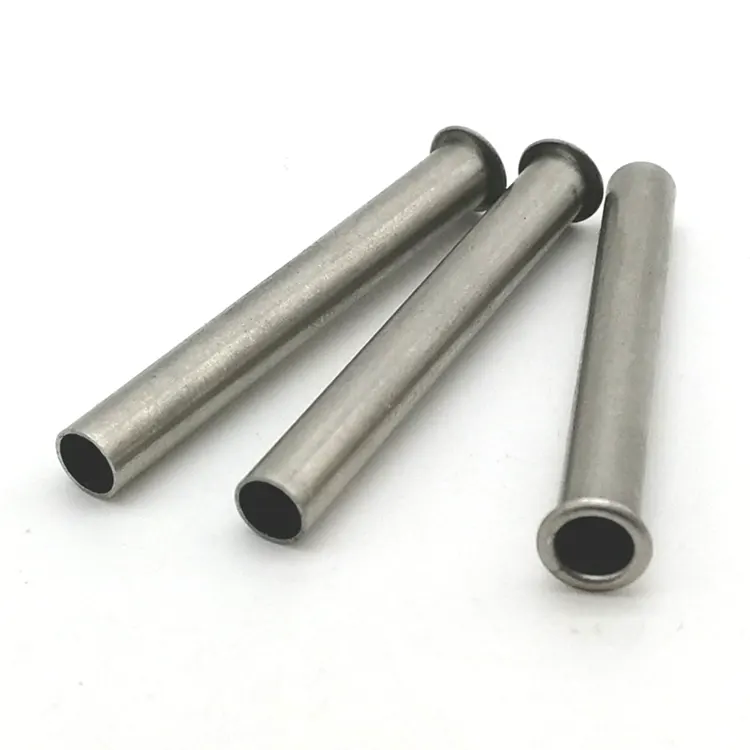
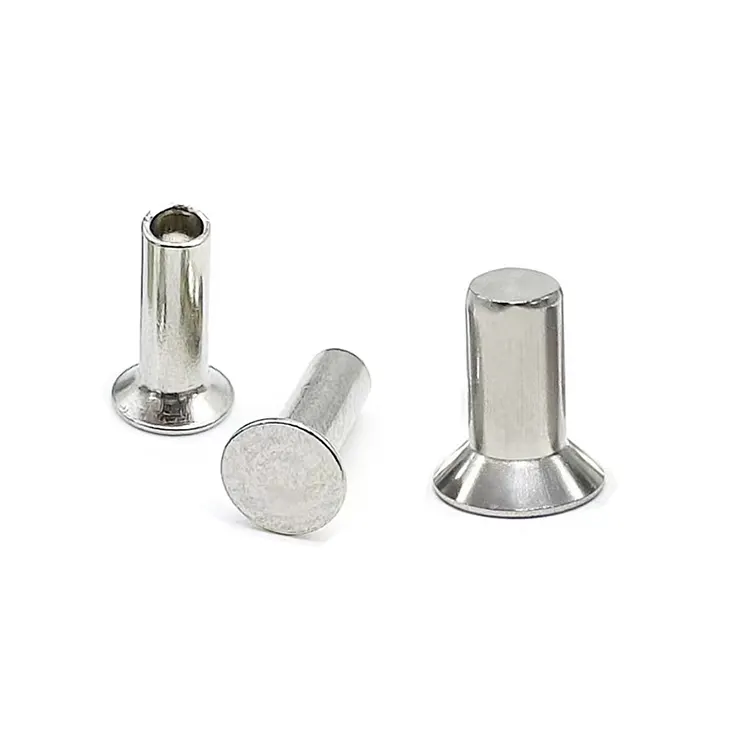
Đinh tán đầu chìm bằng sắt
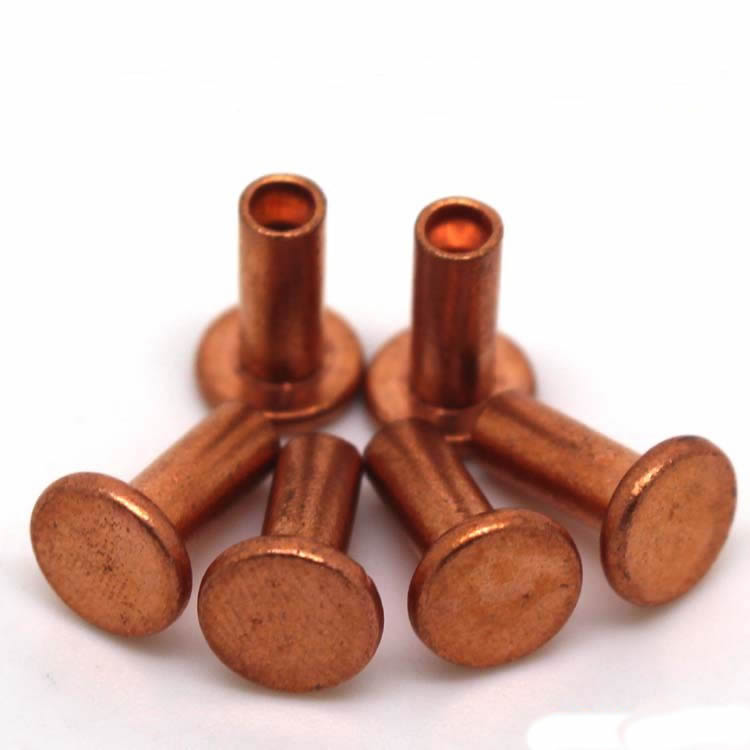
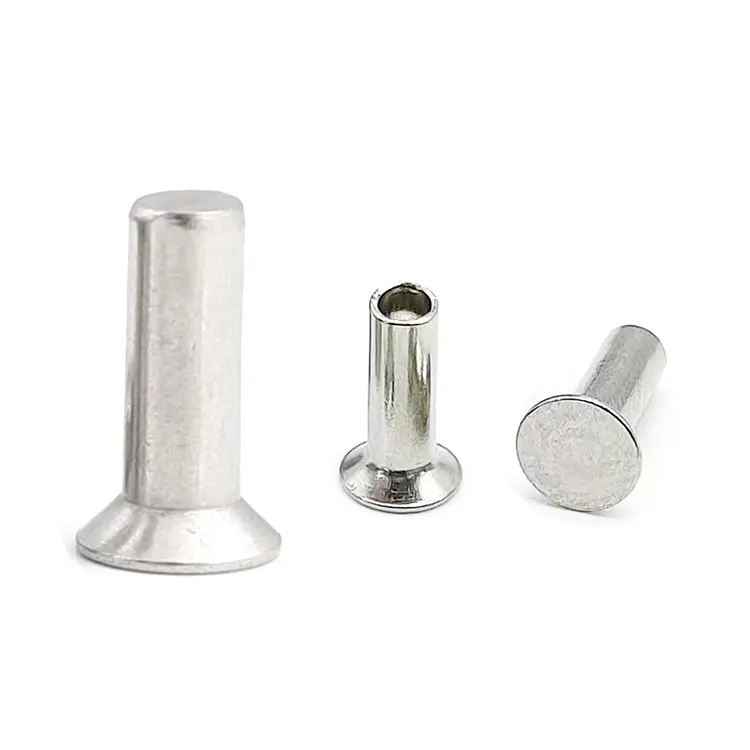
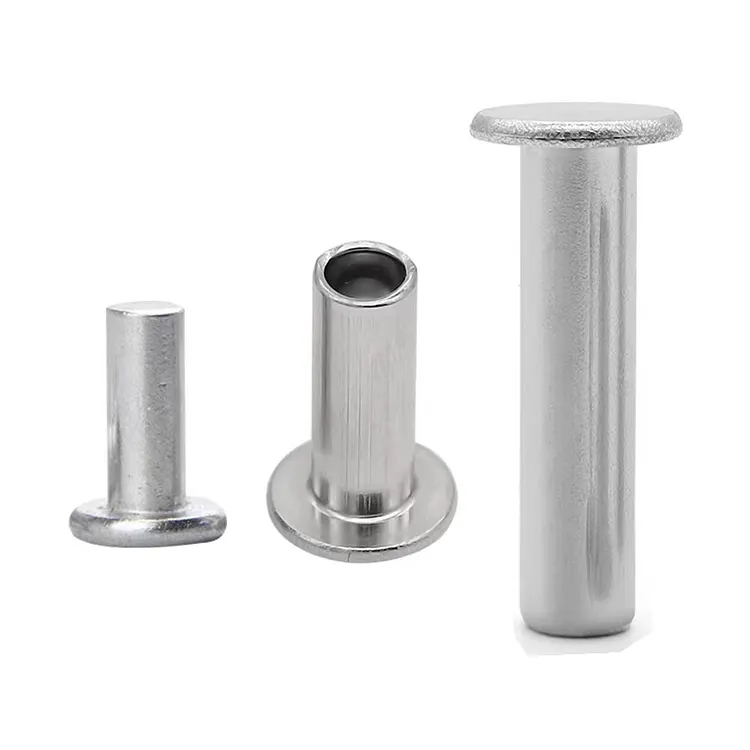
Đầu của đinh tán đầu chìm bằng sắt có hình dạng giống như một hình nón cụt, với hình nón thường nghiêng một góc 90° hoặc 120° so với trục của đinh tán. Hình dạng này cho phép đầu đinh tán nằm ngang bằng với bề mặt của bộ phận được kết nối sau khi lắp đặt, mang lại vẻ ngoài mịn màng. Điều này đặc biệt thích hợp cho các ứng dụng mà độ phẳng bề mặt là rất quan trọng. Hãy đến với Nuote Metals để tùy chỉnh chiếc đinh tán đầu chìm bằng sắt mà bạn mong muốn. Các kỹ sư của chúng tôi, với hơn 10 năm kinh nghiệm, rất quen thuộc với việc sản xuất các loại đinh tán khác nhau.
Gửi yêu cầu
Mô tả Sản phẩm
Không phải mọi đinh tán đều có thể được nhìn thấy hoặc cảm nhận được. Khi sản phẩm hoàn thiện của bạn yêu cầu vẻ ngoài bóng bẩy, chuyên nghiệp và không có điểm vướng víu,Đinh tán đầu chìm bằng sắtlà câu trả lời. Tại Nuote Metals, chúng tôi sản xuất các ốc vít này với mặt trên phẳng có góc chính xác, nằm hoàn toàn phẳng với vật liệu xung quanh sau khi lắp đặt.
Kiểu lắp vừa vặn này giúp loại bỏ các đầu nhô ra vướng vào quần áo, cắt vào ngón tay hoặc cản trở các bộ phận chuyển động. Đó là lý do tại sao đinh tán chìm là lựa chọn tiêu chuẩn cho đồ kim loại kiến trúc, ngoại thất phương tiện, nội thất toa xe lửa và bất kỳ ứng dụng nào mà độ nhẵn bề mặt cũng quan trọng như độ bền của mối nối.
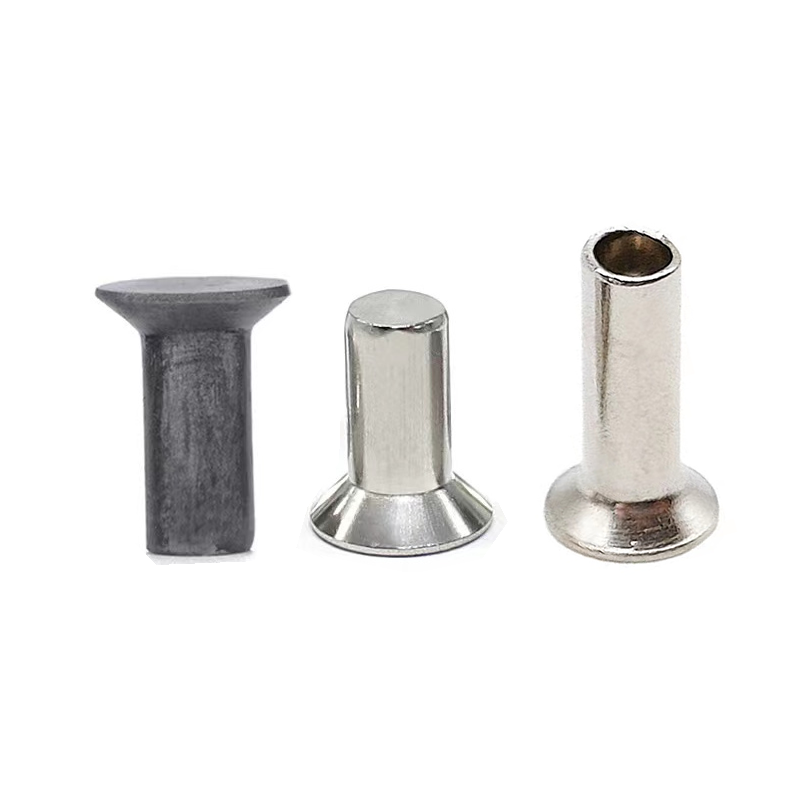
Điều gì làm cho một cái đầu chìm trở nên độc đáo?
Mũi khoan (còn được gọi là "đầu phẳng" hoặc "đầu phẳng chìm") được xác định bởi mặt dưới hình nón của nó, được thiết kế để đặt vào lỗ mũi khoan được khoan trước.
Các đặc điểm hình học chính:
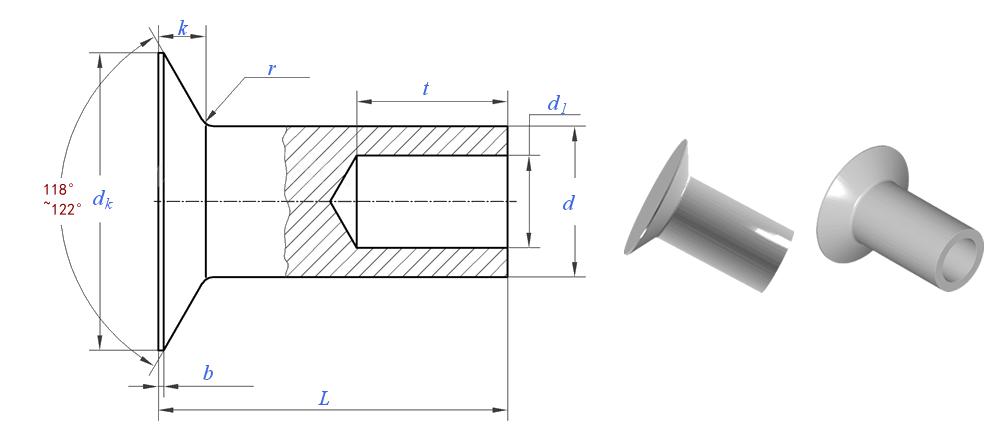
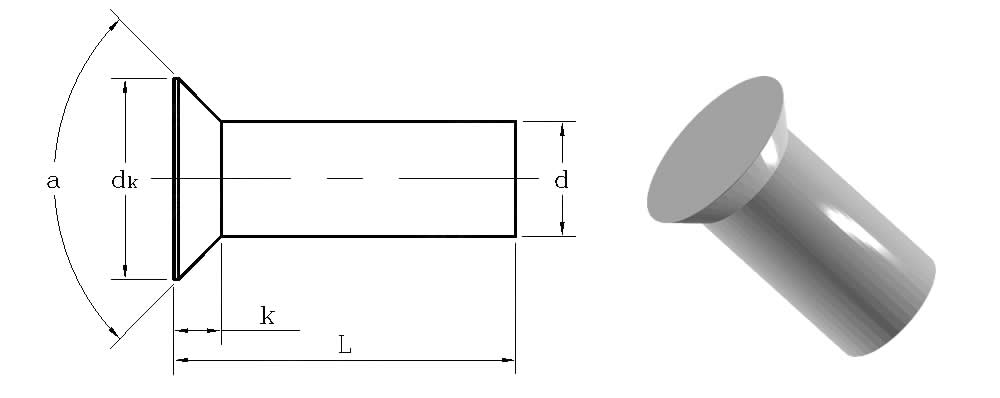
Hình dạng đầu:Mặt trên phẳng có bề mặt ổ trục hình côn 90° hoặc 120° bên dưới
Đường kính đầu:Khoảng 1,4× đến 1,6× đường kính thân (nhỏ hơn đầu tròn hoặc đầu chảo)
Chiều cao đầu:Rất thấp – chỉ 0,3× đến 0,4× đường kính thân
Hồ sơ hoàn thiện:Nằm chính xác bằng – hoặc hơi thấp hơn – bề mặt
Yếu tố quan trọng – Góc mũi khoan:
Hầu hết các tiêu chuẩn (bao gồm DIN 302 và ISO 1051) chỉ định góc mũi khoan 90° cho mục đích sử dụng thông thường. Đối với các vật liệu mềm hơn như nhôm hoặc nhựa, đôi khi 120° được ưu tiên hơn để giảm lực căng ở cạnh. Nuote Metals cung cấp cả hai góc – và các góc tùy chỉnh theo yêu cầu.
Thông số kỹ thuật – Đinh tán đầu chìm bằng sắt
Chúng tôi sản xuất theo tiêu chuẩn DIN 302 (đinh tán đầu chìm, dạng rắn và bán ống) và ISO 1051, với đầy đủ các tùy chọn tùy chỉnh.
Dữ liệu kích thước và cơ học kết hợp
| tham số | Giá trị / Phạm vi | Tiêu chuẩn kiểm tra / Dung sai |
|---|---|---|
| Đường kính thân (d) | 2 – 16 mm | ± 0,1mm (10mm) |
| Đường kính đầu (dk) | 1,4×d đến 1,6×d | ± 0,2mm |
| Chiều cao đầu (k) | 0,3×d đến 0,4×d | ± 0,15mm |
| Góc mũi khoan | 90° (tiêu chuẩn) hoặc 120° | ±2° |
| Chiều dài (L) | 4 – 50 mm (có sẵn tùy chỉnh) | ± 0,5mm |
| Độ bền kéo | 330 – 450 MPa | ASTM A31 |
| Sức mạnh năng suất (Hạng A) | ≥160 MPa | ASTM A31 |
| sức mạnh cắt | 250 – 350 MPa | ASTM F606 |
| độ cứng | 80 – 95 HRB | Rockwell B |
Countersunk vs. Round vs. Pan – Hướng dẫn đưa ra quyết định rõ ràng
Thay vì một bảng, đây là logic đơn giản:
- Chọn chìmkhi bề mặt phải phẳng hoàn toàn - không được phép có phần nhô ra. Điều này rất quan trọng đối với các tấm bên ngoài của xe, tay vịn, vỏ băng tải và các bộ phận lắp ráp cuối cùng, nơi sơn hoặc sơn tĩnh điện sau đó sẽ được tán đinh. Mặt trên phẳng cũng ngăn ngừa sự tích tụ mảnh vụn.
- Chọn đầu trònkhi khớp chịu rung động và tác động mạnh – mái vòm cao sẽ hấp thụ chấn động và mang lại khả năng chống kéo ra tối đa.
- Chọn đầu chảokhi làm việc với các vật liệu mỏng hoặc mềm cần phân bổ tải trọng rộng và có biên dạng thấp (nhưng không bằng phẳng).
Đối với hầu hết các ứng dụng quan trọng về mặt hoàn thiện – kiến trúc, giao thông và hàng tiêu dùng – Đinh tán đầu sắt là lựa chọn hợp lý duy nhất. Nuote Metals có thể cung cấp các thông số kỹ thuật dụng cụ mũi khoan phù hợp để đảm bảo chỗ ngồi hoàn hảo.
Rắn và bán ống – Hai con đường dẫn đến lớp hoàn thiện phẳng
Cả hai loại thân đều tương thích với đầu chìm nhưng chúng phù hợp với quy mô sản xuất khác nhau.
| Tính năng | chìm rắn | Bán chìm hình ống |
|---|---|---|
| Dạng chân | Hoàn toàn chắc chắn qua đầu | Đầu rỗng (độ sâu 20–40%) |
| Lực cài đặt cần thiết | 100% (cơ sở) | 60–70% |
| Độ bền cắt | 100% (tối đa) | 85–90% |
| Tốt nhất cho | Tấm dày, mối nối kết cấu an toàn | Tấm mỏng, sản xuất hàng loạt tự động |
| Cài đặt điển hình | Máy ép thủy lực hoặc tán đinh tác động | Tán đinh bằng khí nén hoặc móc cuộn |
Lời khuyên thiết thực: Fhoặc dây chuyền sản xuất ô tô hoặc thiết bị, hãy chọn loại bán ống - nó đông kết nhanh hơn và cần ít lực hơn. Đối với các bộ phận cầu hoặc thiết bị nặng, hãy chọn chất rắn để có độ bền tối đa.
Các yếu tố lắp đặt quan trọng cho đinh tán chìm
Để đạt được độ vừa vặn thực sự đòi hỏi độ chính xác cao hơn các kiểu đầu khác. Thực hiện theo các quy tắc sau để có kết quả tốt nhất:
Chuẩn bị lỗ mũi khoan:Góc mũi khoan (90° hoặc 120°) phải khớp chính xác với đầu đinh tán. Chỉ cần lệch 5° sẽ khiến đầu nhô ra hoặc lõm xuống dưới bề mặt, ảnh hưởng đến cả hình dáng bên ngoài và khả năng truyền tải.
Kiểm soát độ sâu:Độ sâu mũi khoan phải bằng chiều cao đầu (k). Quá nông - cái đầu ngồi kiêu hãnh. Quá sâu – đầu chìm xuống dưới bề mặt, làm mỏng mép vật liệu.
Loại bỏ gờ:Luôn mài nhẵn cả hai mặt của lỗ trước khi lắp đặt – các gờ ngăn không cho đầu côn vào vị trí hoàn toàn và gây ra tải lệch tâm.
Lựa chọn đe:Sử dụng một cái đe phẳng để đặt đinh tán chìm. Một chiếc đe lõm sẽ làm biến dạng phần đầu và làm hỏng lớp hoàn thiện phẳng.
Mẹo chuyên nghiệp từ Nuote Metals:Chúng tôi có thể cung cấp máy đo độ sâu mũi khoan và thông số kỹ thuật của công cụ thiết lập phù hợp với đơn đặt hàng đinh tán của bạn – giúp bạn tránh khỏi việc thử và sai sót trên sàn sản xuất.
Hỗ trợ Kỹ thuật Chính xác – Chuyên môn Ngoài Thử nghiệm
Tại Nuote Metals, chúng tôi biếtĐinh tán đầu chìm bằng sắthiệu suất phụ thuộc vào tính nhất quán hình học và khả năng tương thích lắp đặt – không chỉ độ bền vật liệu. Với hơn 20 năm và hơn 500 triệu đinh tán chìm được cung cấp cho các lĩnh vực ô tô, đường sắt và kiến trúc, chúng tôi dự đoán các vấn đề trong thế giới thực như góc không khớp, nứt cạnh và chỗ ngồi lệch tâm trước khi chúng chạm tới dây chuyền của bạn.
Điều gì làm chúng tôi khác biệt:
- Lấy mẫu trước khi sản xuất:Các lô mẫu đi kèm với báo cáo cài đặt chi tiết – đề xuất đe, đường cong lực và dữ liệu xác nhận độ vừa khít.
- Kiểm soát quá trình SPC:Chúng tôi giám sát góc đầu, độ đồng tâm và chiều cao tại mỗi trạm tạo hình – phát hiện những sai lệch dưới 0,05mm trong thời gian thực.
- Hỗ trợ kỹ thuật tại chỗ:Đối với các dự án quan trọng, các kỹ sư của chúng tôi hỗ trợ thiết lập dụng cụ và hiệu chỉnh dây chuyền sản xuất.
- Truy xuất nguồn gốc đầy đủ:Mỗi lô bao gồm các báo cáo kích thước, chứng chỉ vật liệu ASTM A31 và sự kiểm tra tùy chọn của bên thứ ba.
Chúng tôi chia sẻ dữ liệu quy trình một cách cởi mở - vì giao tiếp rõ ràng sẽ tạo dựng được niềm tin. Cách tiếp cận tập trung vào ứng dụng này, vượt xa các danh sách thử nghiệm chung, chính là điểm khác biệt của Nuote Metals.
Các câu hỏi thường gặp về đinh tán đầu chìm bằng sắt
Câu hỏi 1: Sự khác biệt giữa đinh tán đầu chìm 90° và đầu chìm 120° là gì?
Trả lời: Góc đề cập đến bề mặt hình nón thuôn nhọn bên dưới đầu. 90° là tiêu chuẩn quốc tế cho hầu hết các ứng dụng thép và kim loại (DIN 302, ISO 1051). Nó mang lại cảm giác vừa khít với dụng cụ mũi khoan tiêu chuẩn. 120° thường được sử dụng cho các vật liệu mềm hơn như nhôm, nhựa hoặc gỗ – góc rộng hơn giúp giảm áp lực lên cạnh và giảm nguy cơ vật liệu bị tách xung quanh lỗ. Tại Nuote Metals, chúng tôi cung cấp cả hai và có thể đề xuất góc chính xác dựa trên độ cứng và độ dày vật liệu của bạn. Nếu bạn không chắc chắn, hãy gửi cho chúng tôi thông số kỹ thuật vật liệu của bạn và chúng tôi sẽ tư vấn.
Câu hỏi 2: Đầu đinh tán có thể bị nứt trong quá trình cài đặt nếu tôi sử dụng góc mũi khoan sai không?
Đáp: Chắc chắn rồi – và đó là lỗi thường gặp ở hiện trường. Nếu góc mũi khoan trong vật liệu của bạn sắc nét hơn hoặc nông hơn đầu đinh tán thì đầu đinh tán sẽ không đồng đều. Trong quá trình cài đặt, điểm tiếp xúc không khớp tạo ra các điểm ứng suất có thể khiến cạnh đầu bị cắt hoặc nứt, đặc biệt với các loại sắt/thép cứng hơn. Luôn khớp các góc một cách chính xác. Nếu dụng cụ hiện tại của bạn sử dụng góc không chuẩn, Nuote Metals có thể sản xuất đinh tán có góc tùy chỉnh để phù hợp – chỉ cần cung cấp thông số kỹ thuật dao cắt mũi khoan của bạn.
Câu 3: Đinh tán đầu chìm bằng sắt có yếu hơn đinh tán đầu tròn không?
Đáp: Về độ bền cắt (lực từ bên này sang bên kia), chúng gần như giống nhau vì cả hai đều dựa vào đường kính thân. Tuy nhiên, về khả năng chống va đập và lực kéo ra, đầu tròn mạnh hơn vì nó có khối lượng vật liệu lớn hơn ở tâm cán. Đầu chìm, mỏng hơn, có khả năng chịu va đập thấp hơn khoảng 15–20%. Đây là lý do tại sao chúng tôi khuyên dùng đầu chìm cho các môi trường có độ va đập thấp, yêu cầu hoàn thiện cao (như tấm ốp kiến trúc hoặc tấm nội thất) và đầu tròn cho các khung kết cấu chịu tải nặng. Nuote Metals luôn hỏi về môi trường hoạt động của bạn để hướng dẫn bạn có kiểu đầu phù hợp.
Thẻ nóng: Đinh tán đầu sắt, Đinh tán sắt sản xuất tại Trung Quốc, Nhà sản xuất đinh tán sắt
Danh mục liên quan
Gửi yêu cầu
Xin vui lòng gửi yêu cầu của bạn trong mẫu dưới đây. Chúng tôi sẽ trả lời bạn trong 24 giờ.
X
Chúng tôi sử dụng cookie để cung cấp cho bạn trải nghiệm duyệt web tốt hơn, phân tích lưu lượng truy cập trang web và cá nhân hóa nội dung. Bằng cách sử dụng trang web này, bạn đồng ý với việc chúng tôi sử dụng cookie.
Chính sách bảo mật