Các sản phẩm
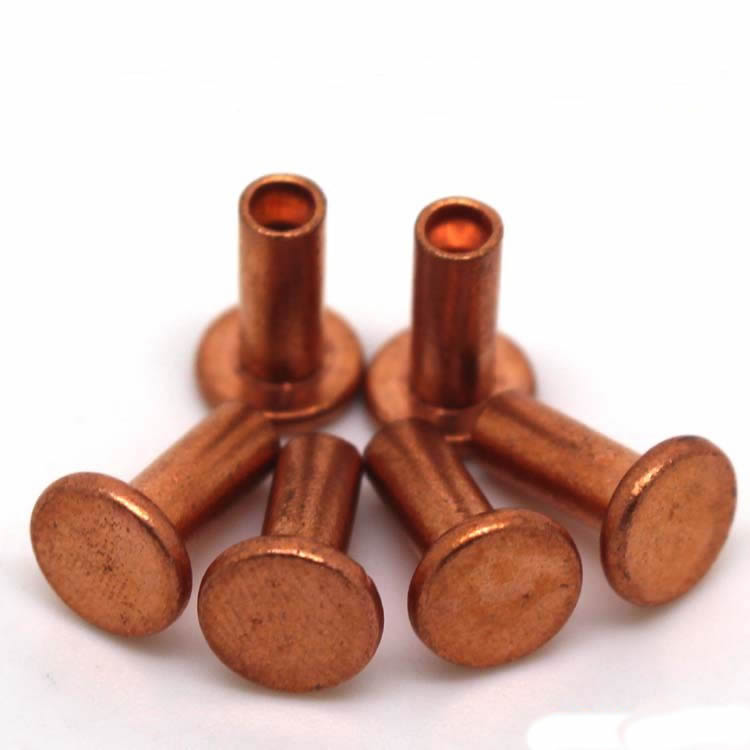
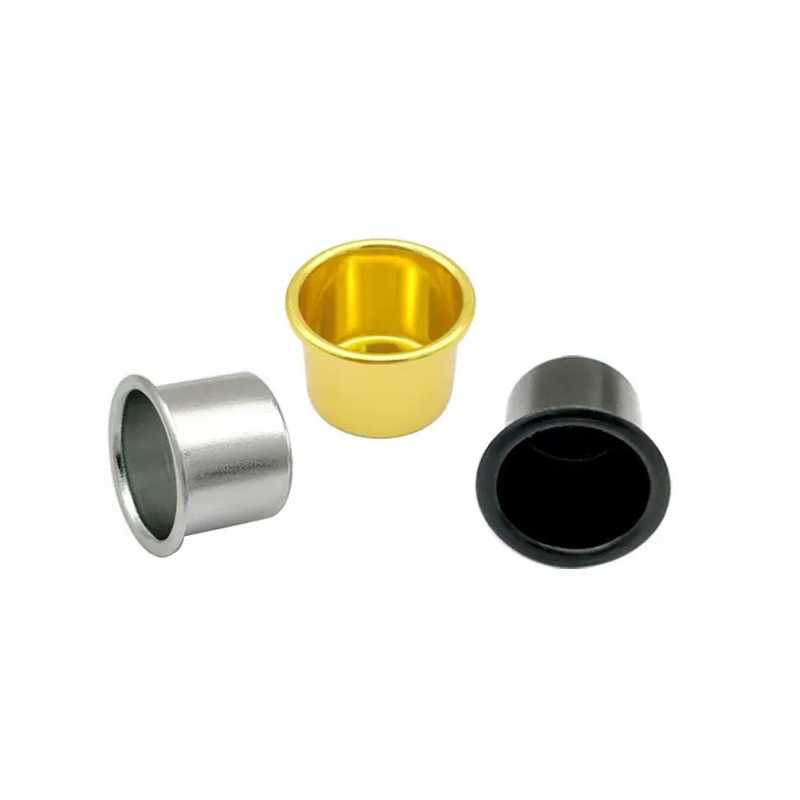
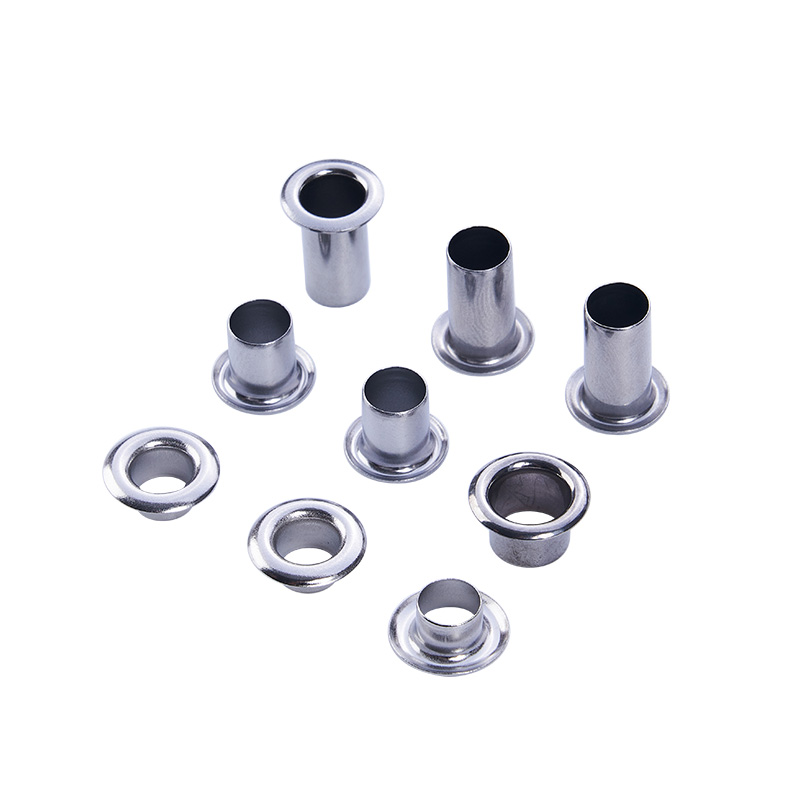
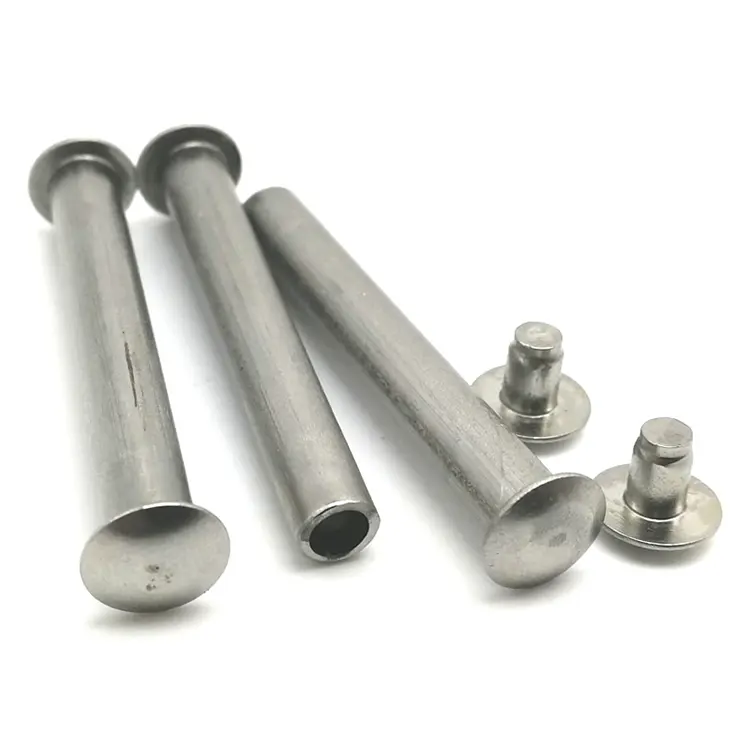
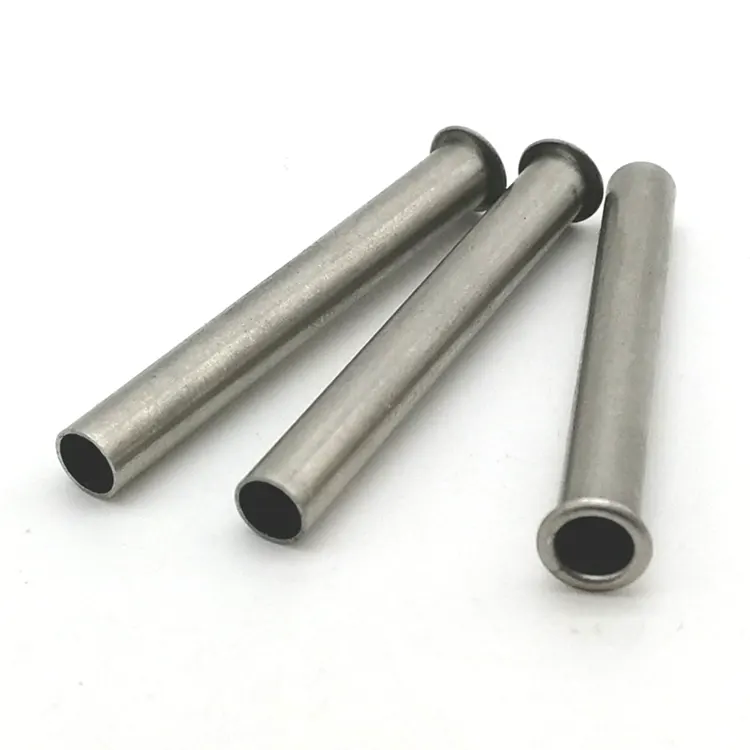
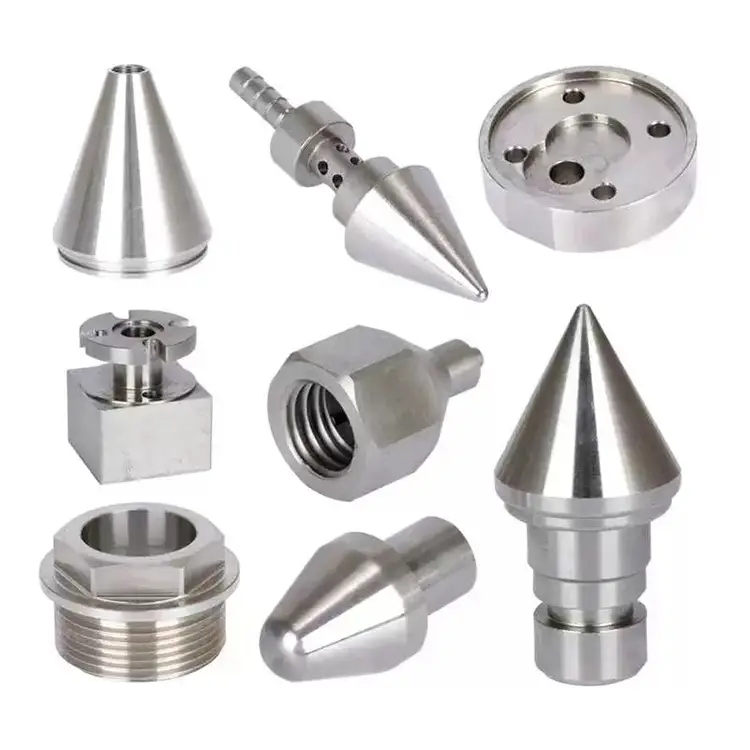
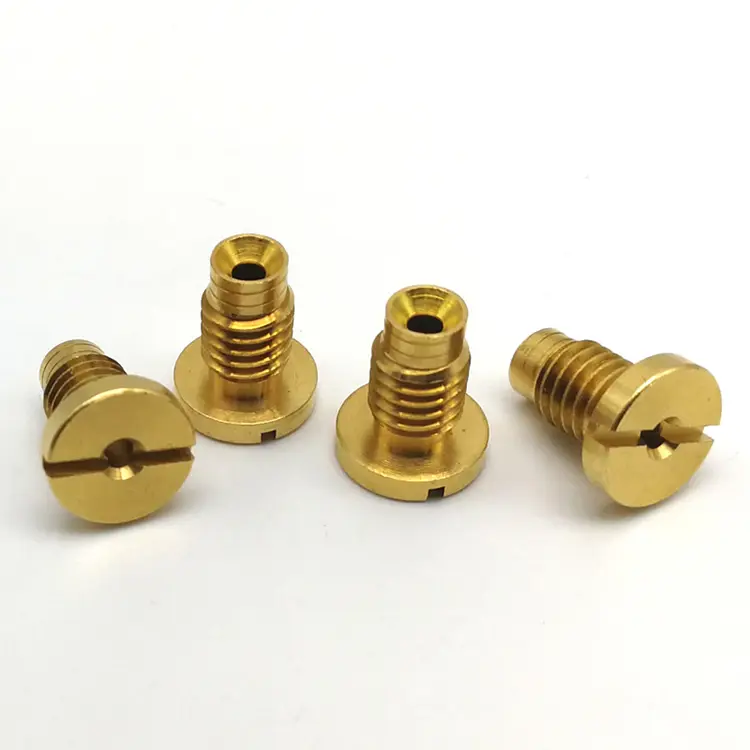
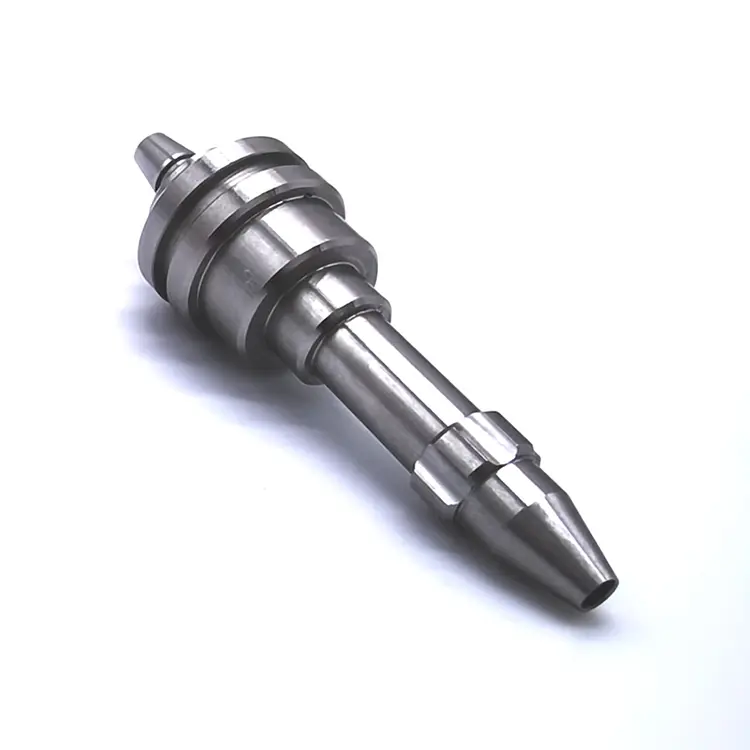
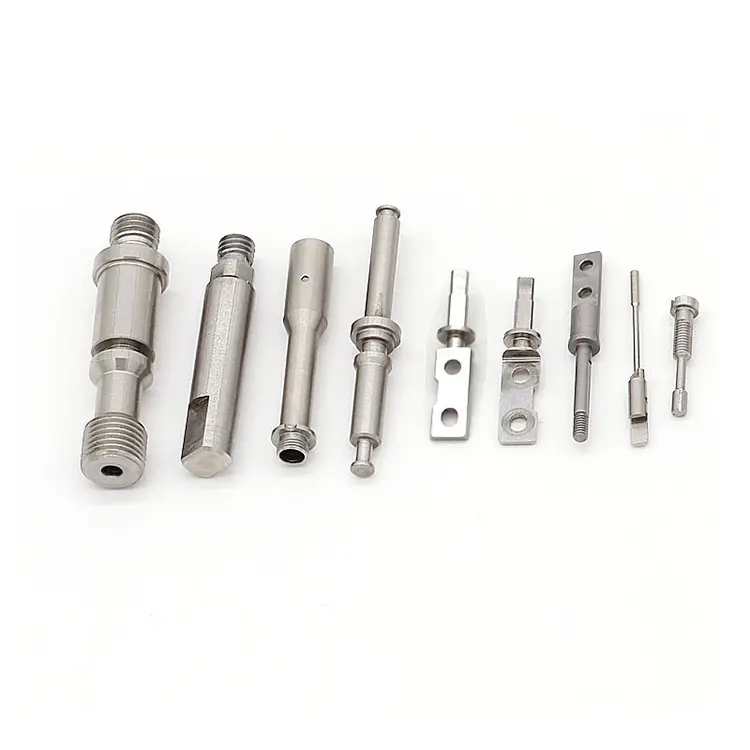
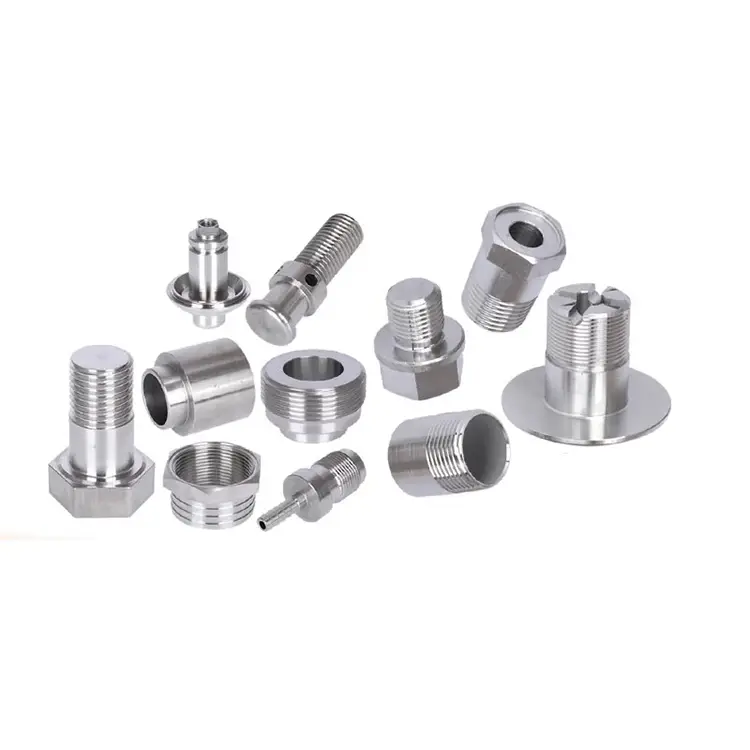
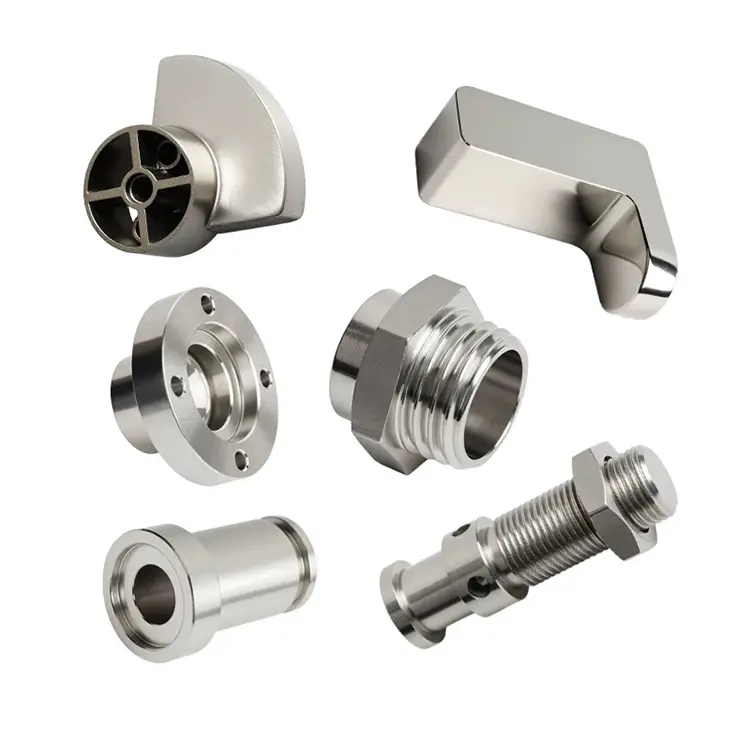
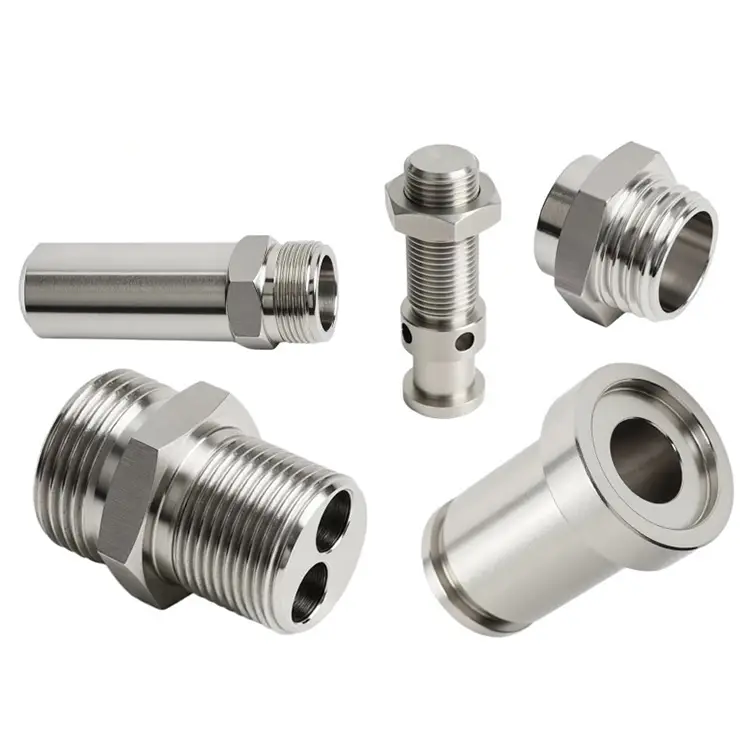
Bộ phận tiện thép
Nuote Metals cung cấp các bộ phận tiện bằng thép với nhiều kích cỡ khác nhau từ đường kính 0,5mm đến đường kính 100mm. Chúng tôi sản xuất các bộ phận tiện bằng thép bằng cách sử dụng máy tiện thủ công và máy tiện CNC. Sử dụng công nghệ sản xuất cập nhật nhất, chúng tôi có thể sao chép lại các phép đo chính xác nhiều lần, chỉ cần gửi cho chúng tôi yêu cầu của bạn và sau đó chúng tôi sẽ thực hiện bước tiếp theo.
Gửi yêu cầu
Mô tả Sản phẩm
Đồng thau quay dễ dàng. Dòng chảy nhôm. Thép thì khác. Nó cứng lại dưới dụng cụ, mài mòn các hạt dao trong vài phút và di chuyển trong quá trình xử lý nhiệt. Đó là lý do tại sao nhiều cửa hàng máy móc báo giá công việc tiện thép ở mức cao—hoặc tránh chúng hoàn toàn.
Nuote Metals có cách tiếp cận ngược lại. Chúng tôi chuyên vềBộ phận tiện thépmà các cửa hàng khác từ chối: thép cứng 4140, nitrided 1045, thép không gỉ 17-4 PH, thép công cụ D2. Nếu bộ phận của bạn cần phải chịu tải, mài mòn và mỏi, chúng tôi có thể gia công nó theo thông số kỹ thuật và giao hàng đúng tiến độ.
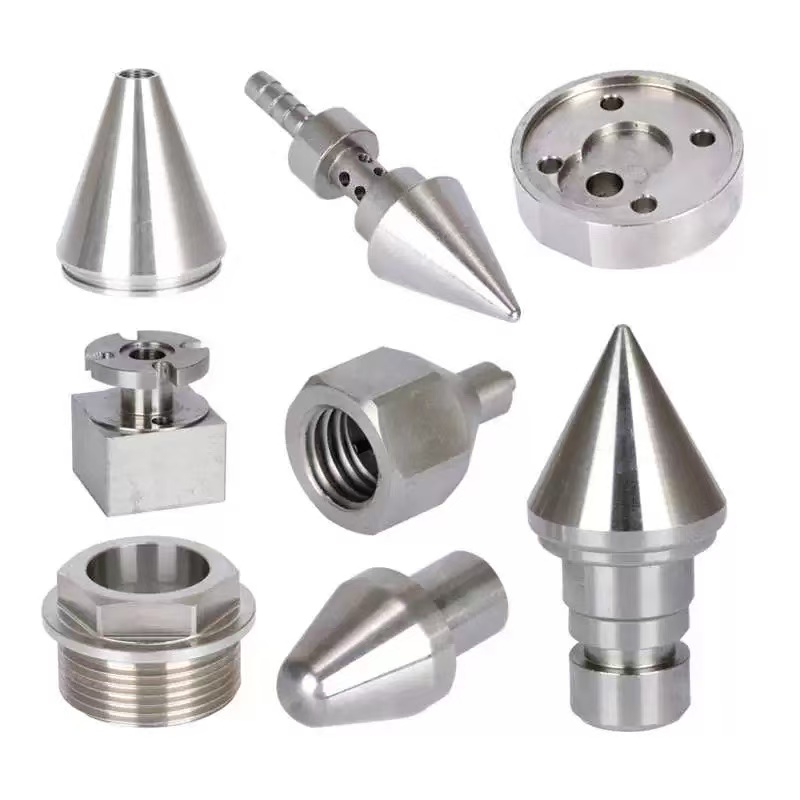
Ba vấn đề mà quá trình tiện thép tạo ra
1. Dụng cụ bị mài mòn và làm cứng.
Thép cứng lại khi dụng cụ cọ xát thay vì cắt. Chúng tôi sử dụng dụng cụ cào có độ dương cao với hạt dao cacbua phủ PVD (TiAlN hoặc AlCrN) và tốc độ lập trình trên ngưỡng gia công cứng. Đối với thép không gỉ 304, chúng tôi sử dụng tiện làm mát bằng nitơ.
2. Biến dạng xử lý nhiệt.
Xử lý nhiệt di chuyển một phần. Một trục đo được 0,005 mm trước khi tôi có thể lệch 0,05 mm sau đó. Chúng tôi gia công theo các kích thước tiền xử lý nhiệt để bù đắp cho các dạng biến dạng đã biết và để lại nguyên liệu để mài sau xử lý.
3. Sự thay đổi độ cứng trong một mẻ.
Độ cứng thay đổi từ bề mặt đến lõi và từ đầu đến cuối. Chúng tôi xác minh độ cứng tại nhiều điểm trên mỗi thanh đầu vào và loại bỏ các lô nằm ngoài phạm vi trước khi sản xuất. Trong quá trình tiện, độ lệch dao được điều chỉnh theo những khoảng thời gian xác định để tránh bị trôi.
Các loại thép chúng tôi gia công – Và tại sao chúng quan trọng
| Cấp | Tình trạng | Độ cứng điển hình | Thử thách gia công | Ứng dụng điển hình |
|---|---|---|---|---|
| 1045 | cán nóng | 170–210 HB | Trung bình – cứng lại nếu bị cọ xát | Trục, chốt, bu lông |
| 4140 | Hỏi đáp | 28–32 HRC | Cao – yêu cầu thiết lập cứng nhắc và dụng cụ được phủ | Thanh, bánh răng thủy lực |
| 4140 | thấm nitơ | 55–62 HRC (trường hợp) | Rất cao – vỏ cứng hơn dụng cụ | Ống van, bộ phận mài mòn |
| Inox 304 | Ủ | 150–200 HB | Cao – cứng lại nhanh chóng, vụn dẻo | Thiết bị thực phẩm, y tế |
| 17-4 PH | H900 | 40–45 HRC | Rất cao – cứng, dai, mài mòn | Hàng không vũ trụ, hóa chất |
| Thép công cụ D2 | Ủ | 210–240 HB | Cacbua có độ mài mòn cao sẽ làm mòn dụng cụ nhanh chóng | Khuôn, dụng cụ cắt |
Phương pháp tiếp cận của chúng tôi đối với thép cứng – Gia công ngay lần đầu tiên
Chúng tôi không báo giá các sản phẩm thép đã được tôi cứng ở tốc độ và bước tiến tiêu chuẩn. Mỗi bộ phận được xử lý nhiệt đều có một kế hoạch xử lý chuyên dụng:
1. Xác minh tài liệu:Lập bản đồ độ cứng trên thanh. Nếu lõi quá cứng hoặc quá mềm, chúng tôi điều chỉnh thông số cắt hoặc loại bỏ lô hàng.
2. Lựa chọn dụng cụ:Đối với 4140 nitrided (trường hợp 55–62 HRC), chúng tôi sử dụng hạt dao CBN (boron nitride khối)—không phải cacbua. CBN tồn tại lâu hơn 10–20× và có khả năng chịu đựng tốt hơn.
3. Thiết lập cứng nhắc:Phần nhô ra của dụng cụ tối thiểu, mâm cặp có lực kẹp cao và vít bi được nạp sẵn cho mọi công việc cứng.
4. SPC trong quá trình:Kích thước quan trọng được đo cứ sau 10–20 miếng. Độ lệch dao được điều chỉnh trước khi chi tiết vượt ra khỏi thông số kỹ thuật.
5. Kiểm tra lần cuối:Xác minh CMM trên tất cả các tính năng quan trọng. Báo cáo đầy đủ chiều với mỗi lô hàng.
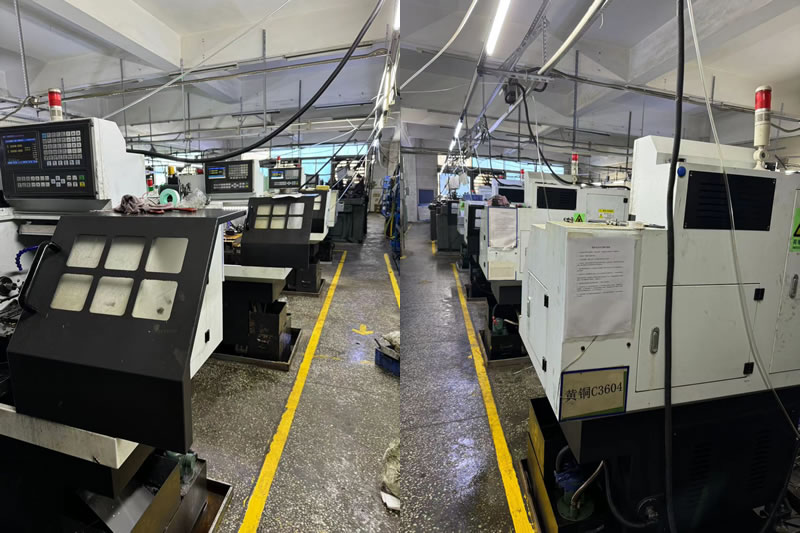
Một ví dụ thực tế – Ống van Nitrided 4140
Một nhà sản xuất thiết bị thủy lực ở Bắc Mỹ cần một ống van thép 4140 có dung sai đường kính 0,008mm và độ cứng vỏ 55 HRC sau khi thấm nitơ. Nhà cung cấp trước đây của họ không thể giữ được dung sai sau khi xử lý nhiệt—ống cuộn có độ lệch 0,03mm.
Những gì chúng tôi đã làm khác nhau:
- Gia công ống chỉ có kích thước quá lớn để bù đắp cho sự phát triển thấm nitơ.
- Dụng cụ CBN đã qua sử dụng để hoàn thiện lần cuối trên vỏ cứng.
- Kiểm tra độ tròn bằng Talyrond trước và sau khi thấm nitơ.
- Đã vận chuyển 5.000 chiếc mà không bị từ chối. Khách hàng đã loại bỏ quá trình mài thứ cấp và giảm thời gian thực hiện xuống 12 ngày.
Câu hỏi thường gặp về bộ phận tiện thép
Câu hỏi 1: Bạn có thể gia công các bộ phận thép đã được xử lý nhiệt không?
Đ: Vâng. Chúng tôi gia công thép cứng tới 62 HRC bằng cách sử dụng CBN và dụng cụ gốm. Đối với các hình dạng rất cứng hoặc phức tạp, chúng tôi có thể khuyên bạn nên tiện cứng sau đó mài. Hãy gửi cho chúng tôi thông số kỹ thuật về độ cứng của bạn và chúng tôi sẽ xác nhận xem liệu việc tiện một mình có thể đạt được dung sai của bạn hay không hoặc liệu có cần phải mài hay không.
Câu 2: Làm thế nào để bạn kiểm soát sự biến dạng trong quá trình xử lý nhiệt?
Đáp: Chúng tôi kiểm soát độ biến dạng thông qua ba bước: (1) gia công tiền xử lý nhiệt để lại lượng vật liệu đã tính toán cho quá trình mài sau xử lý, (2) các chu trình gia nhiệt và làm mát được kiểm soát tại cơ sở xử lý nhiệt là đối tác của chúng tôi và (3) xác minh kích thước trước và sau khi xử lý để xác nhận các khoản bù đắp bồi thường của chúng tôi. Đối với các bộ phận quan trọng, chúng tôi chạy một lô thí điểm và điều chỉnh kích thước tiện dựa trên độ biến dạng đo được thực tế.
Câu 3: Bạn có thể giữ được dung sai nào đối với thép cứng?
Trả lời: Dung sai tiêu chuẩn của chúng tôi đối với thép cứng là ±0,01mm, với khả năng chính xác xuống tới ±0,005mm đối với đường kính tới hạn. Đối với các bộ phận được làm cứng bằng vỏ, dung sai áp dụng cho vỏ hoàn thiện—không phải kích thước xử lý trước. Nuote Metals xem xét mọi bản vẽ và cung cấp phản hồi DFM về dung sai có thể đạt được trước khi bạn đặt hàng.
Cách yêu cầu báo giá cho các bộ phận tiện thép
Gửi cho chúng tôi bản vẽ của bạn (BƯỚC, IGES, PDF hoặc DWG) với:
- Loại thép và điều kiện xử lý nhiệt (ủ, Q&T, thấm nitơ, cacbon hóa)
- Thông số độ cứng và độ sâu vỏ nếu có
- Yêu cầu dung sai đối với các kích thước quan trọng
- Khối lượng hàng năm và kích cỡ lô
- Bất kỳ hoạt động phụ nào (mài, mạ, lắp ráp)
Nhóm kỹ thuật của chúng tôi xem xét mọi yêu cầu trong vòng 24 giờ và trả về báo giá chi tiết cùng với phản hồi của DFM về khả năng gia công, rủi ro xử lý nhiệt và tính khả thi về dung sai.
Thẻ nóng: Phụ tùng tiện thép,Nhà sản xuất phụ tùng tiện thép Trung Quốc
Gửi yêu cầu
Xin vui lòng gửi yêu cầu của bạn trong mẫu dưới đây. Chúng tôi sẽ trả lời bạn trong 24 giờ.
X
Chúng tôi sử dụng cookie để cung cấp cho bạn trải nghiệm duyệt web tốt hơn, phân tích lưu lượng truy cập trang web và cá nhân hóa nội dung. Bằng cách sử dụng trang web này, bạn đồng ý với việc chúng tôi sử dụng cookie.
Chính sách bảo mật