Các sản phẩm
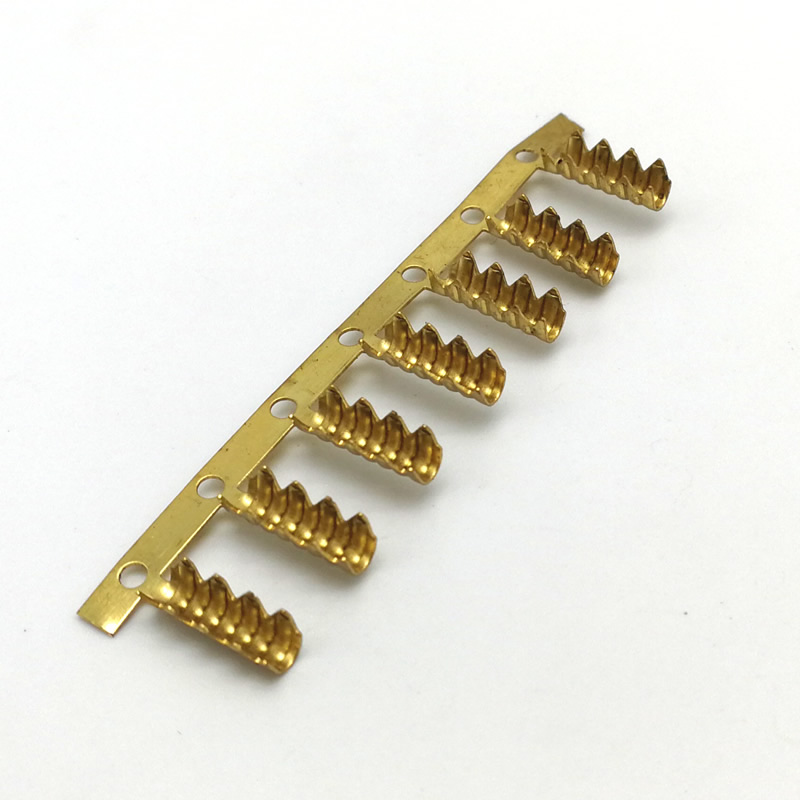
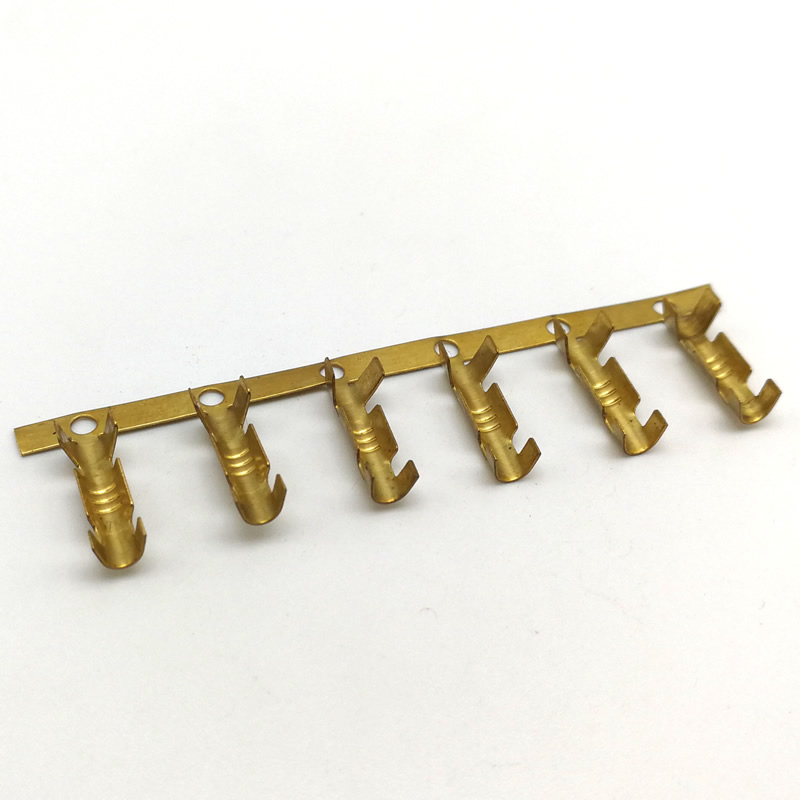
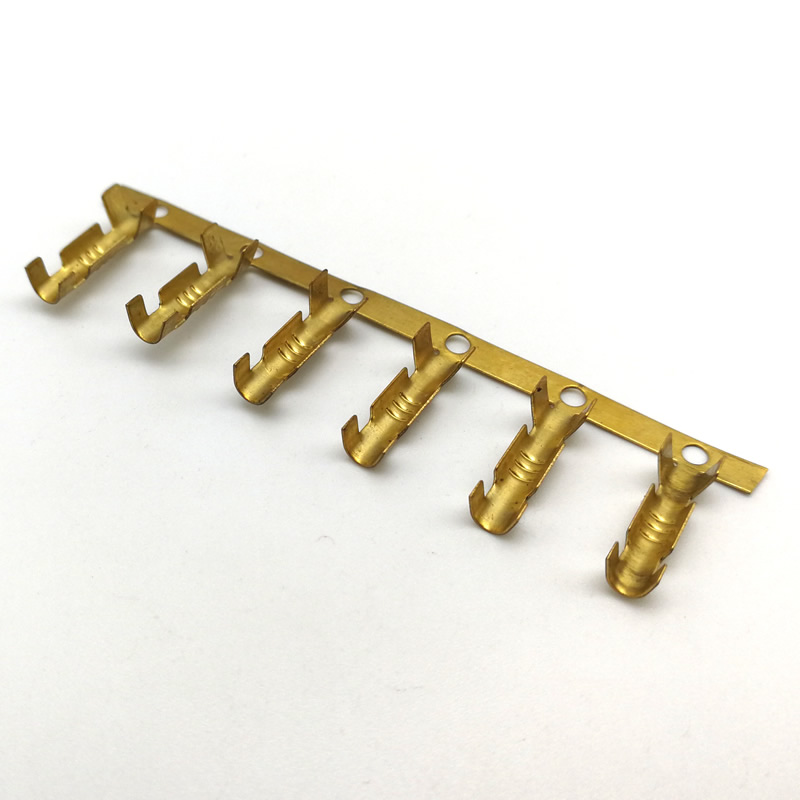
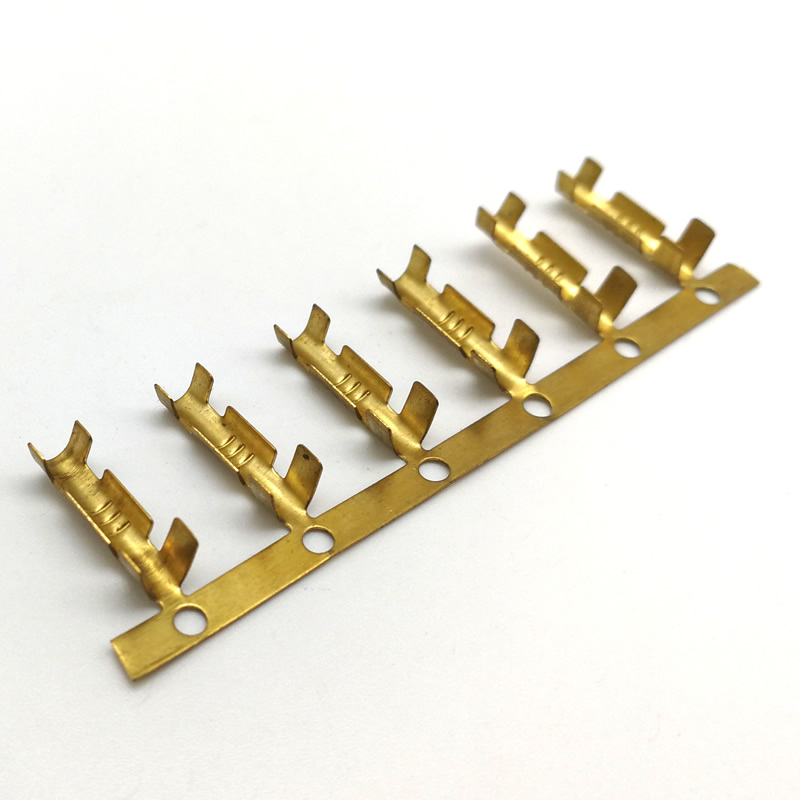
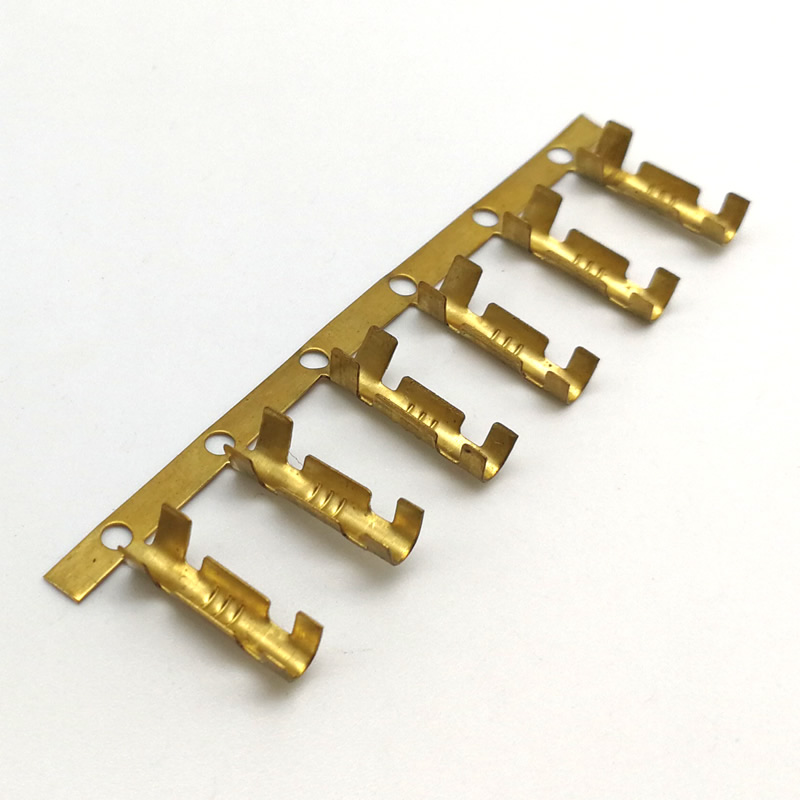
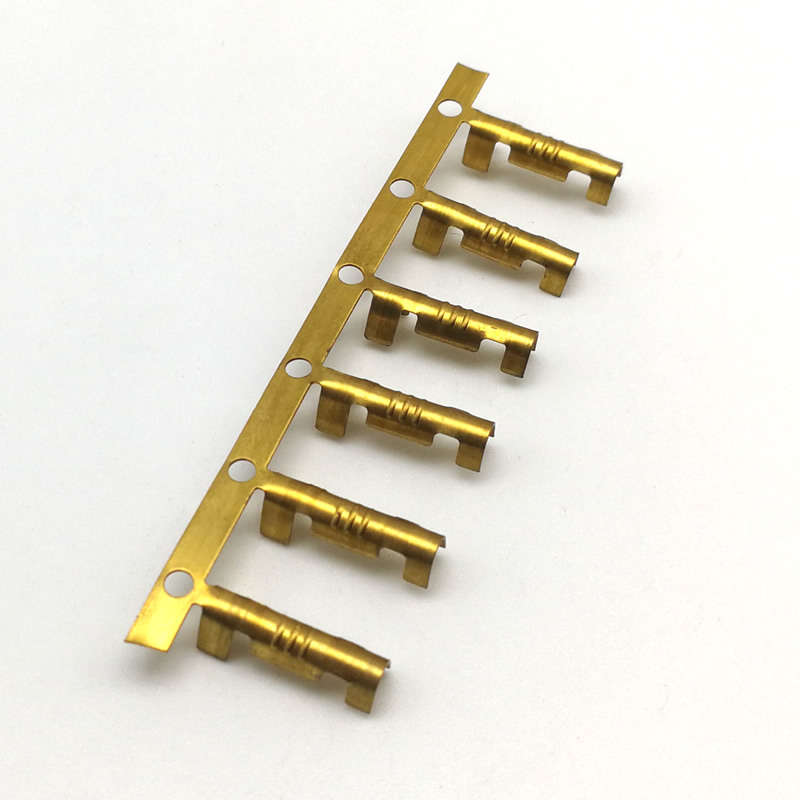
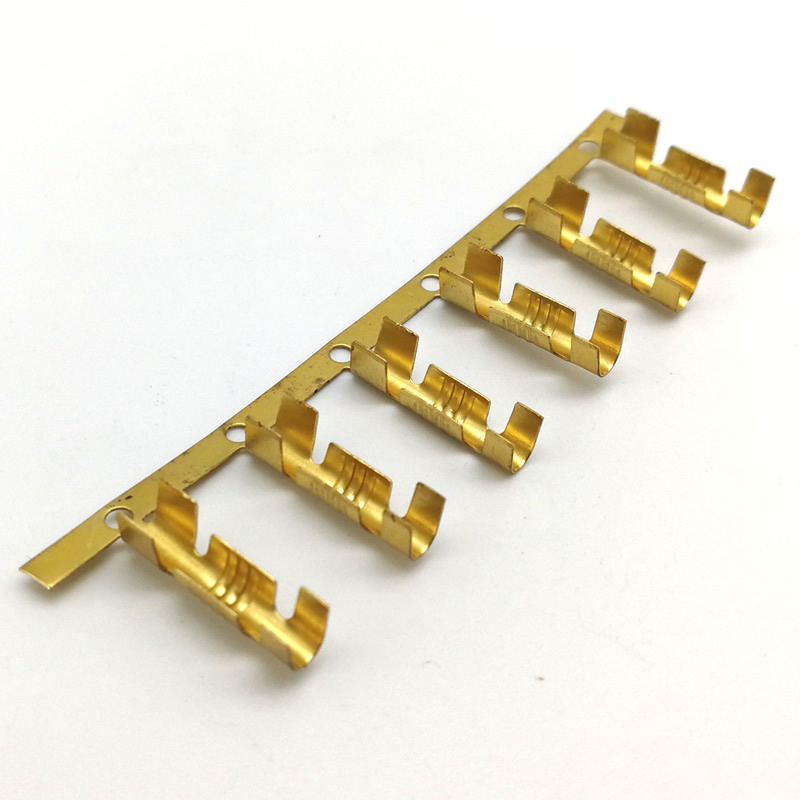
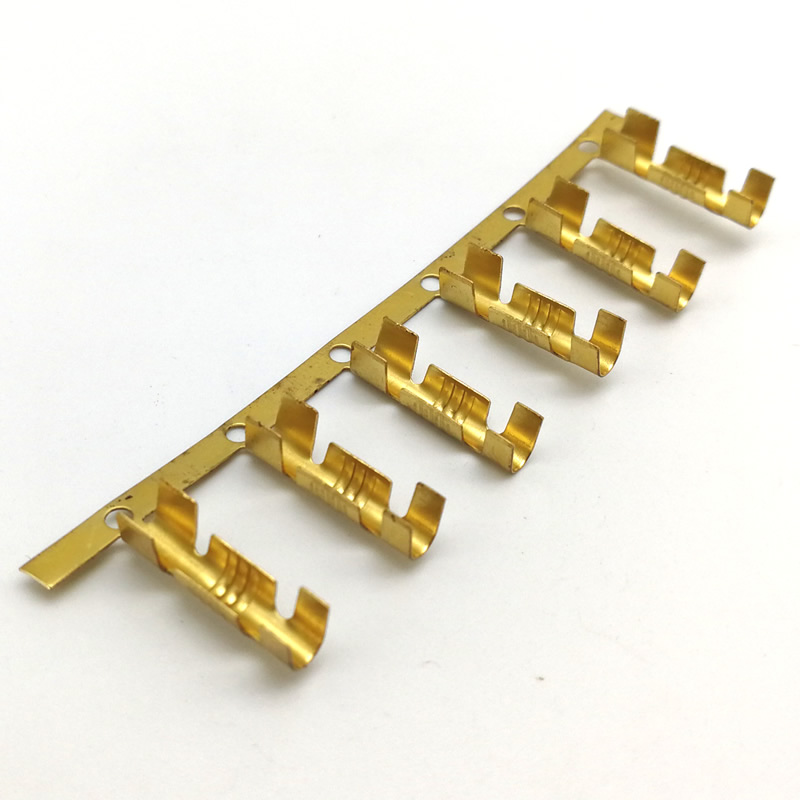
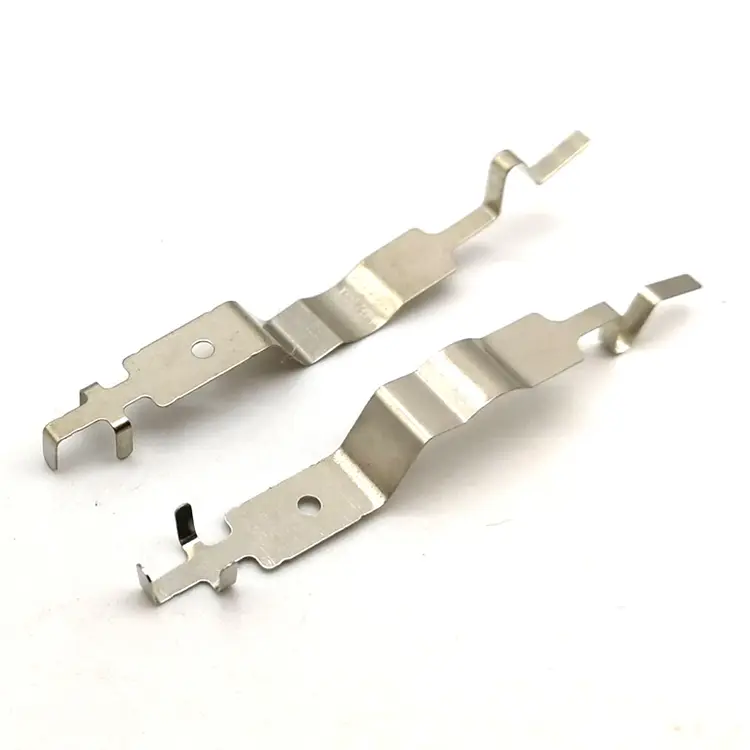
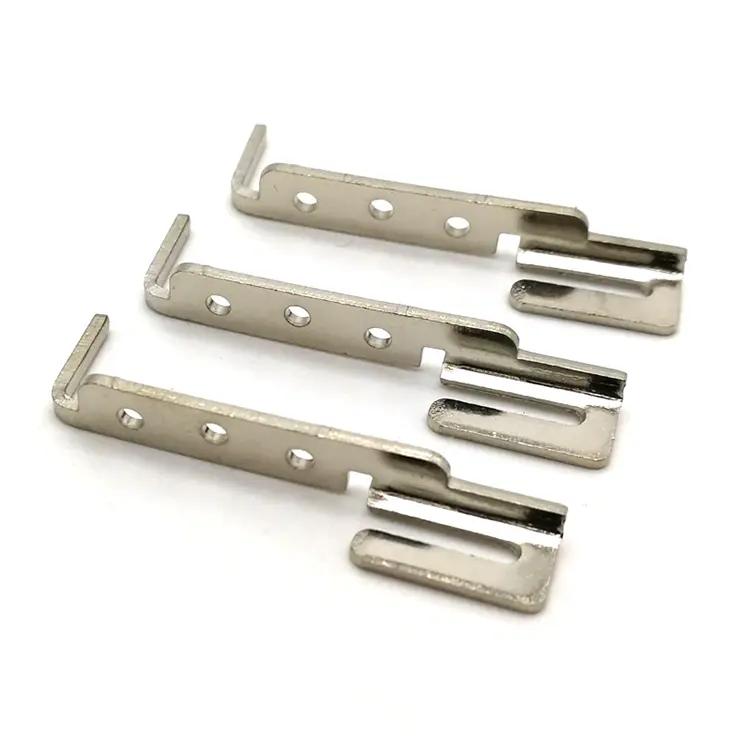
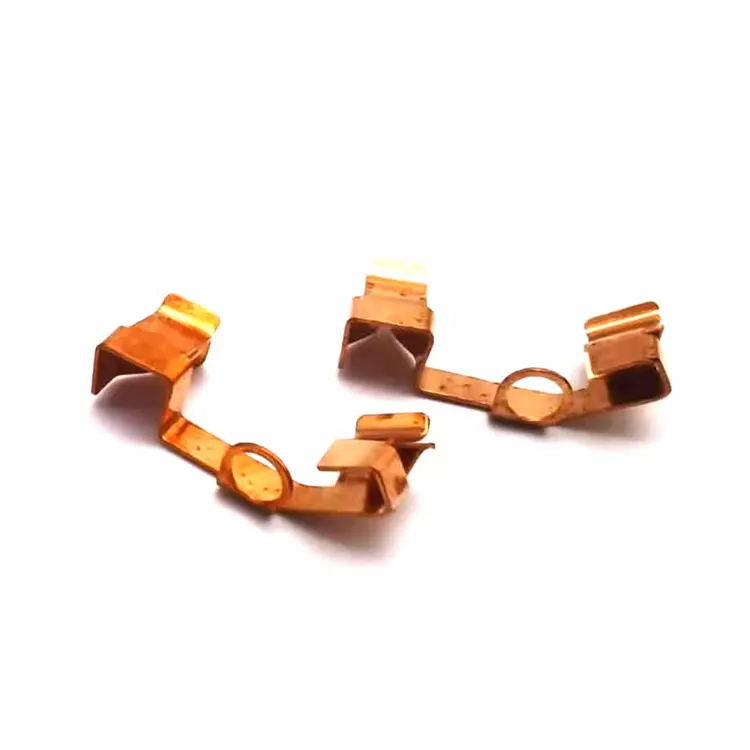
Thiết bị đầu cuối đồng thau uốn
Thiết bị đầu cuối uốn bằng đồng không được đánh giá bởi hình dạng của nó—nó được đánh giá bởi sự kết nối mà nó tạo ra sau khi uốn. Chiều cao uốn, chiều rộng uốn và lực kéo xác định xem thiết bị đầu cuối có giữ được dây trong 20 năm hay bị hỏng trong chu kỳ rung đầu tiên. Nuote Metals sản xuất các thiết bị đầu cuối bằng đồng thau uốn ở Trung Quốc với chiều cao uốn và lực kéo được xác minh theo tiêu chuẩn IEC 60352-2—trên thiết bị đầu cuối, trên dây và trên phần uốn thành phẩm. Đồng thau C26000 và C26800.
Gửi yêu cầu
Mô tả Sản phẩm
Thiết bị đầu cuối bằng đồng uốn cong là kết nối giữa dây và thiết bị—trong bộ dây điện ô tô, hệ thống dây điện của thiết bị và bảng điều khiển công nghiệp. Chúng được đánh giá bằng cách uốn, không phải bằng cách dập. Thiết bị đầu cuối đo chính xác nhưng uốn kém là lỗi hiện trường đang chờ xảy ra.
Tại Nuote Metals, chúng tôi sản xuất thiết bị đầu cuối uốn với các thông số uốn đã được xác minh—không chỉ các kích thước được dán tem. Bài viết này đề cập đến ba thông số uốn, lựa chọn cấp độ đồng thau, lớp mạ ảnh hưởng đến khả năng uốn và những điều cần xác minh trước khi chấp nhận lô hàng thiết bị đầu cuối uốn.
Ba thông số uốn xác định kết nối
Uốn là một biến dạng có kiểm soát - thùng đầu cuối được nén xung quanh các sợi dây và kim loại chảy vào các khoảng trống giữa các sợi. Chất lượng của nếp gấp phụ thuộc vào ba thông số.
| tham số | Nó kiểm soát những gì | Đặc điểm kỹ thuật điển hình | Phương pháp đo |
|---|---|---|---|
| Chiều cao uốn | Tỷ số nén của thùng | ± 0,05mm danh nghĩa | Máy đo chiều cao uốn, bộ so sánh quang học |
| Chiều rộng uốn | Diện tích tiếp xúc giữa thùng và dây | ± 0,1mm danh nghĩa | Máy đo chiều rộng uốn |
| Lực kéo | Độ bền cơ học của kết nối | Theo IEC 60352-2, dựa trên thước đo dây | Máy thử độ bền kéo |
Chiều cao uốnlà thông số quan trọng nhất. Quá cao—thùng không đủ nén, các sợi bị lỏng và lực kéo không thành công. Quá thấp—thùng bị nén quá mức, các sợi bị hỏng và lực cản tăng lên. Chiều cao uốn danh nghĩa được đặt bằng thước dây và độ dày nòng đầu cuối—và nó phải được giữ ở mức ±0,05mm.
uốn tóch xác định diện tích tiếp xúc. Quá hẹp—diện tích tiếp xúc nhỏ và điện trở tăng lên. Quá rộng—thùng có thể bị nứt ở khúc cua. Chiều rộng được thiết lập bằng công cụ uốn—không phải chỉ bằng thiết bị đầu cuối.
Lực kéo là kết quả—đó là cuộc kiểm tra xác nhận chiều cao và chiều rộng uốn là chính xác. Yêu cầu về lực kéo phụ thuộc vào thước dây—đối với dây 0,5 mm², mức tối thiểu thường là 60–80N; đối với dây 2,5 mm², 200–250N. Thử nghiệm mang tính phá hủy—nó được thực hiện trên một mẫu từ mỗi lô, không phải trên mọi thiết bị đầu cuối.
Đối với các thiết bị đầu cuối bằng đồng uốn, chiều cao và chiều rộng khi uốn là các thông số của quy trình—lực kéo là bằng chứng. Nhà cung cấp vận chuyển thiết bị đầu cuối mà không có báo cáo lực kéo không phải đang xác minh kết nối—họ đang xác minh việc dán tem.
Lựa chọn loại đồng thau – Tại sao C26000 không phải lúc nào cũng là câu trả lời
Các đầu cực uốn được đóng dấu từ đồng thau—nhưng cấp đồng thau quyết định cách uốn các đầu cực, cách nó chống lại sự giãn ứng suất và cách nó hoạt động trên hiện trường.
| Cấp | Đồng/Kẽm | Khả năng uốn | Căng thẳng thư giãn sức đề kháng | Ứng dụng điển hình |
|---|---|---|---|---|
| C26000 | 70/30 | Tuyệt vời—mềm mại, dễ dàng tạo hình | Vừa phải | Hệ thống dây điện chung, người tiêu dùng |
| C26800 | 65/35 | Tốt—khó hơn một chút | Vừa phải | Ô tô, thiết bị |
| C22000 | 90/10 | Công bằng—khó hơn, đàn hồi hơn | Tốt | Độ tin cậy cao, công nghiệp |
C26000(đồng thau của hộp mực) là tiêu chuẩn cho thiết bị đầu cuối uốn—70% đồng, 30% kẽm. Nó đủ mềm để uốn mà không bị nứt và nó cứng lại trong quá trình uốn - kết nối được uốn mạnh hơn thiết bị đầu cuối được ủ. Nhưng ứng suất C26000 giảm bớt ở nhiệt độ cao—lực tiếp xúc giảm theo thời gian trong các ứng dụng nhiệt độ cao.
C26800(đồng thau màu vàng) cứng hơn một chút—đồng-kẽm 65/35. Nó uốn tốt nhưng đòi hỏi lực uốn cao hơn một chút. Nó được sử dụng trong các thiết bị đầu cuối ô tô và thiết bị nơi có nhiệt độ vừa phải.
C22000(đồng thương mại) có tỷ lệ đồng-kẽm là 90/10 — cứng hơn và đàn hồi hơn C26000. Nó chống lại sự giãn ứng suất tốt hơn, nhưng khó uốn hơn - thùng có thể bị nứt nếu chiều cao uốn quá thấp. Nó được sử dụng trong các thiết bị đầu cuối công nghiệp có độ tin cậy cao, nơi kết nối phải được duy trì trong nhiều thập kỷ.
Sự đánh đổi:Đồng thau mềm hơn (C26000) dễ dàng uốn cong nhưng giãn ra ở nhiệt độ. Đồng thau cứng hơn (C22000) có khả năng chống giãn nhưng sẽ bị nứt nếu bị uốn quá mức. Cấp độ được chọn cho ứng dụng—không chỉ cho việc dán tem.
Tiêu chuẩn tham khảo:Chất lượng uốn được xác minh theo tiêu chuẩn IEC 60352-2 (kết nối không hàn – kết nối uốn). Yêu cầu về lực kéo tuân theo UL 486A đối với đầu nối dây và EIA-364-38 đối với kiểm tra độ bền kéo.
Mạ - Độ dày thiếc ảnh hưởng đến khả năng uốn như thế nào
Lớp mạ trên đầu cực uốn không mang tính thẩm mỹ—nó quyết định điện trở tiếp xúc, khả năng chống ăn mòn và khả năng uốn. Lớp mạ thiếc quá mỏng sẽ bị mòn trong quá trình uốn; quá dày và lớp mạ bị nứt ở chỗ uốn.
Mạ thiếc là tiêu chuẩn cho các đầu nối bằng đồng uốn cong—độ dày 5–10μm. Nó có thể hàn, chống ăn mòn và uốn tốt. Nhưng độ dày phải được kiểm soát—lớp thiếc 15μm giòn hơn lớp 5μm và nó bị nứt ở chỗ uốn cong.
Cách chúng tôi kiểm soát nó:
- Độ dày lớp mạ bằng XRF—được xác minh trên mỗi lô, 5–10μm.
- Thử uốn trước khi sản xuất—thiết bị đầu cuối của mẫu được uốn và cắt ngang để xác nhận lớp mạ không bị nứt ở chỗ uốn.
- Mạ từ cuộn này sang cuộn khác—độ dày đồng đều, không bị hư hỏng khi xử lý.
Đối với các thiết bị đầu cuối bằng đồng uốn, lớp mạ là một phần của quá trình uốn—không phải là bước xử lý sau. Đầu cực có lớp mạ bị nứt ở chỗ uốn là nơi bị ăn mòn—phần kim loại cơ bản bị lộ ra ngoài và kết nối không thành công.
Một ví dụ thực tế - Lỗi lực kéo ở độ cao uốn 0,1mm
Một nhà cung cấp ô tô cấp 1 của Đức cần một thiết bị đầu cuối bằng đồng thau uốn cho dây 0,75mm²—lực kéo tối thiểu 120N theo tiêu chuẩn IEC 60352-2. Nhà cung cấp trước đây của họ đã đóng dấu thiết bị đầu cuối một cách chính xác nhưng không kiểm soát độ cao của điểm uốn—điểm uốn quá cao 0,1mm và 8% số điểm uốn không đạt trong bài kiểm tra lực kéo.
Những gì chúng tôi đã làm khác nhau:
- Đã đo chiều cao uốn trên thiết bị đầu cuối—độ dày nòng là 0,25mm và chiều cao uốn danh nghĩa là 1,15mm. Nhà cung cấp trước đây đã uốn ở mức 1,25 mm—thùng không được nén đủ.
- Đã điều chỉnh dụng cụ uốn—chiều cao uốn được đặt thành 1,15mm ±0,05mm.
- Đã xác minh lực kéo trên một mẫu từ mỗi lô—tối thiểu 120N. Lô đầu tiên đạt trung bình 135N.
- Đồng thau C26800 đã qua sử dụng—cứng hơn C26000 một chút, khả năng chống giảm ứng suất tốt hơn đối với nhiệt độ dưới mui xe.
- Đã vận chuyển 2 triệu thiết bị đầu cuối không có lỗi lực kéo. Khách hàng loại bỏ việc kiểm tra lực kéo đầu vào.
Đây là những gì thiết bị đầu cuối bằng đồng uốn cong sẽ mang lại: không chỉ là thiết bị đầu cuối phù hợp với bản vẽ mà còn là thiết bị đầu cuối giữ dây—vì chiều cao uốn và lực kéo đã được đo chứ không phải giả định.
Câu hỏi thường gặp
Câu hỏi 1: Thông số quan trọng nhất đối với thiết bị đầu cuối bằng đồng uốn là gì?
Đáp: Chiều cao uốn—nó xác định độ nén của thùng xung quanh các sợi dây. Quá cao và các sợi bị lỏng - lực kéo không thành công. Quá thấp, các sợi sẽ bị hỏng – điện trở tăng lên. Chiều cao uốn phải được giữ ở mức ±0,05mm và lực kéo phải được xác minh trên mẫu từ mỗi lô theo tiêu chuẩn IEC 60352-2. Đối với các thiết bị đầu cuối bằng đồng thau uốn, chiều cao uốn là tham số của quy trình—lực kéo là bằng chứng.
Câu 2: Tại sao loại đồng thau lại quan trọng đối với thiết bị đầu cuối uốn?
Trả lời: Loại đồng thau xác định khả năng uốn và khả năng chống giãn ứng suất. C26000 mềm hơn—dễ dàng uốn cong nhưng giãn ra ở nhiệt độ cao. C22000 cứng hơn—nó có khả năng chống giãn nhưng sẽ bị nứt nếu bị uốn quá mức. C26800 là loại cân—đủ cứng cho nhiệt độ ô tô, đủ mềm để uốn mà không bị nứt. Đối với các đầu nối uốn, cấp được chọn cho nhiệt độ ứng dụng và lực uốn—không chỉ cho việc dập.
Câu 3: Bạn có thể cung cấp báo cáo kiểm tra lực kéo cùng với lô hàng không?
Đ: Vâng. Mỗi lô xuất xưởng đều có báo cáo lực kéo—kết quả thử nghiệm từ một mẫu các đầu nối bị uốn, số đo chiều cao và chiều rộng khi uốn cũng như thước đo dây được sử dụng để thử nghiệm. Báo cáo theo tiêu chuẩn IEC 60352-2 và UL 486A. Đối với các thiết bị đầu cuối bằng đồng thau trong các ứng dụng ô tô hoặc thiết bị, báo cáo lực kéo là một phần của gói PPAP—không phải là tài liệu tùy chọn.
Câu hỏi 4: Bạn kiểm soát độ dày lớp mạ trên thiết bị đầu cuối uốn bằng cách nào?
Trả lời: Chúng tôi xác minh độ dày lớp mạ bằng XRF trên mỗi lô—5–10μm thiếc. Trước khi sản xuất, chúng tôi uốn một thiết bị đầu cuối mẫu và cắt ngang nó để xác nhận lớp mạ không bị nứt ở phần uốn cong. Lớp mạ bị nứt quá dày; quá mỏng, nó bị mòn. Đối với các thiết bị đầu cuối bằng đồng uốn, lớp mạ là một phần của quá trình uốn—không phải là lớp hoàn thiện mang tính thẩm mỹ. Chúng tôi cũng cung cấp lớp mạ từ cuộn này sang cuộn khác để có độ dày đồng đều và không gây hư hỏng khi xử lý.
Gửi yêu cầu
Xin vui lòng gửi yêu cầu của bạn trong mẫu dưới đây. Chúng tôi sẽ trả lời bạn trong 24 giờ.

X
Chúng tôi sử dụng cookie để cung cấp cho bạn trải nghiệm duyệt web tốt hơn, phân tích lưu lượng truy cập trang web và cá nhân hóa nội dung. Bằng cách sử dụng trang web này, bạn đồng ý với việc chúng tôi sử dụng cookie.
Chính sách bảo mật