Các sản phẩm
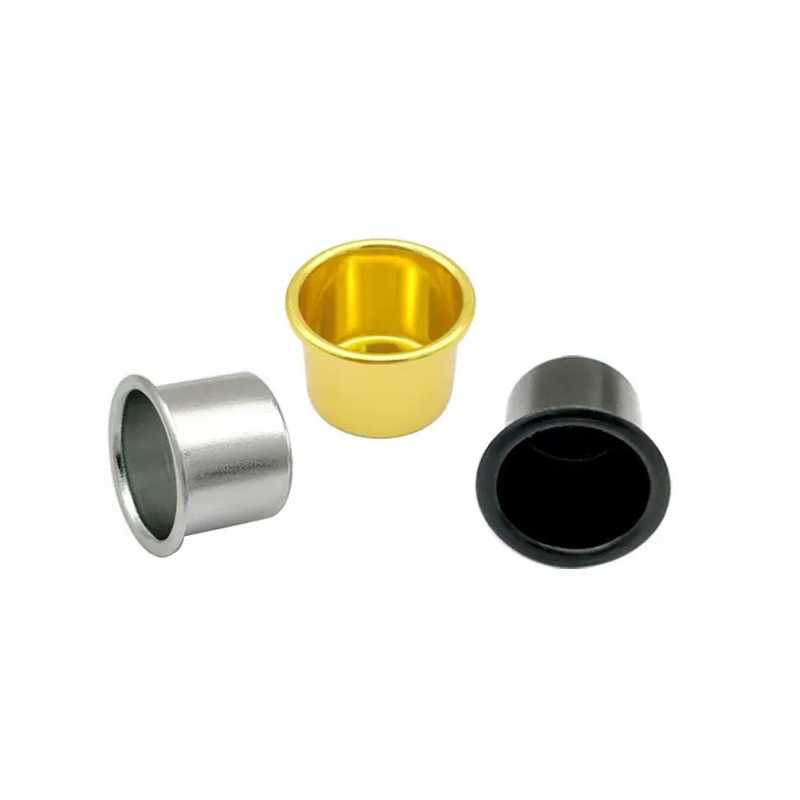
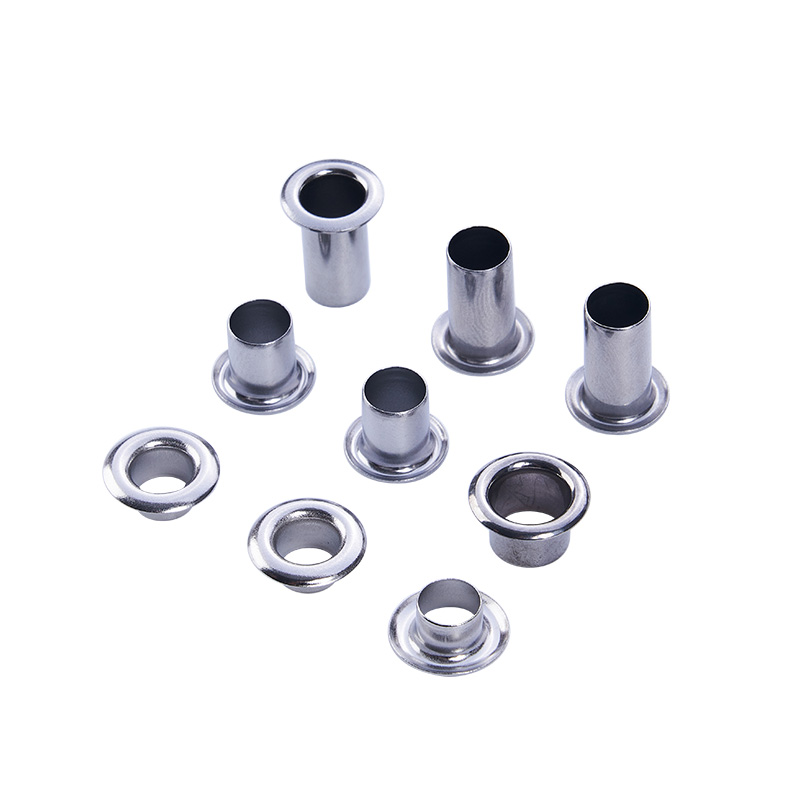
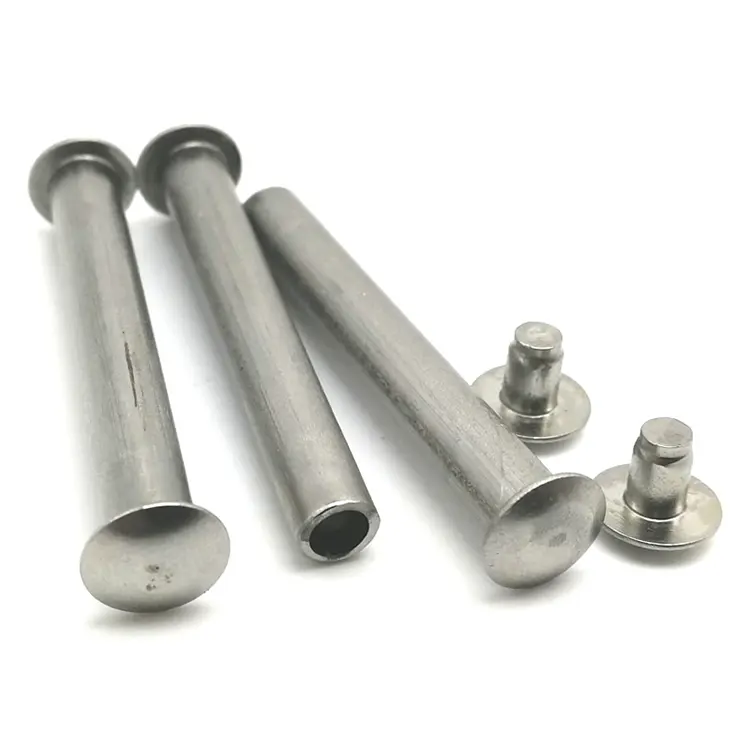

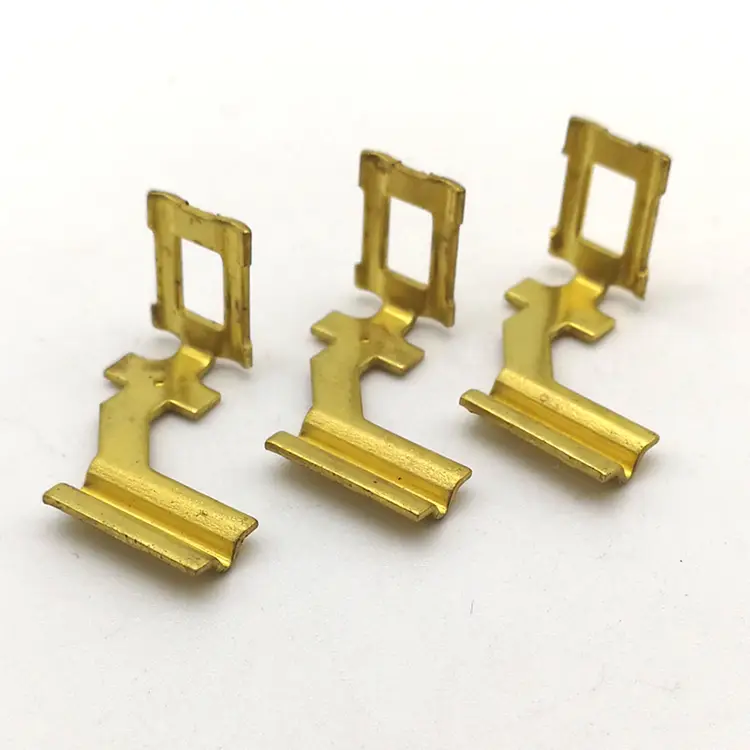
Dập kim loại sâu
Phần được vẽ sâu bị hỏng theo một trong hai cách—các nếp nhăn trên mặt bích hoặc bị rách ở thành bên. Cả hai đều được điều khiển bởi ba biến giống nhau: lực giữ trống, bán kính khuôn và bôi trơn. Nuote Metals sản xuất các bản dập kim loại vẽ sâu ở Trung Quốc với các thông số này phù hợp với từng vật liệu và giai đoạn vẽ. Cốc, vỏ và vỏ dày từ 0,1mm đến 6,0mm. PPAP được ghi lại.
Gửi yêu cầu
Mô tả Sản phẩm
Phần vẽ sâu bị lỗi theo một trong hai cách. Mặt bích bị nhăn—khóa vật liệu bị cong do giá đỡ phôi không giữ phẳng. Hoặc các vết rách ở thành bên—vật liệu bị giãn vượt quá giới hạn tạo hình của nó do lực đột quá cao và bán kính khuôn quá sắc. Nhăn và rách là những thất bại trái ngược nhau: một là do thiếu kiềm chế, còn lại là do dùng quá nhiều lực.
Dập kim loại sâu là quá trình cân bằng hai lỗi đó—giữ mặt bích đủ phẳng để tránh bị nhăn, đồng thời cho phép vật liệu chảy vào khuôn mà không làm rách thành bên. Sự cân bằng được điều khiển bởi ba biến số: lực giữ trống, bán kính khuôn và bôi trơn. Khi cả ba đều phù hợp với vật liệu và giai đoạn vẽ, bộ phận đó sẽ được vẽ rõ ràng. Khi một sai sót, bộ phận đó bị lỗi—và chế độ lỗi sẽ cho bạn biết biến nào cần thay đổi.
Tại Nuote Metals, chúng tôi sản xuất các bộ phận kim loại được kéo sâu với lực giữ phôi, bán kính khuôn và chất bôi trơn phù hợp với từng vật liệu và giai đoạn kéo. Bài viết này đề cập đến hai chế độ lỗi, ba biến và những điều cần xác minh trước khi chấp nhận một phần được vẽ sâu.

Nhăn so với rách – Cách đọc lỗi
Chế độ lỗi cho bạn biết biến nào sai. Mặt bích bị nhăn và thành bên bị rách không phải là vấn đề giống nhau—và cách khắc phục cũng không giống nhau.
| Chế độ lỗi | Nó xuất hiện ở đâu | Nguyên nhân gốc rễ | Điều chỉnh gì |
|---|---|---|---|
| Mặt bích nhăn | Mép ngoài, giữa phôi và khuôn | Lực giữ phôi quá thấp—hoặc quá cao | Điều chỉnh lực giữ trống để phù hợp với sân khấu |
| Rách thành bên | Đấm mũi, góc dưới | Bán kính khuôn quá sắc, ma sát quá cao | Tăng bán kính khuôn, cải thiện khả năng bôi trơn |
| Làm mỏng tường | Đấm mũi, thành bên | Tỷ lệ vẽ quá mạnh đối với vật liệu | Giảm tỷ lệ hòa mỗi giai đoạn |
| Vỏ cam | Bề mặt thành bên | Cấu trúc hạt thô, ủ không đủ | Kiểm tra kích thước hạt vật liệu, ủ trước khi rút |
Mặt bích bị nhăn xảy ra khi giá đỡ phôi không điều khiển được mặt bích. Lực quá nhỏ—khóa vật liệu. Quá nhiều lực—vật liệu không thể chảy được và thành bên bị rách trong lần kéo tiếp theo. Lực phải phù hợp với sân khấu.
Hiện tượng rách thành bên xảy ra ở mũi đột - điểm chịu lực căng cao nhất. Nguyên nhân là do bán kính khuôn sắc nét, độ ma sát cao hoặc tỷ lệ kéo mạnh. Cách khắc phục không phải là thêm lực giữ trống - điều đó làm cho vết rách trở nên tồi tệ hơn.
Tường mỏng đi là dấu hiệu báo trước của hiện tượng rách - tường mỏng đi trước khi rách. Nếu độ dày thành ở mũi đột giảm xuống dưới 80% độ dày phôi, bộ phận đó sẽ gặp rủi ro trong giai đoạn kéo tiếp theo.
Đối với những bộ phận này, chế độ lỗi là chẩn đoán—nó cho bạn biết biến nào cần thay đổi. Nhà cung cấp tăng lực giữ phôi để cố định vết rách sẽ làm cho vết rách trở nên trầm trọng hơn. Nhà cung cấp giảm lực để khắc phục nếp nhăn sẽ khiến nếp nhăn trở nên trầm trọng hơn.
Biến 1 – Lực giữ phôi: Kiểm soát nếp nhăn
Bộ phận giữ phôi giữ mặt bích phẳng trong khi chày đẩy vật liệu vào khuôn. Lực phải đủ cao để tránh bị nhăn nhưng đủ thấp để vật liệu chảy vào trong mà không bị rách.
Lực giữ phôi thay đổi như thế nào theo vật liệu và sân khấu:
- Rút lần đầu – lực cao nhất – mặt bích lớn nhất và dễ bị nhăn nhất.
- Lần rút thứ hai – lực thấp hơn – mặt bích nhỏ hơn và vật liệu đã được tôi cứng.
- Thép không gỉ – lực cao hơn thép cacbon – thép không gỉ cứng lại nhanh hơn và chống chảy.
- Nhôm – lực thấp hơn thép – nhôm chảy dễ dàng hơn và ít nhăn hơn.
Cách chúng tôi kiểm soát nó:
- Đệm giữ trống thủy lực có điều khiển áp suất—không phải lò xo cơ khí.
- Buộc đặt cho mỗi giai đoạn rút bài—không phải một cài đặt duy nhất cho toàn bộ chuỗi.
- Giám sát lực trong khuôn—cảm biến tải trọng phát hiện sự thay đổi về lực và ra hiệu cho máy ép điều chỉnh.
Trong hoạt động này, lực giữ phôi không phải là một con số duy nhất—nó là một biên dạng thay đổi theo giai đoạn kéo và vật liệu.
Biến 2 – Bán kính khuôn: Kiểm soát vết rách
Bán kính khuôn là độ cong mà vật liệu chảy qua khi nó đi vào khuôn. Bán kính sắc nét tập trung lực căng - vật liệu căng ra nhiều hơn ở bán kính và thành bên bị rách ở mũi đục lỗ. Bán kính lớn hơn sẽ phân phối sức căng.
Bán kính khuôn tối thiểu theo vật liệu:
- Thép cacbon – độ dày vật liệu ≥6×
- Thép không gỉ – độ dày vật liệu ≥8×
- Nhôm – độ dày vật liệu ≥4×
- Đồng – độ dày vật liệu ≥5×
Cách chúng tôi kiểm soát nó:
- Bán kính khuôn được chỉ định cho mỗi vật liệu và độ dày — không phải là giá trị tiêu chuẩn cho tất cả các bộ phận.
- Miếng đệm khuôn có thể thay thế được—bán kính có thể tăng lên mà không cần phải lắp lại toàn bộ khuôn nếu lần thử đầu tiên bị rách.
- Bán kính được đánh bóng ở Ra 0,2μm—bán kính thô làm tăng nguy cơ ma sát và rách.
Đối với bản vẽ sâu, bán kính khuôn không phải là một chi tiết—nó là sự khác biệt giữa phần vẽ và phần bị rách.
Biến 3 - Bôi trơn: Kiểm soát ma sát
Ma sát giữa phôi và khuôn kiểm soát mức độ dễ dàng chảy của vật liệu. Quá nhiều ma sát—vật liệu cản trở dòng chảy, lực đột tăng lên và thành bên bị rách. Ma sát quá ít—vật liệu chảy quá dễ dàng và bộ phận giữ phôi không thể điều khiển được mặt bích.
Dầu bôi trơn theo chất liệu:
- Thép cacbon – chất bôi trơn kéo tiêu chuẩn gốc nước hoặc gốc dầu.
- Thép không gỉ - chất bôi trơn có độ bền màng cao - không gỉ nếu màng bị hỏng.
- Nhôm - chất bôi trơn gốc nước - gốc dầu có thể làm ố bề mặt trước khi anodizing.
- Đồng – chất bôi trơn có độ nhớt cao – đồng dễ bị bong tróc và cần có một lớp màng giữ nguyên trên chỗ trống.
Cách chúng tôi kiểm soát nó:
- Chất bôi trơn phù hợp với vật liệu—không phải chất bôi trơn duy nhất cho tất cả các kim loại.
- Độ dày màng được kiểm soát—một màng ổn định, không bị ngập lụt.
- Làm sạch trước khi ủ—chất bôi trơn còn sót lại có thể cacbon hóa trong lò và ảnh hưởng đến lần rút tiếp theo.
Một ví dụ thực tế – Vỏ kéo sâu bằng thép không gỉ 304 có nếp nhăn mặt bích
Một nhà sản xuất máy bơm ở Đức cần vỏ bằng thép không gỉ 304 với độ dày thành 1,5 mm, độ sâu kéo 45 mm và mặt bích không có nếp nhăn. Nhà cung cấp trước đây của họ đã vẽ vỏ theo hai giai đoạn—mặt bích bị nhăn ở lần vẽ đầu tiên và nhà cung cấp đã tăng lực giữ trống để cố định nó. Vết nhăn biến mất, nhưng thành bên bị rách ở mũi đấm trong lần rút thứ hai.
Những gì chúng tôi đã làm khác nhau:
- Giảm lực giữ phôi ở lần kéo đầu tiên - nếp nhăn là do lực quá mạnh chứ không phải quá ít. Lực đã nén mặt bích và hạn chế dòng chảy.
- Tăng bán kính khuôn từ 6× lên 9× độ dày vật liệu—bán kính sắc nét hơn đang tập trung sức căng ở mũi đục lỗ.
- Chuyển sang chất bôi trơn có độ bền màng cao dành cho thép không gỉ—chất bôi trơn tiêu chuẩn bị hỏng dưới áp suất rút.
- Đã thêm giai đoạn ủ trung gian giữa các lần rút—khôi phục độ dẻo trước lần ủ thứ hai.
- Đã vận chuyển 180.000 chiếc không có nếp nhăn và không có vết rách. Khách hàng đã điều chỉnh đợt kiểm tra sắp tới thành mẫu 5 chiếc trên mỗi lô—dữ liệu CMM và độ phẳng của chúng tôi đã được chấp nhận làm hồ sơ chất lượng.
Đây là những gì mà việc dập kim loại được vẽ sâu sẽ mang lại:không chỉ là một chiếc cốc có kích thước chính xác mà còn là một bộ phận có mặt bích phẳng và thành bên còn nguyên vẹn—bởi vì ba biến số được khớp với vật liệu và giai đoạn rút, không được điều chỉnh bằng cách thử và sai.
Tiêu chuẩn tham khảo:Tỷ lệ bản vẽ và bán kính khuôn tuân theo DIN 8584 (tiêu chuẩn quy trình vẽ sâu) và ISO 2768-mK trừ khi có chú thích chặt chẽ hơn được chỉ định. Thiết bị ép: Máy ép servo Aida và Schuler từ 100 đến 600 tấn.
Câu hỏi thường gặp
Câu hỏi 1: Tại sao mặt bích bị nhăn khi dập kim loại sâu?
A: Hiện tượng nhăn mặt bích xảy ra khi lực giữ phôi không khớp với giai đoạn kéo. Lực quá nhỏ—khóa vật liệu. Quá nhiều lực—vật liệu không thể chảy được và thành bên bị rách trong lần kéo tiếp theo. Nếu việc tăng lực gây ra hiện tượng rách thì vấn đề thực sự là ở bán kính khuôn hoặc chất bôi trơn—chứ không phải ở mâm cặp. Đối với dập kim loại sâu, nếp nhăn và vết rách là những lỗi trái ngược nhau—việc khắc phục lỗi này có thể gây ra lỗi khác nếu chẩn đoán sai nguyên nhân gốc rễ.
Câu 2: Tại sao thành bên bị rách ở mũi đục lỗ?
A: Hiện tượng rách thành bên xảy ra ở điểm chịu lực căng cao nhất. Nguyên nhân là: bán kính khuôn quá sắc, bôi trơn không đủ, tỷ lệ rút quá mạnh hoặc vật liệu được ủ không đủ. Cách khắc phục không phải là thêm lực giữ trống - điều đó làm cho vết rách trở nên tồi tệ hơn. Cách khắc phục là bán kính khuôn lớn hơn, bôi trơn tốt hơn, tỷ lệ kéo thấp hơn hoặc ủ bổ sung. Vị trí vết rách cho bạn biết biến nào sai—ở mũi đục lỗ, đó là độ căng; ở bán kính khuôn, đó là ma sát.
Câu 3: Điều gì thúc đẩy chi phí của các bộ phận kim loại được kéo sâu?
Đáp: Ba yếu tố: số giai đoạn rút, chu kỳ ủ và độ phức tạp của khuôn. Một bộ phận yêu cầu ba lần rút và hai lần ủ sẽ đắt hơn một bộ phận yêu cầu một lần rút—thời gian ép, thời gian ủ và việc xử lý giữa các giai đoạn sẽ làm tăng thêm chi phí. Bán kính khuôn và đệm giữ trống làm tăng thêm chi phí dụng cụ - đệm thủy lực đắt hơn lò xo cơ khí. Chúng tôi cung cấp bảng phân tích chi phí kèm theo báo giá, cho biết giai đoạn nào đang quyết định giá.
Câu 4: Số lượng đặt hàng tối thiểu cho các bộ phận kim loại được kéo sâu là bao nhiêu?
Đáp: Đối với một khuôn dập sâu mới, đơn hàng tối thiểu thường là 30.000 chiếc—dưới mức đó, chi phí dụng cụ sẽ chiếm ưu thế. Đối với các nguyên mẫu hoặc số lượng sản xuất thấp, chúng tôi có thể sản xuất các bộ phận theo hình thức rút một giai đoạn hoặc bằng cách quay—tối thiểu 1.000 chiếc. Đối với các bộ phận đã được sản xuất, số lượng đặt hàng lặp lại có thể thấp tới 10.000 chiếc. Chúng tôi xem xét khối lượng và tỷ lệ rút trước khi đề xuất phương pháp gia công phù hợp.
Câu hỏi 5: Khi nào thì vẽ sâu không phải là quy trình phù hợp?
Đáp: Vẽ sâu không phải là lựa chọn phù hợp khi: (1) độ sâu vẽ nhỏ hơn 0,5× đường kính—dập tiêu chuẩn có rãnh định hình sẽ rẻ hơn; (2) khối lượng dưới 5.000 chiếc - chi phí dụng cụ không thể khấu hao và kéo sợi hoặc gia công có thể tiết kiệm hơn; (3) vật liệu quá dày so với đường kính - lực đột vượt quá khả năng ép và cần phải tạo hình hoặc gia công nóng. Đối với dập kim loại vẽ sâu, chúng tôi sẽ cho bạn biết khi nào quy trình không phù hợp—trước khi bạn đầu tư vào dụng cụ.
Q6: Bạn có thể cung cấp phản hồi DFM trước khi tôi đặt hàng không?
Đ: Vâng. Gửi cho chúng tôi bản vẽ với yêu cầu về vật liệu, độ dày, độ sâu vẽ và mặt bích. Nhóm kỹ thuật của chúng tôi tính toán tỷ lệ kéo, kiểm tra bán kính khuôn so với vật liệu và xác nhận xem bộ phận đó có thể được kéo theo số giai đoạn mà bạn mong đợi hay không hay liệu bộ phận đó có cần ủ nhiều hơn hay phôi lớn hơn hay không. Đối với độ sâu kéo lớn hơn 1,5× đường kính, chúng tôi có thể đề xuất một dải thử nghiệm hoặc sản phẩm đầu tiên trước khi bắt tay vào sản xuất dụng cụ.
Gửi yêu cầu
Xin vui lòng gửi yêu cầu của bạn trong mẫu dưới đây. Chúng tôi sẽ trả lời bạn trong 24 giờ.

X
Chúng tôi sử dụng cookie để cung cấp cho bạn trải nghiệm duyệt web tốt hơn, phân tích lưu lượng truy cập trang web và cá nhân hóa nội dung. Bằng cách sử dụng trang web này, bạn đồng ý với việc chúng tôi sử dụng cookie.
Chính sách bảo mật