Các sản phẩm
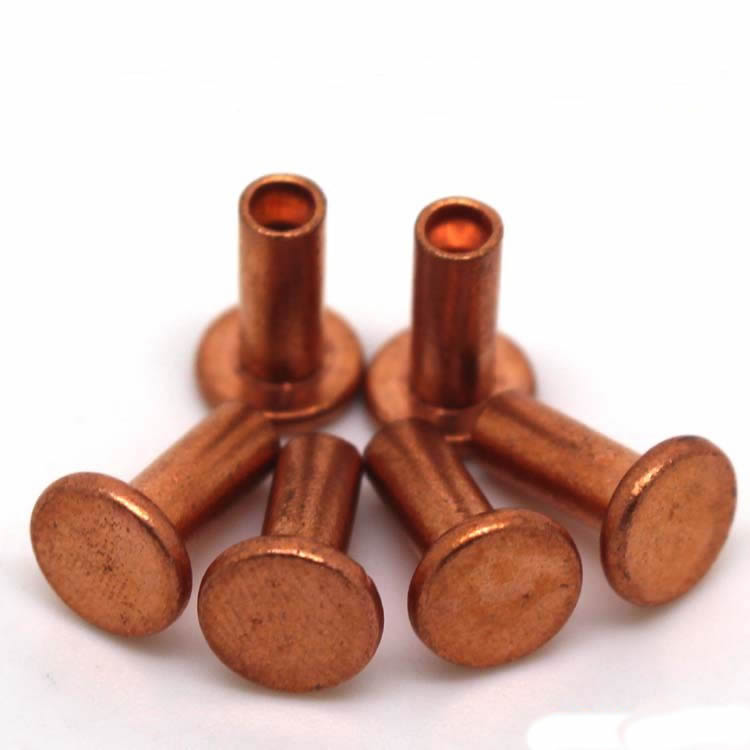
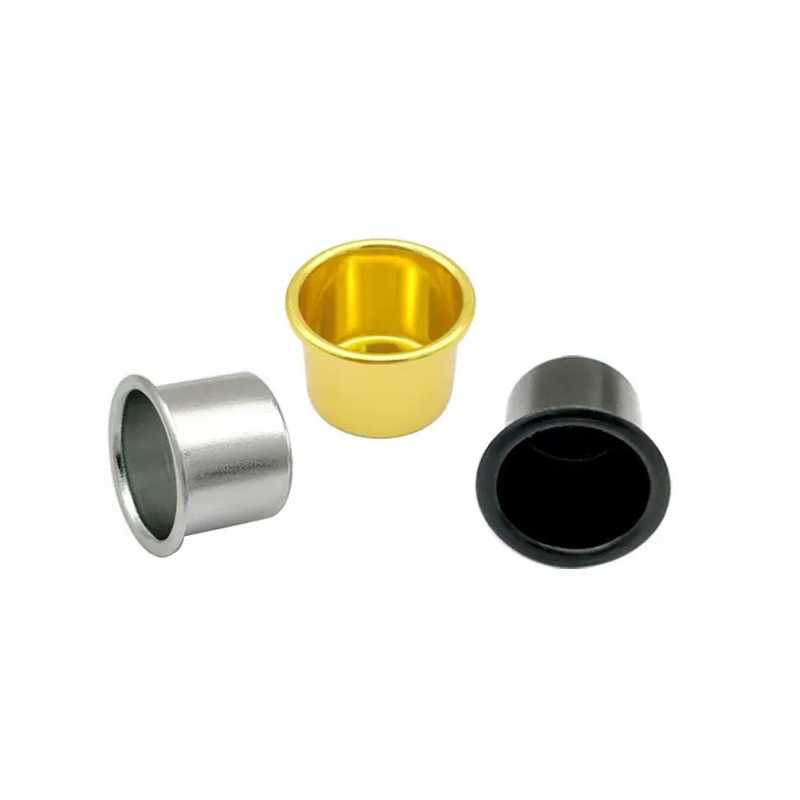
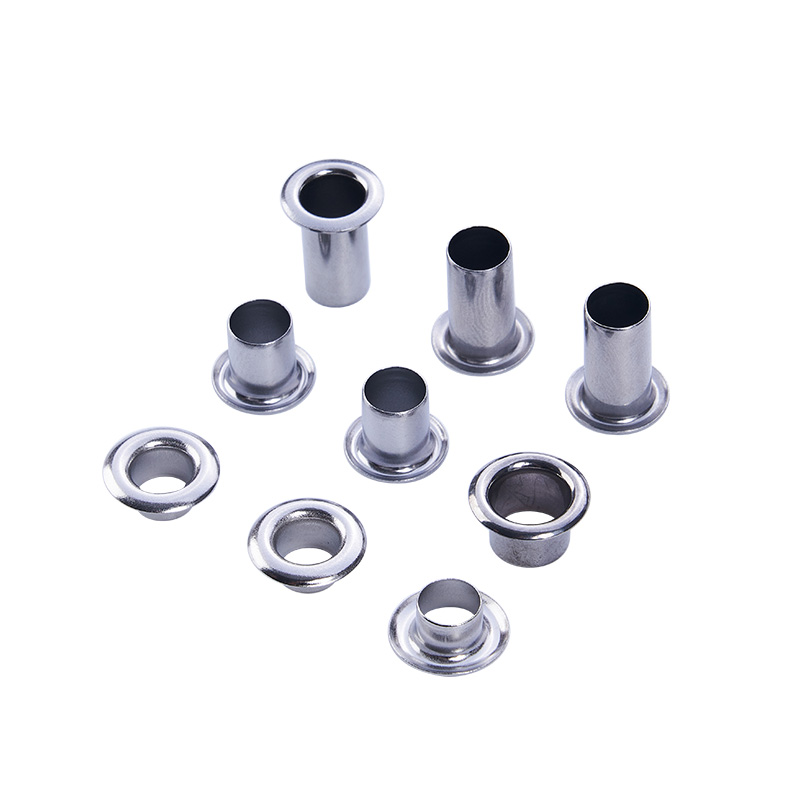
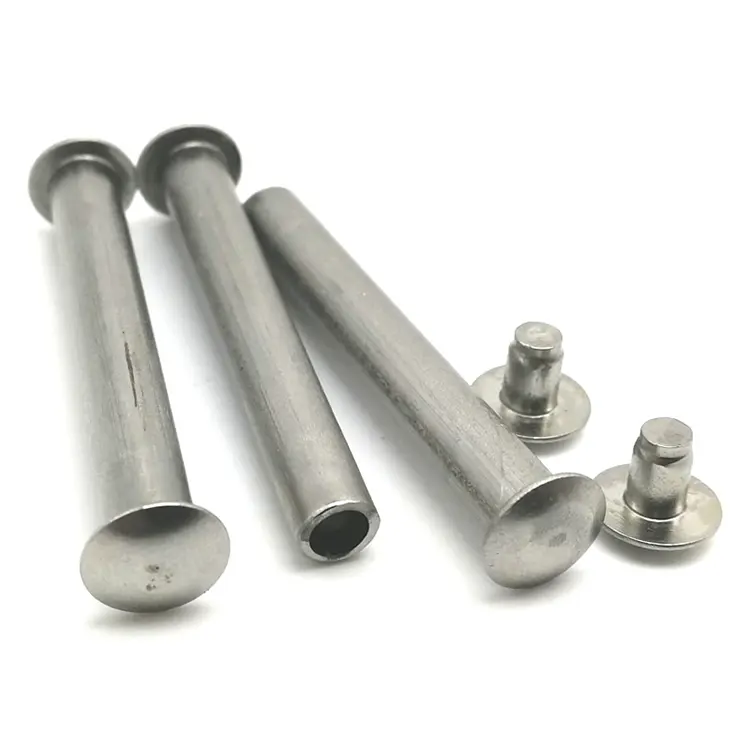
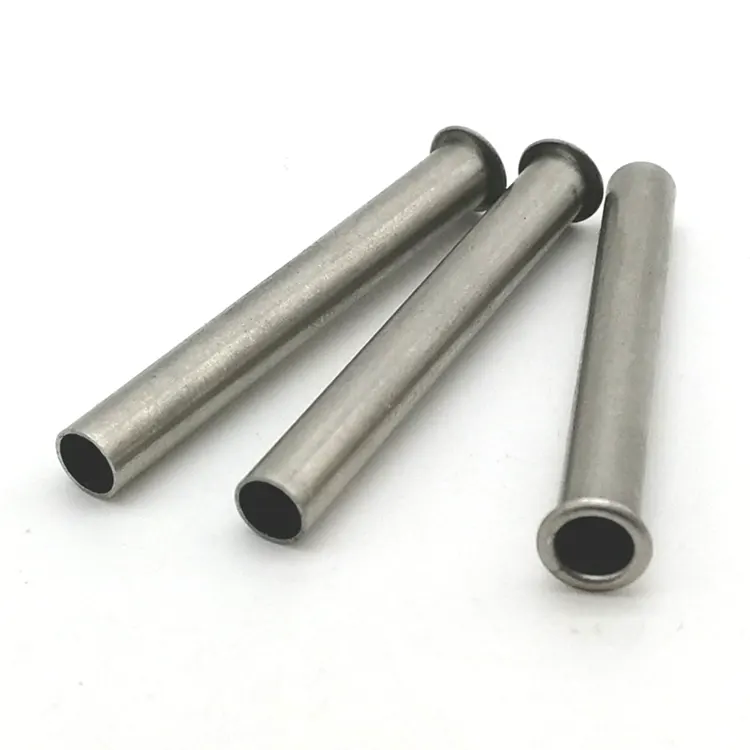
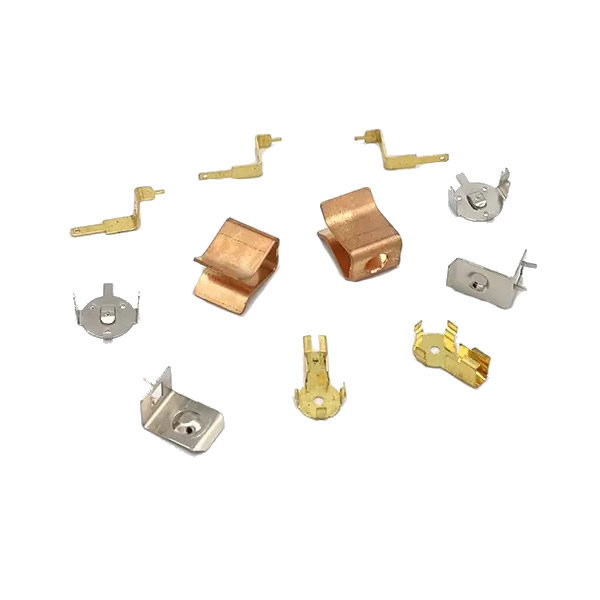
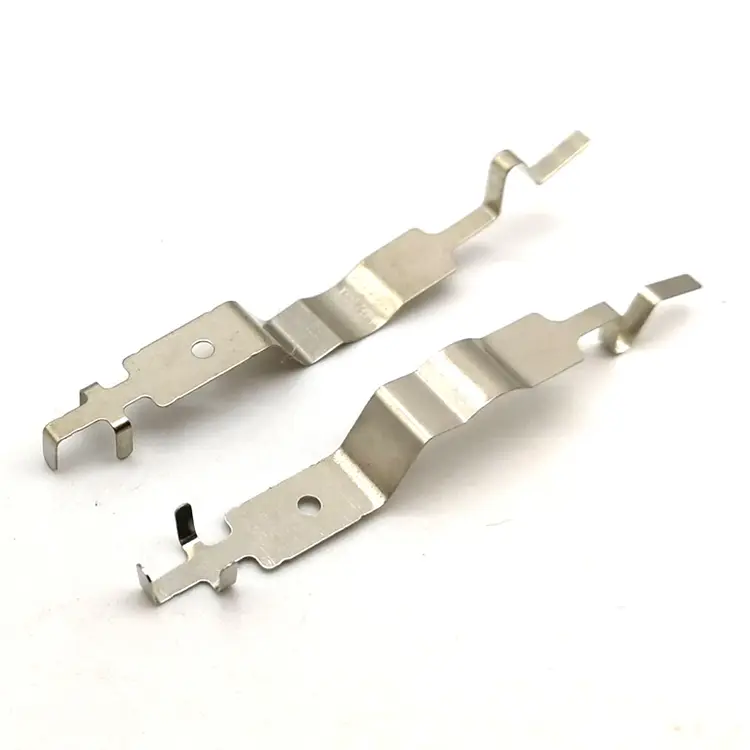
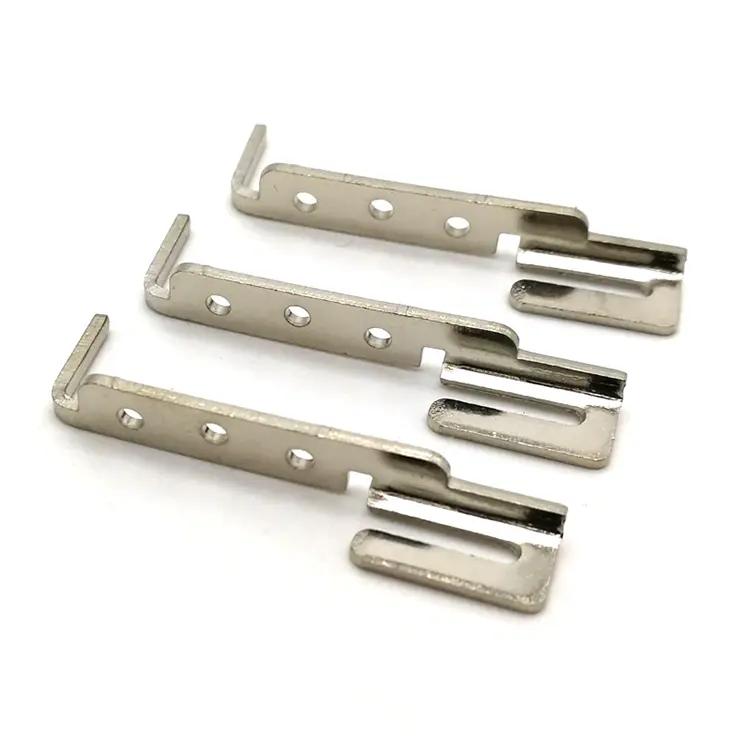
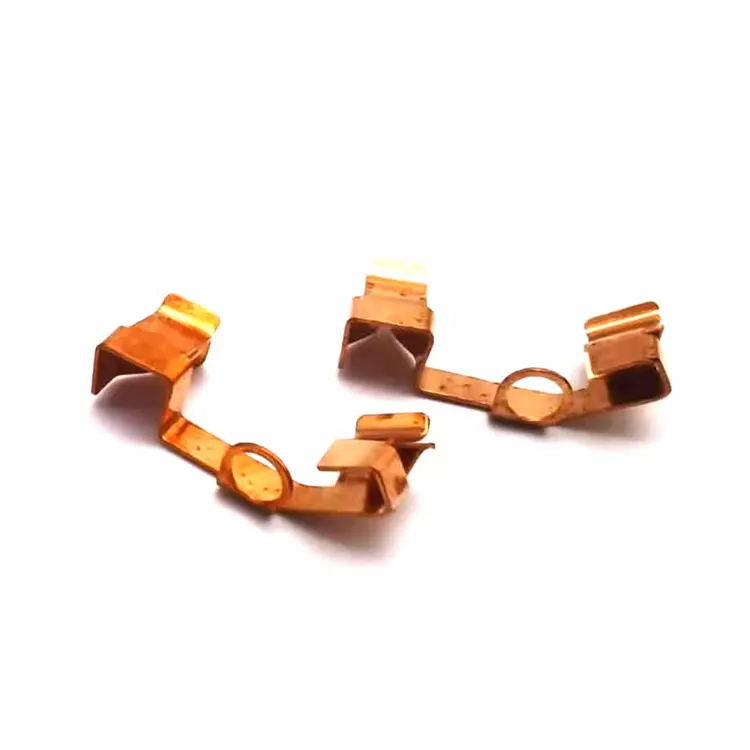
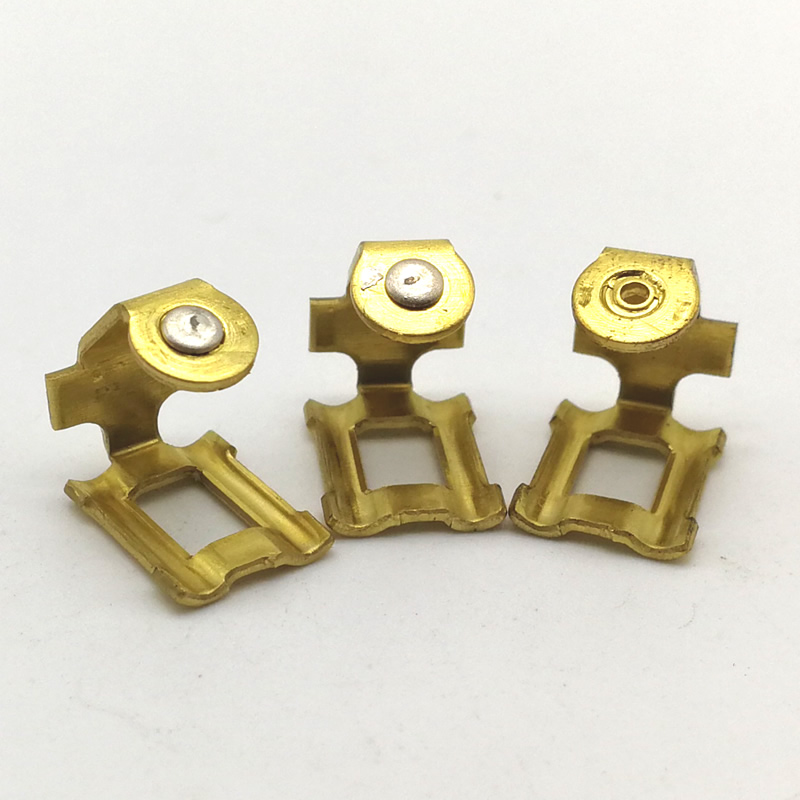
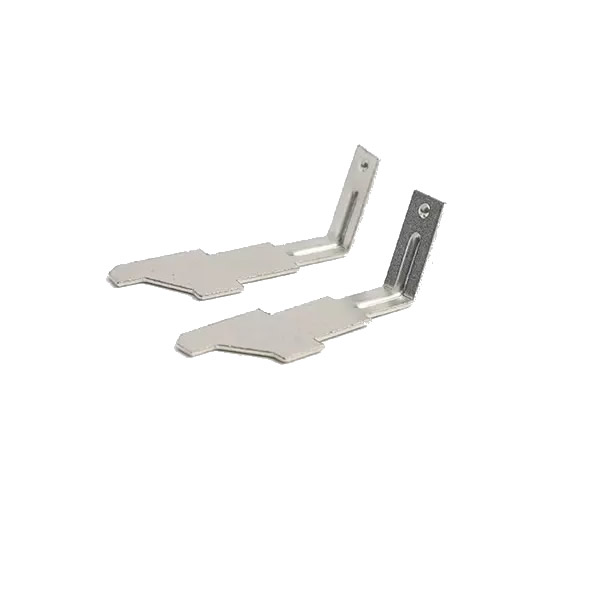
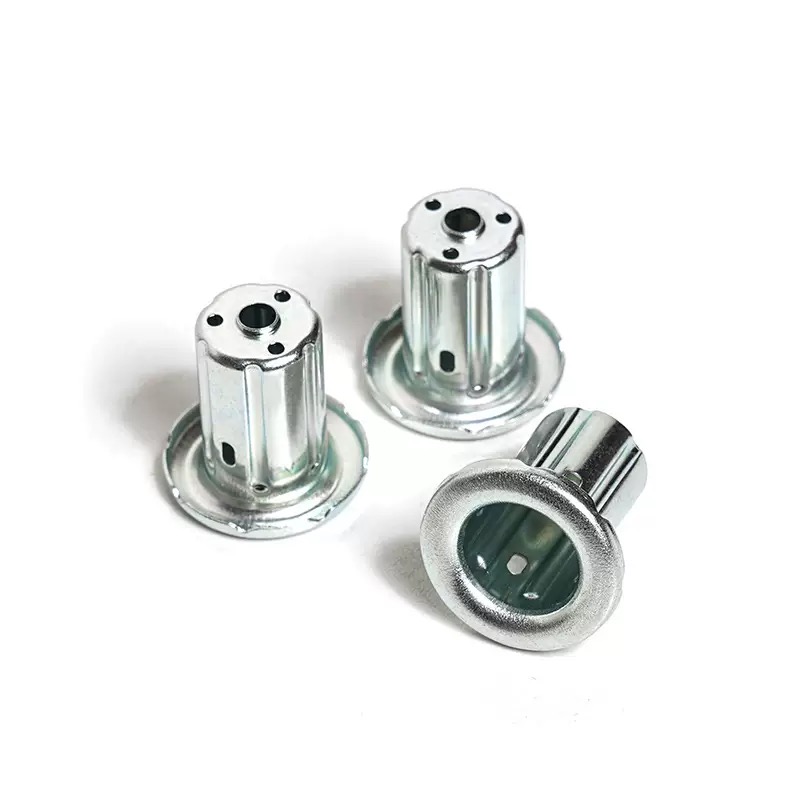
Bộ phận dập kim loại chính xác
Một khuôn dập chính xác có giá gấp ba lần một khuôn tiêu chuẩn—vì khuôn được gia công theo một phần dung sai của bộ phận chứ không phải đến dung sai của chính nó. Nuote Metals sản xuất các bộ phận dập kim loại chính xác ở Trung Quốc với khuôn EDM dây chậm (± 0,003mm), chày phối hợp trên mặt đất và máy ép được xác minh độ song song của thanh trượt trước mỗi lần sản xuất. ±0,02mm đối với các tính năng quan trọng. PPAP và Cpk được ghi lại.
Gửi yêu cầu
Mô tả Sản phẩm
Một khuôn dập tiêu chuẩn được gia công theo dung sai của bộ phận—nếu bản vẽ cho biết ±0,05mm, thì khuôn được chế tạo thành ±0,05mm. Khuôn dập chính xác được gia công đến một phần dung sai của bộ phận—nếu bản vẽ cho biết ±0,02mm thì khuôn được chế tạo thành ±0,005mm. Chi phí khuôn cao hơn vì thời gian gia công dài hơn, EDM chậm hơn và việc kiểm tra thường xuyên hơn. Nhưng khuôn có khả năng chịu đựng đối với máy ép, vật liệu và độ mòn của dụng cụ—do đó bộ phận này giữ được dung sai trong toàn bộ lô, không chỉ ở sản phẩm đầu tiên.
Các bộ phận dập kim loại chính xác không phải là các bộ phận dập tiêu chuẩn với kế hoạch kiểm tra chặt chẽ hơn. Chúng là các bộ phận được sản xuất trên hệ thống dụng cụ trong đó độ chính xác của khuôn, độ chính xác của máy ép và khả năng xác minh trong khuôn đều khớp với dung sai cuối cùng. Một khuôn được gia công đến ±0,05mm không thể tạo ra một chi tiết có vị trí ±0,02mm—lỗi khuôn tiêu tốn dung sai trước các hành trình ép.
Tại Nuote Metals, chúng tôi sản xuất các bộ phận được dập kim loại chính xác bằng cách kết hợp độ chính xác của khuôn, độ chính xác của máy ép và xác minh trong khuôn. Bài viết này đề cập đến hệ thống dụng cụ, các điều chỉnh thử để làm cho nó hoạt động và những điều cần xác minh trước khi chấp nhận dập chính xác.
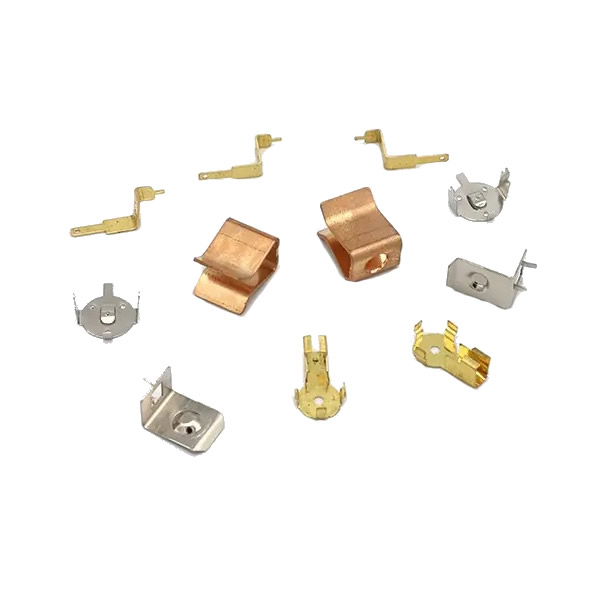
Độ chính xác của khuôn – EDM dây chậm và mài phối hợp
Khuôn là nguồn đầu tiên của độ chính xác. Khuôn được gia công đến ±0,01mm không thể tạo ra chi tiết có vị trí ±0,02mm—lỗi khuôn chiếm một nửa dung sai trước khi ép các hành trình chẵn.
Cách chúng tôi chế tạo khuôn chính xác:
- EDM dây chậm (dòng Sodick AQ)đối với các hạt khuôn và chày—độ chính xác vị trí ±0,003mm, độ hoàn thiện bề mặt Ra 0,2μm.
- Phối hợp mài cho biên dạng đột và khuôn—độ chính xác biên dạng ±0,002mm, kiểm soát độ sắc nét của cạnh.
- Điều khiển EDM dây vòng kín—vị trí dây được điều chỉnh theo thời gian thực nên đường viền khuôn khớp với chương trình chứ không phải độ trôi của máy.
- Độ hở khuôn phù hợp với vật liệul—được tính cho vật liệu và độ dày cụ thể, không phải tỷ lệ phần trăm tiêu chuẩn.
Tại sao nó quan trọng đối với các bộ phận dập kim loại chính xác:Khuôn được chế tạo có kích thước ±0,01mm để lại ±0,01mm cho máy ép và vật liệu. Một khuôn được chế tạo có kích thước ±0,003mm để lại ±0,017mm—đủ để giữ dung sai bộ phận ngay cả khi lực ép và vật liệu thay đổi. Độ chính xác của khuôn không phải là chi phí cần giảm thiểu—nó là nền tảng của dung sai.
Độ chính xác của máy ép – Điều gì phải được xác minh trước mỗi lần sản xuất
Khuôn chính xác trên máy ép không chính xác sẽ tạo ra các chi tiết không chính xác. Máy ép phải giữ độ song song của nó trên giường, lặp lại điểm chết dưới của nó ở mỗi hành trình và chống lại sự tăng trưởng nhiệt trong quá trình sản xuất.
| Nhấn tham số | Nó ảnh hưởng gì | Yêu cầu chính xác | Cách chúng tôi xác minh |
|---|---|---|---|
| Thanh trượt song song | Độ phẳng, góc uốn | 0,02mm trên giường | Căn chỉnh Laser Hamar trước khi sản xuất |
| Độ lặp lại điểm chết-tâm | Độ dày, độ sâu đúc | ≤0,01mm mỗi lần đột quỵ | Bộ mã hóa tuyến tính trên slide (± 0,001mm) |
| Tăng trưởng nhiệt | Khoảng hở, chiều cao gờ | .01mm trong 8 giờ | Cảm biến nhiệt độ trên khung |
| Độ chính xác của nguồn cấp dữ liệu | Vị trí lỗ | ±0,01mm mỗi bước | Nguồn cấp dữ liệu servo với bộ mã hóa tuyến tính |
Thanh trượt song songxác định xem chày có vào khuôn đồng đều hay không. Máy ép có độ nghiêng 0,05mm sẽ tạo ra một chi tiết mỏng hơn 0,05mm ở một bên—độ phẳng và góc uốn không thể đáp ứng dung sai chính xác. Chúng tôi xác minh tính song song bằng hệ thống căn chỉnh laser trước khi sản xuất và sau bất kỳ thay đổi khuôn nào.
Độ lặp lại điểm chết-tâmxác định độ sâu đúc và độ dày cuối cùng. Một máy ép thay đổi 0,02mm từ hành trình này sang hành trình khác sẽ tạo ra một chi tiết dày hơn ở một đầu của lô 0,02mm so với đầu kia. Chúng tôi theo dõi hành trình bằng bộ mã hóa tuyến tính—không phải điểm dừng cơ học.
Tăng trưởng nhiệtthay đổi độ hở khi máy ép nóng lên. Một máy ép tăng 0,02 mm trong ca làm việc kéo dài 8 giờ sẽ thay đổi khoảng hở khuôn thêm 0,02 mm—và chiều cao lưỡi dao cũng thay đổi theo. Chúng tôi theo dõi nhiệt độ khung và điều chỉnh khe hở khuôn khi nhiệt độ vượt quá điểm đặt.
Đối với các bộ phận dập kim loại chính xác, máy ép không phải là hàng hóa—nó là một dụng cụ chính xác cần được xác minh và giám sát.
Điều chỉnh dùng thử – Những gì chúng tôi thực sự thay đổi khi bài viết đầu tiên thất bại
Khuôn chính xác không tạo ra chi tiết chính xác ở lần đột đầu tiên. Giai đoạn thử nghiệm là lúc đạt được dung sai—bằng cách đo vật phẩm đầu tiên, xác định nguồn gốc của lỗi và điều chỉnh khuôn hoặc máy ép.
Trình tự thử nghiệm điển hình cho dung sai vị trí ±0,02mm:
- Thử nghiệm lần đầu: Đo vị trí ±0,035mm. Sai số lớn hơn mức cho phép.
- Nguyên nhân cốt lõi: Khuôn dập được gia công đến ±0,003mm, nhưng độ song song của máy ép là 0,03mm—máy ép làm nghiêng chày.
- Điều chỉnh 1: Căn chỉnh bằng laze cho thanh trượt máy ép—độ song song giảm xuống 0,012mm.
- Thử nghiệm lần thứ hai: Đo vị trí ± 0,025mm. Gần hơn nhưng vẫn hết sức chịu đựng.
- Nguyên nhân cốt lõi: Chiều dài cấp liệu thay đổi 0,008mm trên mỗi bước—cấp servo không được điều chỉnh theo khối lượng dải.
- Điều chỉnh 2: Điều chỉnh cấu hình cấp nguồn servo—độ chính xác cấp liệu được cải thiện lên ±0,003mm.
- Thử nghiệm thứ ba: Đo vị trí ± 0,015mm. Trong khả năng chịu đựng.
- Sản xuất: Các chốt đo trong khuôn được lắp đặt tại trạm xuyên—máy ép sẽ dừng nếu vị trí lệch quá 0,015mm.
Điều này cho thấy: Độ chính xác không chỉ nằm ở khuôn mà ở việc điều chỉnh thử để làm cho khuôn phù hợp với máy ép và máy ép phù hợp với vật liệu. Đối với các bộ phận dập chính xác, giai đoạn thử nghiệm không phải là một hình thức—đó là giai đoạn thực sự đạt được dung sai.
Xác minh trong khuôn – Đo chi tiết trước khi nó bị cắt
Việc dập chính xác không thể được xác minh sau thực tế—vào thời điểm bộ phận được đo, khuôn đã tạo ra hàng nghìn bộ phận. Việc xác minh phải diễn ra trong khuôn trước khi chi tiết được cắt ra.
Những gì chúng tôi sử dụng trong khuôn:
- Chốt đo trong khuôn – chốt gắn vào lỗ thủng tại một vị trí xác định; nếu lỗ nằm ngoài vị trí, chốt sẽ không đi vào và máy ép dừng lại.
- Giám sát trọng tải – cảm biến tải trên khuôn phát hiện bộ phận bị thiếu, phôi kép hoặc chày bị mòn; máy ép dừng trước khi khuôn bị hỏng.
- Kiểm tra bằng hình ảnh ở trạm cuối cùng – camera đo các tính năng quan trọng trước khi bộ phận rơi xuống; các bộ phận không đạt thông số kỹ thuật sẽ bị loại bỏ bởi một vụ nổ không khí.
Tại sao việc xác minh trong khuôn lại quan trọng đối với các bộ phận dập kim loại chính xác: Với tốc độ 200–600 hành trình mỗi phút, một lần mài mòn dụng cụ có thể tạo ra hàng trăm bộ phận không đạt thông số kỹ thuật trước khi đo mẫu tiếp theo. Quá trình xác minh trong khuôn phát hiện sự trôi dạt ở hành trình nơi nó xảy ra—chứ không phải ở cuối mẻ.
Một ví dụ thực tế - Kẹp phẫu thuật không gỉ 0,5mm với vị trí ± 0,02mm
Một nhà sản xuất thiết bị y tế của Hoa Kỳ cần một chiếc kẹp phẫu thuật bằng thép không gỉ 0,5 mm với vị trí lỗ ±0,02 mm, độ phẳng 0,03 mm và giới hạn gờ 0,02 mm. Nhà cung cấp trước đây của họ đã gia công khuôn đến ±0,02mm và chạy nó trên máy ép tiêu chuẩn—vị trí thay đổi trong khoảng ±0,04mm và 8% bộ phận lắp ráp không thành công.
Những gì chúng tôi đã làm khác nhau:
- Gia công lại các hạt dao khuôn bằng EDM dây chậm—độ chính xác vị trí ±0,003 mm.
- Máy ép được căn chỉnh bằng laser trước khi sản xuất—thanh trượt song song 0,015 mm trên bệ máy.
- Đã điều chỉnh nguồn cấp servo thành dải không gỉ 0,5mm—độ chính xác của nguồn cấp dữ liệu ±0,003mm.
- Đã lắp đặt các chốt đo trong khuôn tại trạm xuyên—máy ép dừng khi vị trí lệch quá 0,015mm.
- Chiều cao lưỡi dao đã được xác minh bằng bộ so sánh quang học cứ 200 miếng—0,015mm hoặc cao hơn.
- Hạn chế: Cách tiếp cận này được xác nhận cho độ dày vật liệu ≥0,3mm. Đối với các thiết bị đo mỏng hơn, dải sẽ bị lệch dưới lực của chốt đo và việc xác minh trong khuôn trở nên không đáng tin cậy—những bộ phận đó yêu cầu kiểm tra quang học ở đầu ra chứ không phải đo trong khuôn.
- Đã vận chuyển 1,2 triệu chiếc mà không gặp lỗi lắp ráp nào. Khách hàng loại bỏ việc kiểm tra đầu vào về vị trí và độ phẳng.
Đây là những gì mà các bộ phận dập kim loại chính xác sẽ mang lại: không chỉ là bộ phận đo chính xác ở sản phẩm đầu tiên mà còn là bộ phận duy trì dung sai trong toàn bộ lô—vì khuôn, máy ép và quá trình xác minh trong khuôn đều khớp với dung sai chứ không phải bản vẽ.
Câu hỏi thường gặp
Câu hỏi 1: Dung sai chặt chẽ nhất mà bạn có thể giữ đối với các bộ phận dập chính xác là bao nhiêu?
Trả lời: Dung sai chính xác tiêu chuẩn của chúng tôi là ±0,02mm ở vị trí lỗ, ±0,03mm ở độ phẳng và ±0,3° ở góc uốn. Dung sai chặt chẽ hơn—±0,01mm tại vị trí—có thể đạt được bằng thước đo trong khuôn, khuôn được gia công đến ±0,003mm và máy ép được xác minh về độ song song. Tuy nhiên, dung sai chặt chẽ hơn có nghĩa là chi phí cao hơn: khuôn mất nhiều thời gian hơn để gia công, máy ép chạy chậm hơn và việc kiểm tra thường xuyên hơn. Đối với các bộ phận được dập kim loại chính xác, chúng tôi xem xét dung sai và khối lượng trước khi báo giá—không phải sau khi bài viết đầu tiên thất bại.
Câu hỏi 2: Điều gì xảy ra nếu dung sai của tôi chặt hơn ± 0,02mm?
Trả lời: Chúng tôi xem xét dung sai và tính năng trước khi trích dẫn. Nếu dung sai chặt chẽ hơn khả năng chính xác tiêu chuẩn của chúng tôi, chúng tôi có ba tùy chọn: (1) Đo trong khuôn—khuôn sẽ đo tính năng trước khi bộ phận bị cắt và máy ép sẽ dừng nếu nó bị trôi. (2) Hoạt động thứ cấp—tính năng được gia công sau khi dập, điều này làm tăng thêm chi phí nhưng có dung sai chặt chẽ hơn. (3) Khuyến nghị của DFM—chúng tôi đề xuất thay đổi thiết kế nhằm giảm dung sai mà không ảnh hưởng đến chức năng. Đối với các bộ phận dập chính xác, chúng tôi không hứa hẹn về dung sai mà chúng tôi không thể giữ được—chúng tôi cho bạn biết tùy chọn nào khả thi trước khi bạn đặt hàng.
Câu 3: Điều gì thúc đẩy chi phí của các bộ phận dập kim loại chính xác?
Đáp: Ba yếu tố: độ chính xác của khuôn, thời gian dập và xác minh trong khuôn. Một khuôn được gia công bằng EDM dây chậm và mài phối hợp có giá cao hơn khuôn tiêu chuẩn—nhưng nó để lại dung sai cho máy ép và vật liệu. Việc đo trong khuôn làm tăng thêm chi phí dụng cụ nhưng loại bỏ phế liệu khỏi sự trôi dạt không được giữ lại cho đến mẫu tiếp theo. Đối với các bộ phận được dập kim loại chính xác, chi phí được quyết định bởi hệ thống dụng cụ—không chỉ riêng vật liệu. Chúng tôi cung cấp bảng phân tích chi phí kèm theo báo giá—để bạn có thể biết yếu tố nào đang điều chỉnh giá.
Q4: Bạn có thể cung cấp phản hồi DFM trước khi tôi đặt hàng không?
Đ: Vâng. Gửi cho chúng tôi bản vẽ với vật liệu, độ dày, dung sai và khối lượng. Nhóm kỹ thuật của chúng tôi xem xét tính khả thi của bộ phận—dung sai vị trí, độ phẳng, chiều cao gờ và kích thước tính năng—và trả về báo cáo DFM bằng văn bản cùng với báo giá. Đối với các bộ phận dập kim loại chính xác có dung sai chặt chẽ hơn ± 0,02mm, chúng tôi có thể đề xuất sản phẩm đầu tiên hoặc chạy thử trước khi đưa vào sản xuất dụng cụ. Điều này ngăn ngừa sự bất ngờ về chi phí phổ biến nhất—khuôn được chế tạo và sau đó được sửa đổi vì không thể đạt được dung sai.
Thẻ nóng: Phụ tùng dập kim loại chính xác,Phụ tùng dập kim loại Trung Quốc,Nhà máy sản xuất phụ tùng dập chính xác
Gửi yêu cầu
Xin vui lòng gửi yêu cầu của bạn trong mẫu dưới đây. Chúng tôi sẽ trả lời bạn trong 24 giờ.
X
Chúng tôi sử dụng cookie để cung cấp cho bạn trải nghiệm duyệt web tốt hơn, phân tích lưu lượng truy cập trang web và cá nhân hóa nội dung. Bằng cách sử dụng trang web này, bạn đồng ý với việc chúng tôi sử dụng cookie.
Chính sách bảo mật