Các sản phẩm

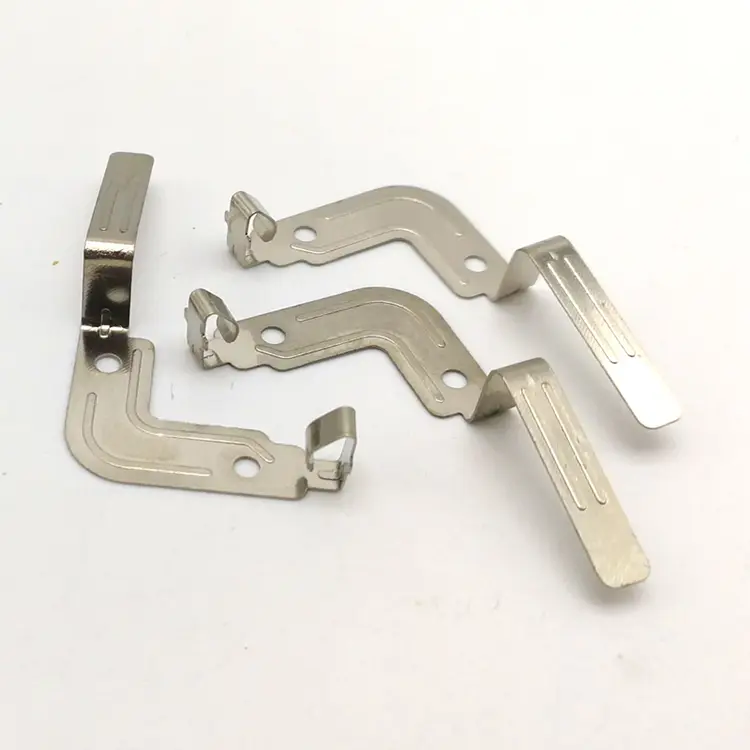
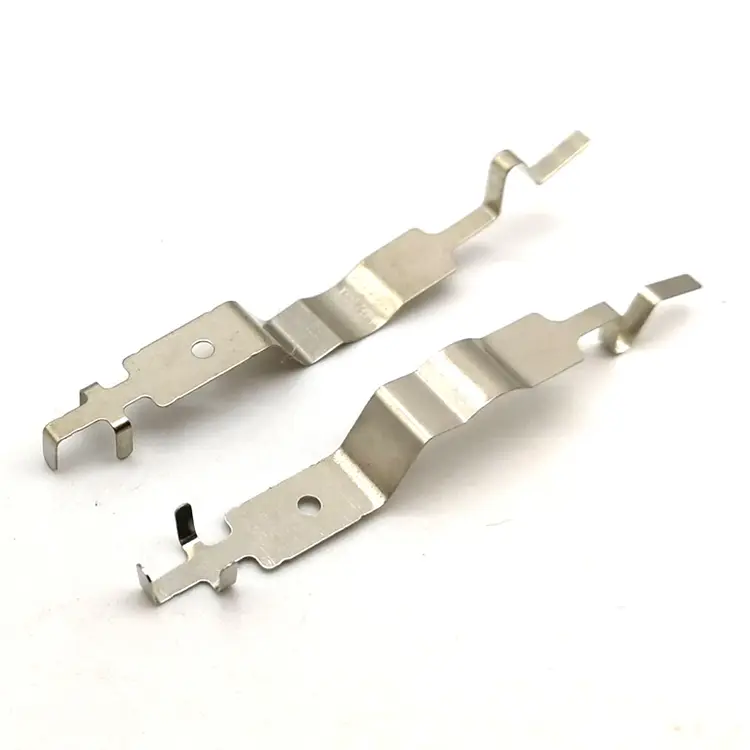
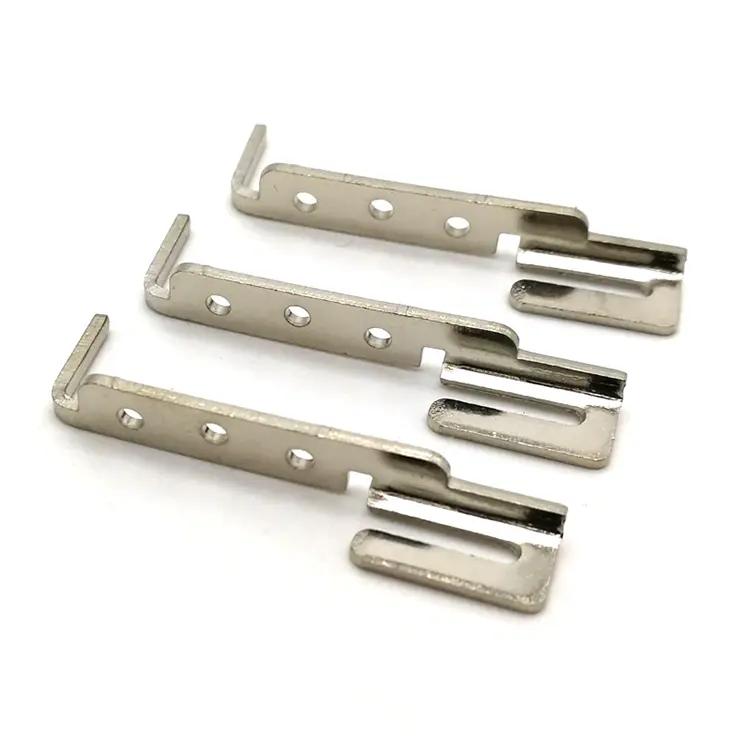
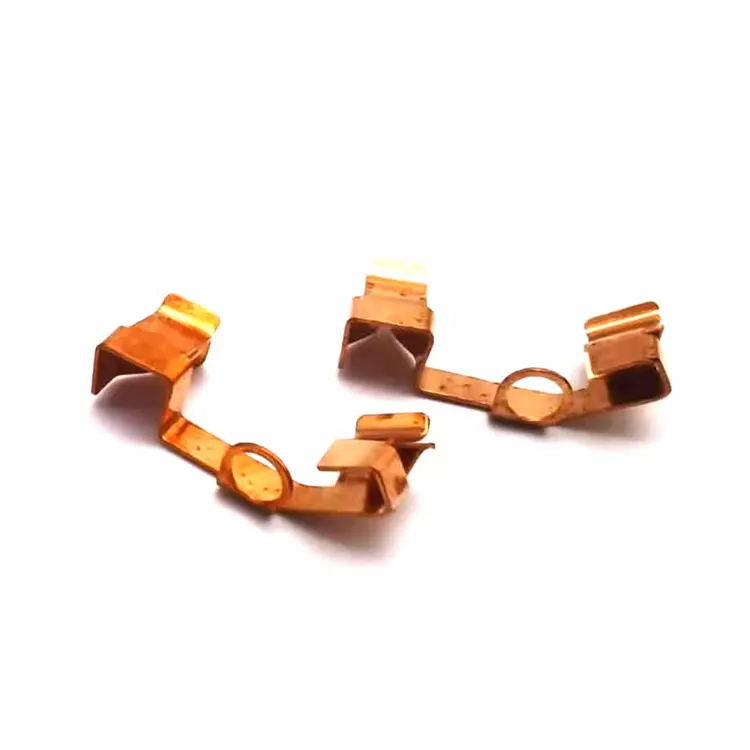
Bộ phận nhôm đóng dấu
Nuote Metals là nhà cung cấp các bộ phận nhôm có tem có trụ sở tại Trung Quốc cho khách hàng điện tử, ô tô và thiết bị. Chúng tôi dập nhôm 5052, 6061 và 3003 ở độ dày từ 0,2mm đến 2,0mm – với khuôn được đánh bóng và kiểm soát bôi trơn để ngăn ngừa hiện tượng lõm. Bề mặt sẵn sàng anodizing, kiểm soát độ phẳng và tài liệu PPAP có sẵn.
Gửi yêu cầu
Mô tả Sản phẩm
Nhôm là kim loại nhẹ nhất được sử dụng dập phổ biến. Nó dẫn nhiệt, chống ăn mòn và chấp nhận anodizing tốt hơn bất kỳ kim loại nào khác. Đó là lý do tại saodập các bộ phận nhômxuất hiện trong vỏ thiết bị điện tử, tấm chắn nhiệt ô tô, bảng thiết bị và vỏ đèn LED—nơi quan trọng về trọng lượng, nhiệt độ hoặc hình thức bên ngoài.
Nhưng nhôm mang lại hai vấn đề mà thép và đồng thau không có. Nó sưng lên - nó dính vào khuôn và làm rách bề mặt. Và nó sẽ trầy xước—dễ dàng, sâu và rõ ràng sau khi được anot hóa. Một bộ phận bằng nhôm được dán tem đo chính xác nhưng có vết lõm hoặc vết xước sẽ không thể kiểm tra về mặt thẩm mỹ—hoặc tệ hơn là không thể anod hóa vì khuyết tật sẽ trở thành vĩnh viễn dưới lớp oxit.
Tại Nuote Metals, chúng tôi đóng dấu nhôm với khả năng kiểm soát mài mòn và sẵn sàng anodizing là yêu cầu chất lượng chính. Bài viết này đề cập đến các loại bộ phận, hợp kim, các khuyết tật bề mặt quan trọng và cách chúng tôi kiểm soát chúng trước khi bộ phận đó tiếp cận bộ phận anodizing.

Các loại bộ phận – Bộ phận nhôm dập được sử dụng để làm gì
| Loại phần | Hợp kim điển hình | Phạm vi độ dày | Yêu cầu chính | Ngành tiêu biểu |
|---|---|---|---|---|
| Tấm chắn nhiệt | 5052, 3003 | 0,3–2,0 mm | Sự ổn định của hình thức, không có vết lõm trên bề mặt nhìn thấy được | Ô tô, thiết bị |
| Vỏ và vỏ bọc | 5052, 6061 | 0,5–1,5 mm | Độ phẳng, bề mặt sẵn sàng anodizing | Điện tử, thiết bị đo đạc |
| Dấu ngoặc và clip | 5052, 6061 | 0,5–2,0 mm | Góc uốn, vị trí lỗ | Ô tô, thiết bị |
| Vỏ đèn LED và phản xạ | 1100, 3003 | 0,2–1,0 mm | Bề mặt hoàn thiện, độ phản xạ | Chiếu sáng, điện tử |
| Tấm chắn EMI | 5052, 3003 | 0,2–0,8 mm | Chiều cao hình dạng, độ dẫn điện | Điện tử, viễn thông |
Tấm chắn nhiệtphải giữ hình dạng của chúng trong chu kỳ nhiệt. Việc dập không được tạo ra ứng suất dư gây cong vênh khi bộ phận nóng lên. 5052 là hợp kim tiêu chuẩn có khả năng định dạng tốt và chống ăn mòn.
Vỏ và vỏ bọclà những phần nhìn thấy được. Bề mặt không được có vết lõm, vết trầy xước và vết chết—vì quá trình anod hóa không che giấu được khuyết điểm; nó khuếch đại chúng. 5052 và 6061 là phổ biến; 6061 có độ bền cao hơn nhưng khó tạo hình hơn.
Chân đế và kẹps mang tải. Góc uốn và vị trí lỗ phải ổn định sau khi đàn hồi. Nhôm đàn hồi tốt hơn thép—việc bù trong khuôn là rất quan trọng.
Vỏ đèn LED và phản xạđòi hỏi một bề mặt nhẵn để phản xạ. 1100 là loại nhôm tinh khiết nhất—độ phản xạ tốt nhất nhưng mềm nhất và dễ bị ăn mòn nhất. Khuôn được đánh bóng và kiểm soát bôi trơn nghiêm ngặt là bắt buộc.
Tấm chắn EMIkết hợp hình thức và độ dẫn điện. Bộ phận phải nằm trên PCB không có khoảng trống. Độ phẳng và chiều cao hình thức là những yêu cầu quan trọng.
Hợp kim nhôm – Cách hoạt động của mỗi loại trong quá trình dập
| hợp kim | Khả năng định dạng | Sức mạnh | Nguy cơ dồn dập | Phản ứng Anodizing | Ứng dụng tốt nhất |
|---|---|---|---|---|---|
| 1100 | Xuất sắc | Thấp | Cao – mềm nhất | Tuyệt vời – tinh khiết, sáng bóng | Phản quang, trang trí |
| 3003 | Tốt | Thấp–trung bình | Vừa phải | Tốt | Tấm chắn, tấm chắn nhiệt |
| 5052 | Tốt | Vừa phải | Vừa phải | Tốt - chuyển màu nhẹ | Dập chung, hàng hải |
| 6061 | Hội chợ | Cao | Thấp–trung bình | Đẹp - hạt có thể nhìn thấy sau khi anodizing | Dấu ngoặc kết cấu |
1100 là loại nhôm tinh khiết nhất—tối thiểu 99%. Nó dễ dàng hình thành và được anod hóa thành lớp hoàn thiện sáng, phản chiếu. Nhưng nó mềm và hung hãn. Khuôn được đánh bóng và bôi trơn thường xuyên là bắt buộc.
3003 thêm mangan cho sức mạnh. Nó hình thành tốt và có khả năng chống ăn mòn vừa phải. Một hợp kim đa năng dùng làm tấm chắn nhiệt và vỏ bọc.
5052 bổ sung thêm magiê để tăng cường sức mạnh và khả năng chống ăn mòn. Đây là hợp kim dập phổ biến nhất—có sự cân bằng tốt về khả năng định hình, độ bền và phản ứng anodizing.
6061 chứa magie và silicon. Nó có độ bền cao nhất trong bốn loại nhưng khó tạo hình hơn và có thể nhìn thấy hạt sau khi anod hóa. Được sử dụng cho các giá đỡ cấu trúc nơi độ bền quan trọng hơn hình thức bên ngoài.
Hai khiếm khuyết bề mặt làm hỏng các bộ phận nhôm dập
Phiền phức. Nhôm dính vào khuôn. Khi bề mặt khuôn không được đánh bóng hoặc bôi trơn không đủ, nhôm sẽ chuyển sang khuôn và làm rách bề mặt bộ phận. Kết quả là tạo ra một miếng vá thô ráp, lem luốc—thường xuất hiện trên bề mặt dễ thấy nhất của bộ phận. Không thể loại bỏ vết lõm bằng cách mài nhẵn hoặc đánh bóng mà không thay đổi kích thước bộ phận. Nó phải được ngăn chặn.
Vết xước. Nhôm mềm. Một con chip trên khuôn, một băng tải thô hoặc một thao tác bất cẩn có thể làm xước bề mặt. Một vết xước sâu 0,02 mm trên phần thép là mang tính thẩm mỹ. Trên một bộ phận bằng nhôm được anot hóa, nó trở thành một đường tối có thể nhìn thấy được—và bộ phận đó sẽ bị loại bỏ.
Cách chúng tôi kiểm soát cả hai:
Bề mặt khuôn được đánh bóng– phần khuôn được đánh bóng tới Ra 0,1μm hoặc tốt hơn trên các bề mặt tạo hình. Bất kỳ dấu dao nào trên khuôn đều chuyển sang bộ phận đó.
Kiểm soát bôi trơn- một màng bôi trơn nhất quán ngăn chặn sự tiếp xúc giữa kim loại với kim loại. Chúng tôi sử dụng chất bôi trơn gốc nước cho nhôm—chất bôi trơn gốc dầu có thể làm ố bề mặt trước khi anod hóa.
Quản lý chip trong khuôn– phoi còn sót lại trong khoang khuôn sẽ làm xước bộ phận ở hành trình tiếp theo. Chúng tôi sử dụng luồng không khí và sơ tán chân không ở mỗi trạm.
Xử lý bằng găng tay– từ máy ép đến hộp đóng gói, các bộ phận đều được xử lý bằng găng tay sạch. Tay trần để lại dầu gây anodizing không đồng đều.
Dung sai và chất lượng – Những gì chúng tôi kiểm soát trên các bộ phận nhôm dập
| đặc trưng | Dung sai điển hình | Phương pháp đo |
|---|---|---|
| Vị trí lỗ | ±0,05 mm | Bộ so sánh quang học, CMM |
| Vị trí uốn cong | ±0,05 mm | Bộ so sánh quang học, CMM |
| Góc uốn | ±0,5° | Bộ so sánh quang học, thước đo góc |
| Chiều cao mẫu | ±0,1 mm | Máy đo chiều cao, CMM |
| Độ phẳng | 0,1 mm (các bộ phận nhỏ) | Tấm bề mặt, CMM |
| Khuyết tật bề mặt | Không trũng, không trầy xước >0,02mm | Hình ảnh dưới độ phóng đại 10× |
Độ phẳngrất quan trọng đối với vỏ bọc và tấm chắn. Nhôm cong vênh sau khi đẩy ra nếu ứng suất tạo hình không cân bằng. Chúng tôi kiểm soát độ phẳng bằng cách ủ giảm ứng suất, bằng cách điều chỉnh khuôn hoặc bằng cách tạo phẳng bộ phận ở trạm cuối cùng.
Góc uốnbị ảnh hưởng bởi sự hồi xuân. Lò xo nhôm lùi lại 2–4° tùy thuộc vào hợp kim và nhiệt độ. Chúng tôi bù đắp bằng cách uốn khuôn quá mức—được xác minh trên dải thử nghiệm trước khi cắt khuôn.
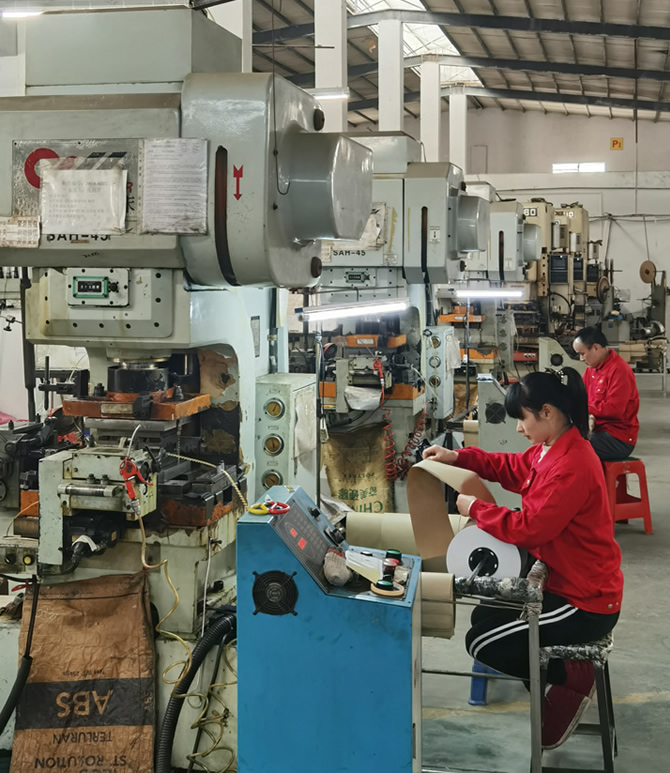
Một ví dụ thực tế - Tấm chắn nhiệt 5052 có vết lõm trên bề mặt nhìn thấy được
Một nhà sản xuất thiết bị của Đức cần một tấm chắn nhiệt bằng nhôm 5052 có độ dày 0,8mm, hai chỗ uốn cong và bề mặt nhìn thấy được không bị lõm và trầy xước. Nhà cung cấp trước đây của họ đã vận hành bộ phận này bằng chất bôi trơn khuôn tiêu chuẩn—vết lõm xuất hiện trên bề mặt nhìn thấy được ở trạm 3 và 12% bộ phận không vượt qua khâu kiểm tra bên ngoài.
Những gì chúng tôi đã làm khác nhau:
- Đánh bóng các phần đệm khuôn đến Ra 0,1μm trên tất cả các bề mặt tạo hình—loại bỏ các vết dụng cụ gây ra hiện tượng lõm.
- Chuyển sang chất bôi trơn gốc nước được áp dụng nhất quán trong mỗi hành trình—không gây ố dầu, không tiếp xúc giữa kim loại với kim loại.
- Đã thêm luồng khí ở trạm 3 để sơ tán các mảnh nhôm trước cú đánh tiếp theo.
- Chất lượng bề mặt đã được xác minh dưới độ phóng đại 10× trên mỗi 200 miếng.
- Đã vận chuyển 600.000 sản phẩm mà không hề có sự từ chối về mỹ phẩm nào. Khách hàng loại bỏ việc kiểm tra trực quan đầu vào.
Đây là cái gìdập các bộ phận nhômsẽ mang lại: không chỉ một bộ phận đáp ứng được bản vẽ mà còn là một bề mặt có thể chịu được quá trình anod hóa—bởi vì các khuyết tật làm hỏng các bộ phận bằng nhôm là các khuyết tật bề mặt chứ không phải các khuyết tật về kích thước.
Câu hỏi thường gặp
Câu hỏi 1: Tại sao nhôm bị dính cặn trong quá trình dập và bạn làm cách nào để ngăn chặn nó?
Trả lời: Hiện tượng lõm xảy ra khi nhôm chuyển sang bề mặt khuôn dưới áp lực—nó hàn vào dụng cụ và làm rách bề mặt bộ phận. Việc phòng ngừa đòi hỏi ba điều: bề mặt khuôn được đánh bóng (Ra 0,1μm hoặc tốt hơn), bôi trơn nhất quán (dựa trên nước đối với nhôm) và sơ tán phoi (thổi khí hoặc chân không tại mỗi trạm). Đối với các bộ phận bằng nhôm được dập có bề mặt nhìn thấy được, vết lõm là một khiếm khuyết về mặt thẩm mỹ mà quá trình anod hóa sẽ tạo ra vĩnh viễn. Chúng tôi điều khiển nó ở khuôn chứ không phải sau khi bộ phận được dập.
Câu 2: Bạn có thể đóng dấu các bộ phận bằng nhôm sẽ được anod hóa không?
Đáp: Có—và chúng tôi chuẩn bị bề mặt đặc biệt cho quá trình anodizing. Anodizing không che giấu vết trầy xước hoặc vết lõm; nó khuếch đại chúng. Chúng tôi đánh bóng các phần khuôn, kiểm soát việc bôi trơn, loại bỏ phoi và xử lý các bộ phận bằng găng tay để tránh nhiễm bẩn. Vìdập các bộ phận nhômsẽ được anod hóa, chúng tôi kiểm tra các bề mặt có độ phóng đại dưới 10× trước khi vận chuyển—vì một khiếm khuyết vượt qua kiểm tra trực quan trên nhôm thô sẽ trở thành phế phẩm có thể nhìn thấy được sau khi anod hóa.
Câu 3: Sự khác biệt giữa 5052 và 6061 đối với các bộ phận bằng nhôm được đóng dấu là gì?
Trả lời: 5052 mang lại khả năng định dạng tốt hơn và phản ứng anod hóa ổn định hơn—đó là lựa chọn tiêu chuẩn cho tấm chắn nhiệt, vỏ và dập thông thường. 6061 mang lại độ bền cao hơn nhưng khó tạo hình hơn và hiển thị các hạt có thể nhìn thấy được sau khi anod hóa—nó được sử dụng cho các giá đỡ cấu trúc nơi độ bền quan trọng hơn hình thức bên ngoài. Vìdập các bộ phận nhômvới các yêu cầu về mặt thẩm mỹ, 5052 thường là lựa chọn tốt hơn. Chúng tôi xem xét đơn đăng ký trước khi đề xuất hợp kim—không chỉ yêu cầu về độ bền.
Gửi yêu cầu
Xin vui lòng gửi yêu cầu của bạn trong mẫu dưới đây. Chúng tôi sẽ trả lời bạn trong 24 giờ.

X
Chúng tôi sử dụng cookie để cung cấp cho bạn trải nghiệm duyệt web tốt hơn, phân tích lưu lượng truy cập trang web và cá nhân hóa nội dung. Bằng cách sử dụng trang web này, bạn đồng ý với việc chúng tôi sử dụng cookie.
Chính sách bảo mật