Các sản phẩm
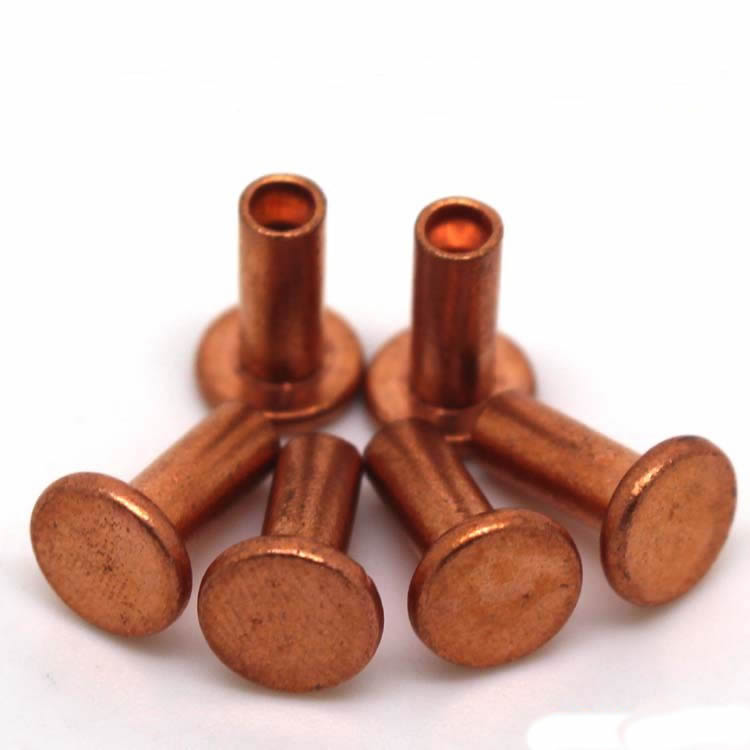
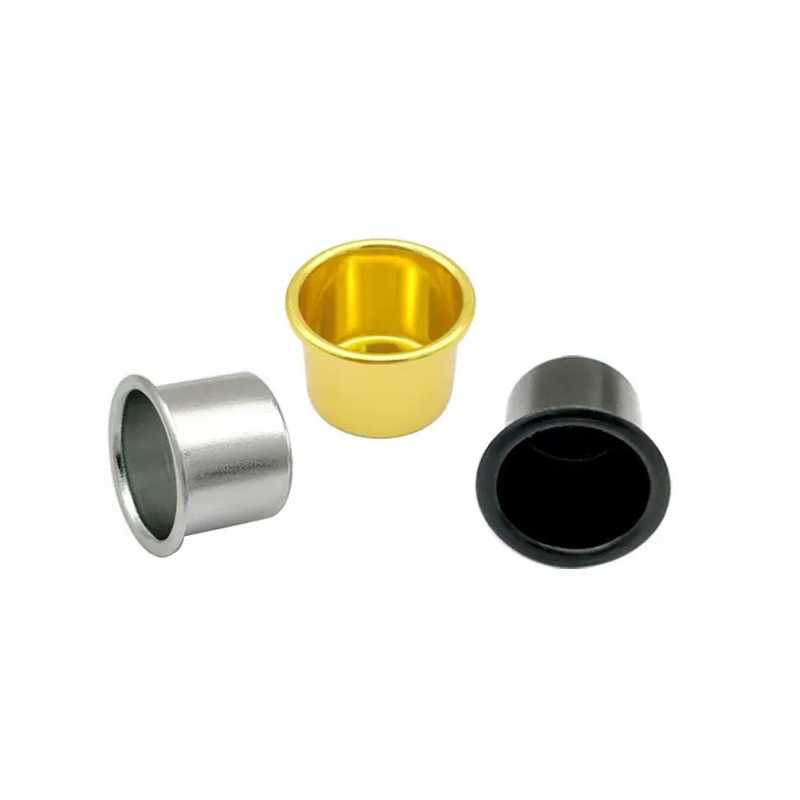
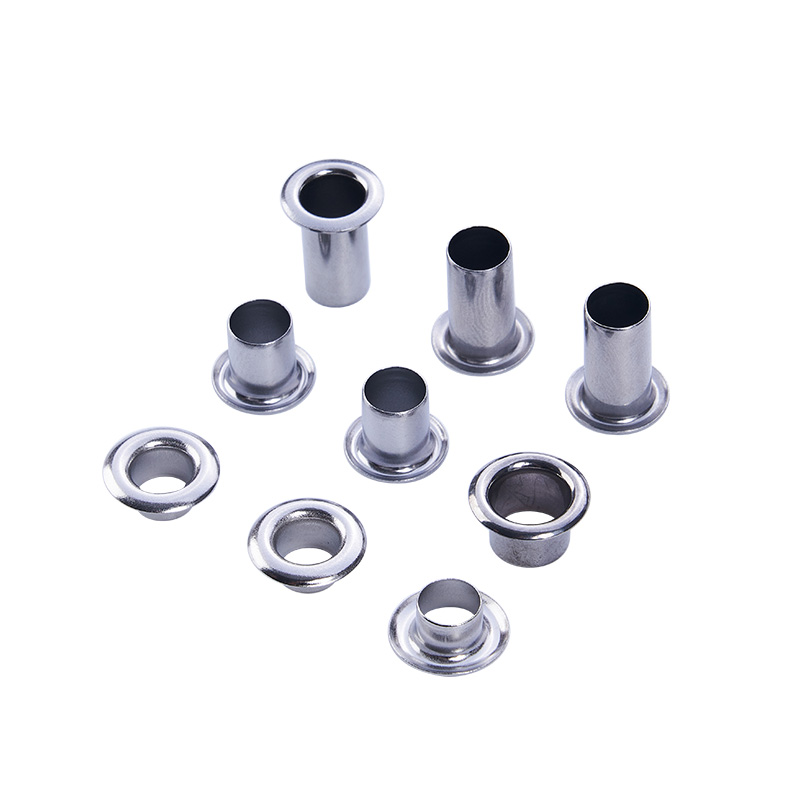
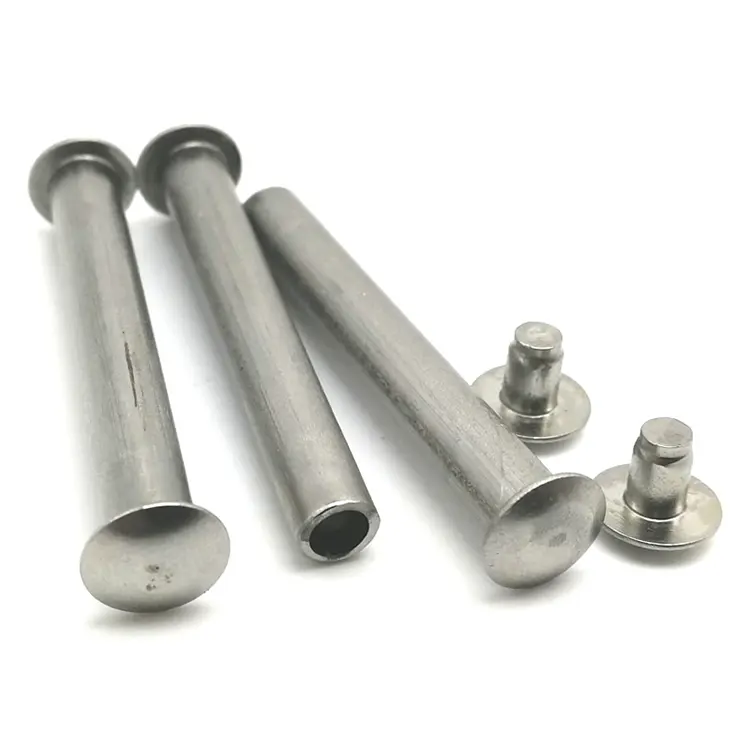
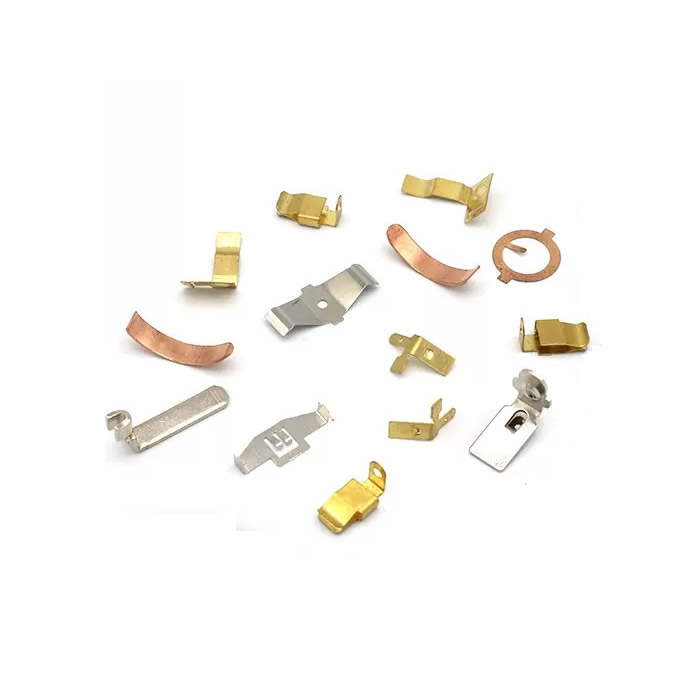
Máy ép kim loại chính xác
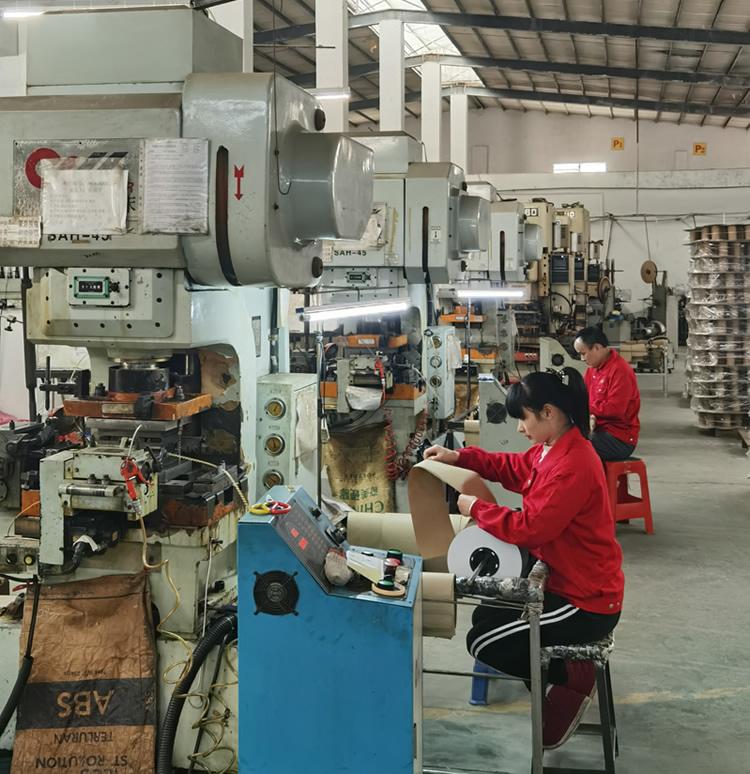
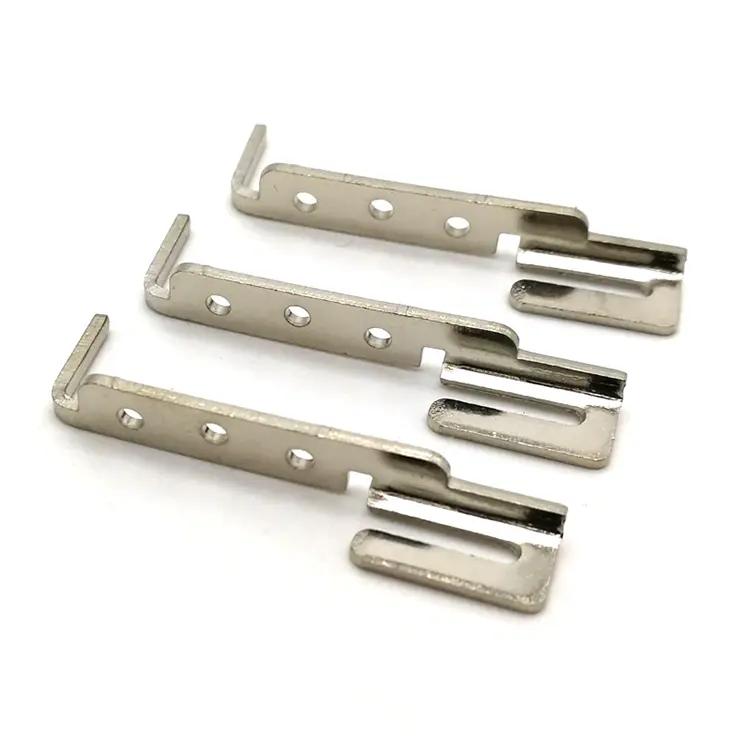
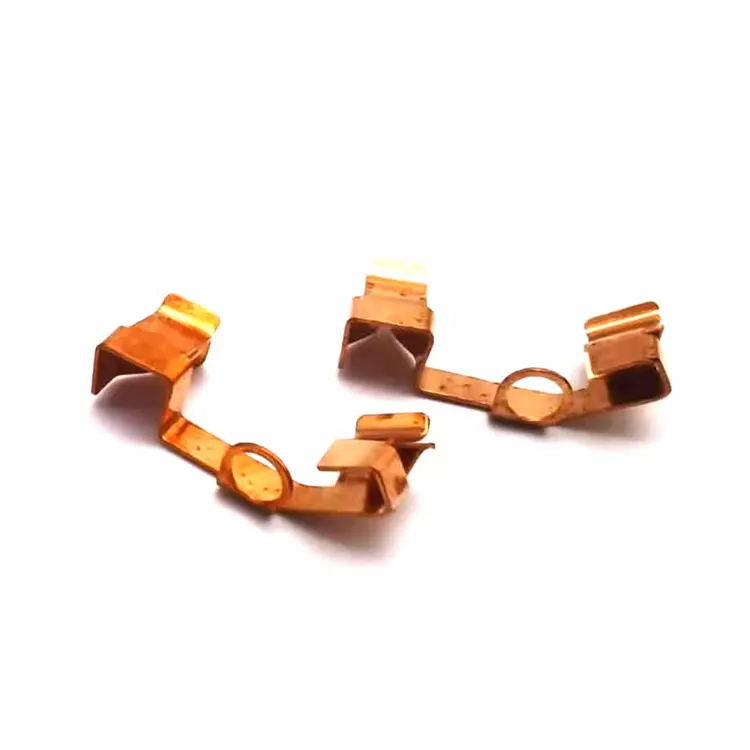
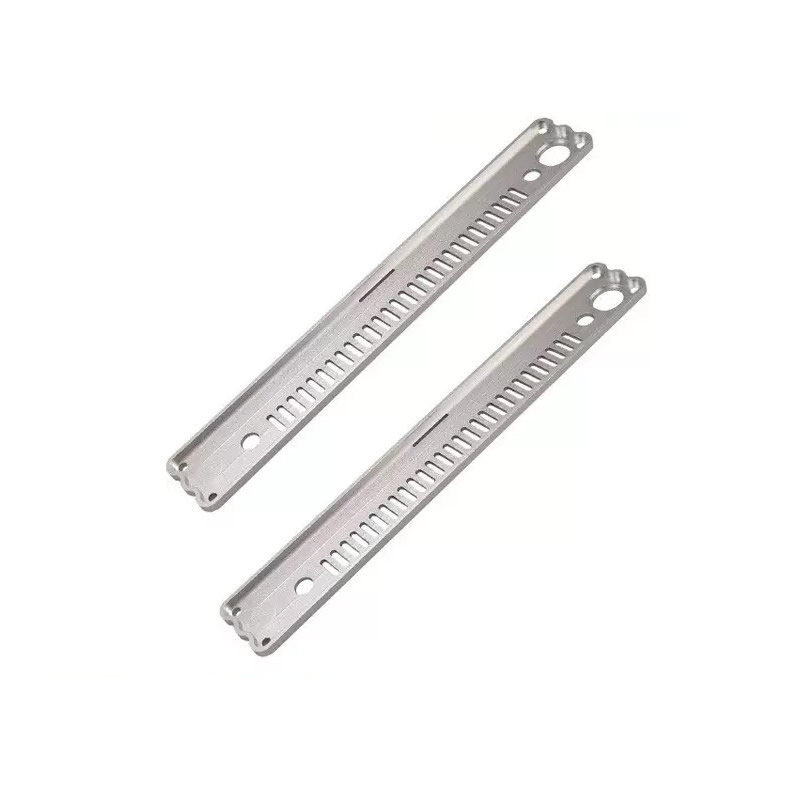
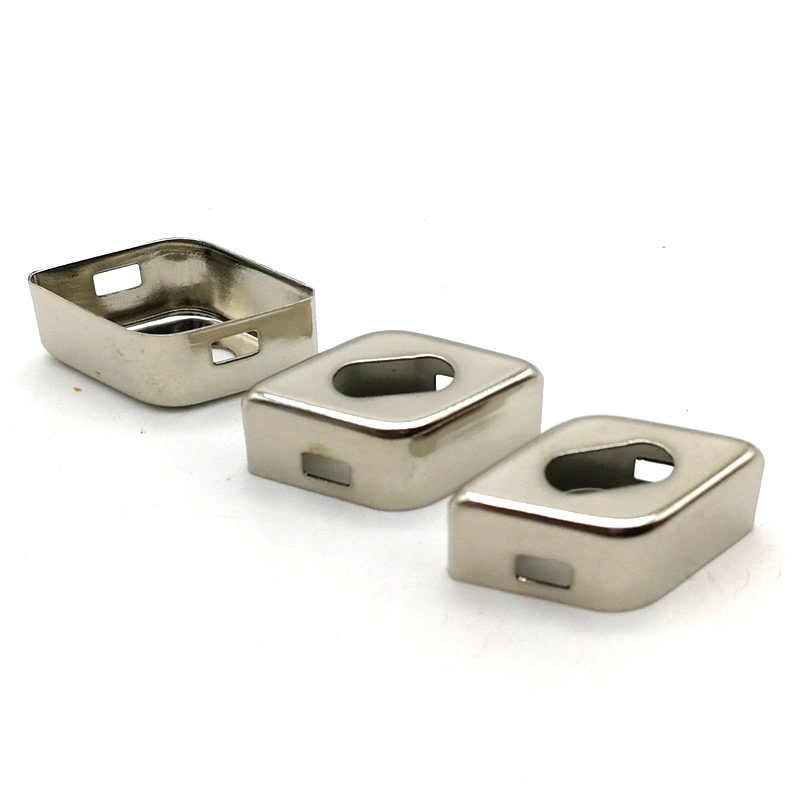
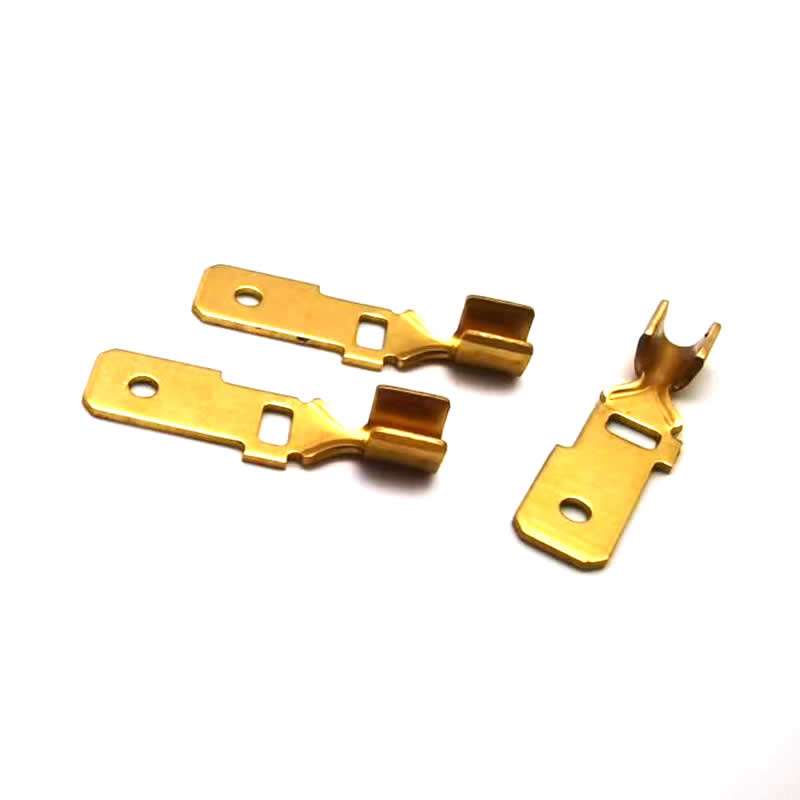
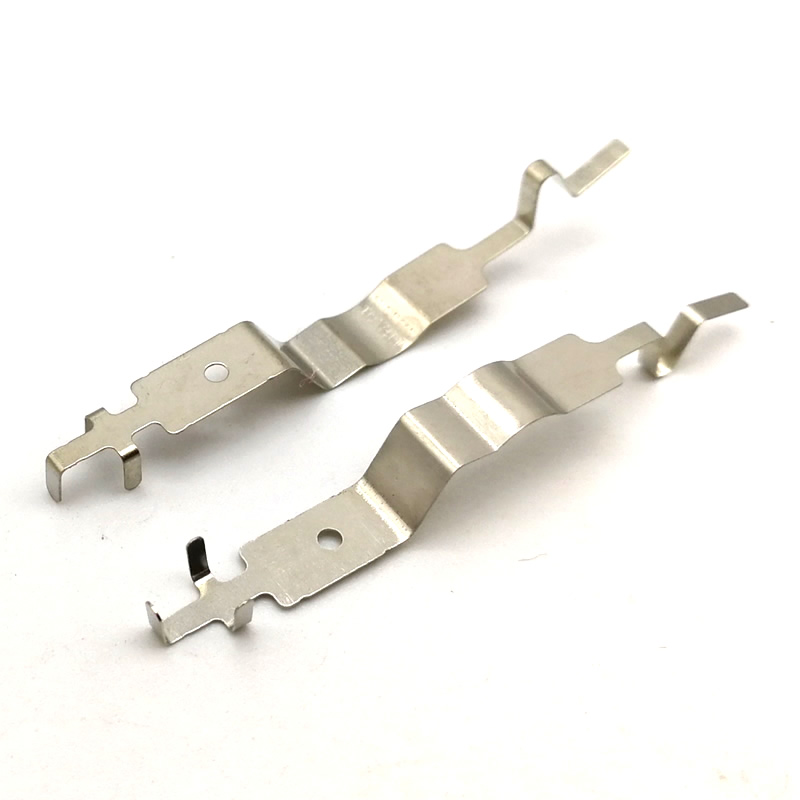
Nuote Metals là nhà sản xuất máy ép kim loại chính xác có trụ sở tại Trung Quốc dành cho khách hàng ô tô, điện tử và công nghiệp. Chúng tôi sản xuất các giá đỡ, điểm tiếp xúc, thiết bị đầu cuối, tấm chắn và các bộ phận kết cấu được đóng dấu từ thép, không gỉ, nhôm, đồng thau và đồng thau. Các khuôn liên tục và một trạm, dụng cụ nội bộ, tài liệu PPAP. Hơn 20 năm kinh nghiệm xuất khẩu. Mẫu miễn phí cho các dự án đủ điều kiện.
Gửi yêu cầu
Mô tả Sản phẩm
Máy ép kim loại chính xác – Nơi tạo ra chi phí trước khi máy ép chạy
Một lần nhấn không được định giá theo thời gian báo chí. Nó được định giá theo khuôn và cách bố trí dải. Hai nhà cung cấp có thể chạy cùng một giá đỡ không gỉ 1mm trên cùng một máy ép trọng tải và báo giá đơn giá khác nhau 40% — vì một bố cục dải sử dụng 62% chiều rộng cuộn dây và bố cục kia sử dụng 48%. Máy ép chạy ở cùng tốc độ. Hóa đơn vật chất không giống nhau.
Máy ép kim loại chính xác là các bộ phận được tạo hình được cắt và tạo hình từ cuộn hoặc tấm bằng khuôn. Khuôn xác định hình dạng. Bố cục dải xác định việc sử dụng vật liệu. Báo chí xác định tốc độ chu kỳ. Người mua chỉ đánh giá trọng tải máy ép và đơn giá sẽ thiếu hai biến số kiểm soát chi phí, góc cạnh, độ phẳng và độ lặp lại.
Tại Nuote Metals, chúng tôi sản xuấtmáy ép kim loại chính xácvới việc bố trí dụng cụ và dải là quyết định chính về chi phí và chất lượng. Bài viết này giải thích cách định giá máy ép, lưỡi dao và lò xo đàn hồi đến từ đâu cũng như những điều cần xác minh trước khi phê duyệt bài viết đầu tiên.
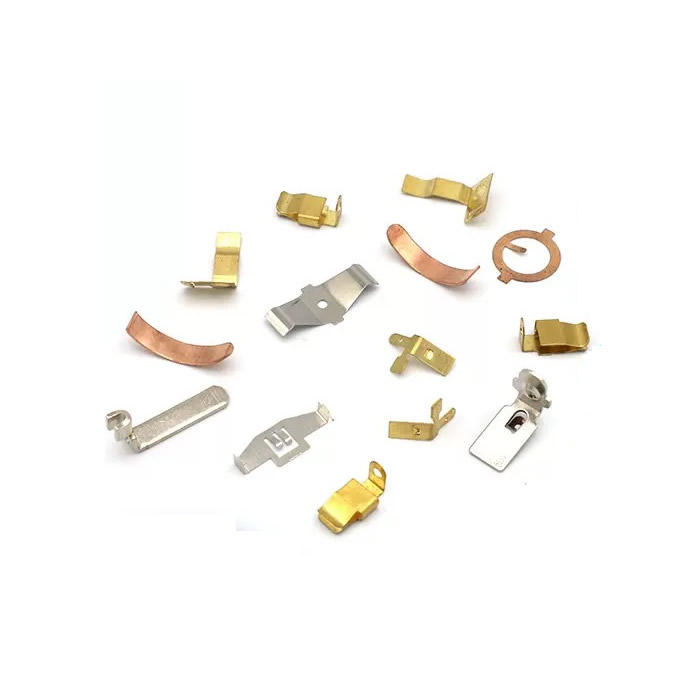
Quá trình ép – Điều khiển bố cục khuôn và dải
Quá trình ép bắt đầu như một dải phẳng. Khuôn thực hiện một hoặc nhiều thao tác: đột bao hình, đột lỗ, uốn, tạo hình, kéo hoặc đúc. Trong khuôn lũy tiến, dải tiến lên một bước trên mỗi hành trình—mỗi trạm thực hiện một thao tác cho đến khi bộ phận hoàn thành.
Bộ điều khiển khuôn:
- Hình học – vị trí lỗ, bán kính uốn cong, chiều cao mẫu.
- Hướng gờ – cạnh cắt có cuộn qua và gờ; cái chết xác định bên nào.
- Độ phẳng – uốn cong và tạo hình gây ra ứng suất làm biến dạng bộ phận sau khi phóng ra.
Các điều khiển bố trí dải:
- Sử dụng vật liệu – bao nhiêu cuộn dây trở thành một phần và bao nhiêu trở thành phế liệu.
- Chiều rộng bước và cầu – khoảng cách giữa các bộ phận và vật liệu còn lại giữa chúng.
- Thiết kế giá đỡ – cách bộ phận được hỗ trợ khi nó di chuyển qua khuôn.
Đối với máy ép kim loại chính xác, bố trí dải thường là đòn bẩy chi phí lớn nhất. Bố cục giúp cải thiện việc sử dụng vật liệu từ 48% lên 62% giúp giảm 22% chi phí vật liệu—mà không cần thay đổi máy ép, vật liệu khuôn hoặc thời gian chu kỳ.
Cách định giá một máy ép – Dụng cụ, vật liệu và khối lượng
| Yếu tố chi phí | Nó bao gồm những gì | Nó thay đổi như thế nào theo khối lượng |
|---|---|---|
| Dụng cụ | Thiết kế khuôn, gia công, thử | Cố định - khấu hao theo đơn đặt hàng |
| Vật liệu | Chi phí cuộn × sử dụng dải | Tỷ lệ thuận – phế liệu được thanh toán nhưng không được vận chuyển |
| Thời gian nhấn | Trọng tải × tốc độ chu kỳ | Tỷ lệ – thấp hơn với khuôn lũy tiến |
| Hoạt động phụ | Deburring, khai thác, mạ | Tỷ lệ – có thể được loại bỏ bằng các hoạt động in-die |
| Điều tra | Bài viết đầu tiên, đang trong quá trình, cuối cùng | Cố định + tỷ lệ thuận |
Dụng cụ là một chi phí cố định.Đối với 5.000 chiếc, dụng cụ có thể chi phối đơn giá. Đối với 500.000 chiếc, nó trở nên không đáng kể. Khối lượng hòa vốn phụ thuộc vào độ phức tạp của bộ phận—các dấu ngoặc đơn giản có thể biện minh cho việc gia công ở mức 10.000 chiếc; khuôn lũy tiến phức tạp có thể yêu cầu 100.000.
Sử dụng vật liệulà chi phí ẩn. Cách bố trí dải để lại các cầu rộng và các vật mang lớn sẽ tiêu thụ nhiều cuộn dây hơn trên mỗi bộ phận. Phế liệu được thanh toán theo giá cuộn và được bán theo giá phế liệu - phần chênh lệch sẽ bị mất. Vìmáy ép kim loại chính xácbằng thép không gỉ hoặc đồng, vật liệu có thể chiếm 50–70% đơn giá. Tối ưu hóa bố cục dải không phải là tùy chọn.
Hoạt động phụthêm chi phí và xử lý. Một bộ phận yêu cầu mài bavia bằng tay sau khi ép có giá cao hơn một bộ phận có ba via được điều khiển trong khuôn. Taro trong khuôn, mài bavia trong khuôn và kiểm tra trong khuôn làm giảm khả năng xử lý và cải thiện tính nhất quán.
Burr, Flatness và Springback – Ba khiếm khuyết gây áp lực
Burrlà cạnh thô còn lại khi khuôn cắt xuyên qua vật liệu. Nó không thể bị loại bỏ mà chỉ được kiểm soát. Chiều cao của lưỡi dao phụ thuộc vào độ hở của khuôn, độ sắc bén của dụng cụ và độ dày vật liệu. Đối với máy ép kim loại chính xác, lưỡi dao được xác định theo chiều cao và hướng. Vết gờ trên bề mặt tiếp xúc làm tăng lực cản; một gờ trên cạnh trượt gây ra sự mài mòn.
Độ phẳngthay đổi sau khi phóng ra. Uốn và tạo hình gây ra ứng suất dư. Bộ phận này phẳng trong khuôn và cong vênh sau khi được nhả ra. Chúng tôi kiểm soát độ phẳng bằng cách ủ giảm ứng suất, bằng cách điều chỉnh khuôn hoặc bằng cách tạo phẳng bộ phận ở trạm cuối cùng.
Mùa xuân trở lạilà độ hồi phục đàn hồi của vật liệu sau khi uốn. Góc uốn trong khuôn không phải là góc uốn của chi tiết. Đối với thép cường độ cao và thép không gỉ, độ đàn hồi có thể là 2–5°. Chúng tôi bù lại bằng cách uốn khuôn quá mức—góc khuôn sắc nét hơn góc bộ phận và vật liệu đàn hồi trở lại góc xác định.
Progressive Die so với Single-Station – Phù hợp với khối lượng của bạn
| Nhân tố | Chết tiến bộ | Trạm đơn |
|---|---|---|
| Âm lượng | Hơn 50.000 chiếc | 1.000–50.000 chiếc |
| Chi phí dụng cụ | Cao hơn - nhiều trạm | Hạ – một thao tác |
| Thời gian chu kỳ | Nhanh hơn - hoàn thành từng phần trên mỗi nét | Chậm hơn - nhiều lượt |
| Phần phức tạp | Cao – uốn, xuyên, taro trong một khuôn | Thấp - trống hoặc uốn cong đơn giản |
| Chuyển đổi | Lâu hơn - chết nặng | Khuôn ngắn hơn - nhẹ hơn |
| Tốt nhất cho | Máy ép kim loại có độ chính xác cao | Nguyên mẫu, khối lượng thấp, các bộ phận đơn giản |
Một cái chết tiến bộhợp lý khi khối lượng khấu hao dụng cụ và độ phức tạp của bộ phận đòi hỏi nhiều thao tác. Khuôn một trạm sẽ tốt hơn cho nguyên mẫu và khối lượng thấp—khi chi phí dụng cụ chiếm ưu thế và bộ phận này đơn giản.
Một ví dụ thực tế - Lò xo tiếp xúc không gỉ 0,8mm
Một nhà sản xuất thiết bị điện tử của Đức cần một lò xo tiếp xúc không gỉ 0,8 mm với giới hạn gờ 0,05 mm, độ phẳng 0,1 mm và góc uốn 90° ±1°. Nhà cung cấp trước đây của họ đã sử dụng bố cục dải với mức sử dụng vật liệu 52% và mài giũa các bộ phận bằng tay—chiều cao lưỡi dao thay đổi từ 0,03mm đến 0,08mm.
Những gì chúng tôi đã làm khác nhau:
- Đã thiết kế lại bố cục dải để tận dụng 68% vật liệu—giảm mức tiêu thụ cuộn dây trên mỗi bộ phận.
- Sử dụng khuôn lũy tiến với quá trình tạo khuôn trong khuôn—hướng lưỡi dao được kiểm soát và độ phẳng trong khuôn chứ không phải sau đó.
- Độ đàn hồi được bù bằng cách uốn quá mức đến 92°—bộ phận bật trở lại 90° ±0,5°.
- Chiều cao và độ phẳng của lưỡi dao đã được xác minh bằng bộ so sánh quang học trên mỗi 500 chi tiết.
- Đã vận chuyển 800.000 chiếc mà không có bất kỳ sự từ chối nào. Khách hàng đã loại bỏ việc mài giũa bằng tay và giảm 18% chi phí vật liệu.
Đây là cái gìmáy ép kim loại chính xácsẽ cung cấp: không chỉ một bộ phận đáp ứng được bản vẽ mà còn là một bộ phận có chi phí và tính nhất quán được thiết kế theo bố cục dải và khuôn.
Câu hỏi thường gặp
Câu hỏi 1: Bạn có thể giữ dung sai nào khi ép kim loại chính xác?
Trả lời: Dung sai thông thường là ±0,05mm ở vị trí lỗ và vị trí uốn cong, ±0,1mm ở chiều cao khuôn và ±0,02mm ở độ dày đúc. Chiều cao lưỡi dao được kiểm soát ở mức 0,05mm hoặc cao hơn. Độ phẳng phụ thuộc vào kích thước bộ phận và vật liệu—có thể đạt được 0,1mm đối với giá đỡ nhỏ; các bộ phận lớn hơn có thể yêu cầu ủ giảm căng thẳng. Vìmáy ép kim loại chính xác, dung sai là một chức năng của chất lượng khuôn, độ ổn định của máy ép và tính nhất quán của vật liệu—không chỉ riêng trọng tải máy ép.
Câu hỏi 2: Bạn có thể tạo ra máy ép bằng cách tarô và mài bavia trong khuôn không?
Đ: Vâng. Các khuôn lũy tiến có thể bao gồm các trạm khai thác, trạm mài giũa và trạm đúc—loại bỏ các hoạt động và xử lý thứ cấp. Taro ren trong khuôn yêu cầu một bộ phận mang dải đáng tin cậy và một bộ phận taro được đồng bộ hóa với hành trình ép. Việc mài bavia trong khuôn được thực hiện bằng cách đúc hoặc cạo cạnh cắt. Đối với máy ép kim loại chính xác có lỗ ren hoặc giới hạn lưỡi sắc nghiêm ngặt, các hoạt động trong khuôn sẽ cải thiện tính nhất quán và giảm chi phí đơn vị.
Câu hỏi 3: Tài liệu nào đi kèm với lệnh khẩn cấp?
Trả lời: Mỗi đơn hàng đều bao gồm báo cáo kiểm tra bài viết đầu tiên, chứng chỉ vật liệu và báo cáo kích thước với các giá trị đo thực tế về các tính năng quan trọng. Đối với khách hàng ô tô và khách hàng được quản lý, chúng tôi cung cấp tài liệu PPAP—bao gồm quy trình xử lý, PFMEA, kế hoạch kiểm soát và nghiên cứu năng lực. Nếu nhà cung cấp máy ép kim loại chính xác của bạn không thể cung cấp PPAP hoặc báo cáo bài viết đầu tiên, thì bạn đang tự gánh chịu rủi ro về chất lượng. Nuote Metals cung cấp tài liệu đầy đủ theo hệ thống ISO 9001:2015 của chúng tôi.
Thẻ nóng: Máy ép kim loại chính xác,Máy ép chính xác Trung Quốc
Gửi yêu cầu
Xin vui lòng gửi yêu cầu của bạn trong mẫu dưới đây. Chúng tôi sẽ trả lời bạn trong 24 giờ.
X
Chúng tôi sử dụng cookie để cung cấp cho bạn trải nghiệm duyệt web tốt hơn, phân tích lưu lượng truy cập trang web và cá nhân hóa nội dung. Bằng cách sử dụng trang web này, bạn đồng ý với việc chúng tôi sử dụng cookie.
Chính sách bảo mật